

0102030405
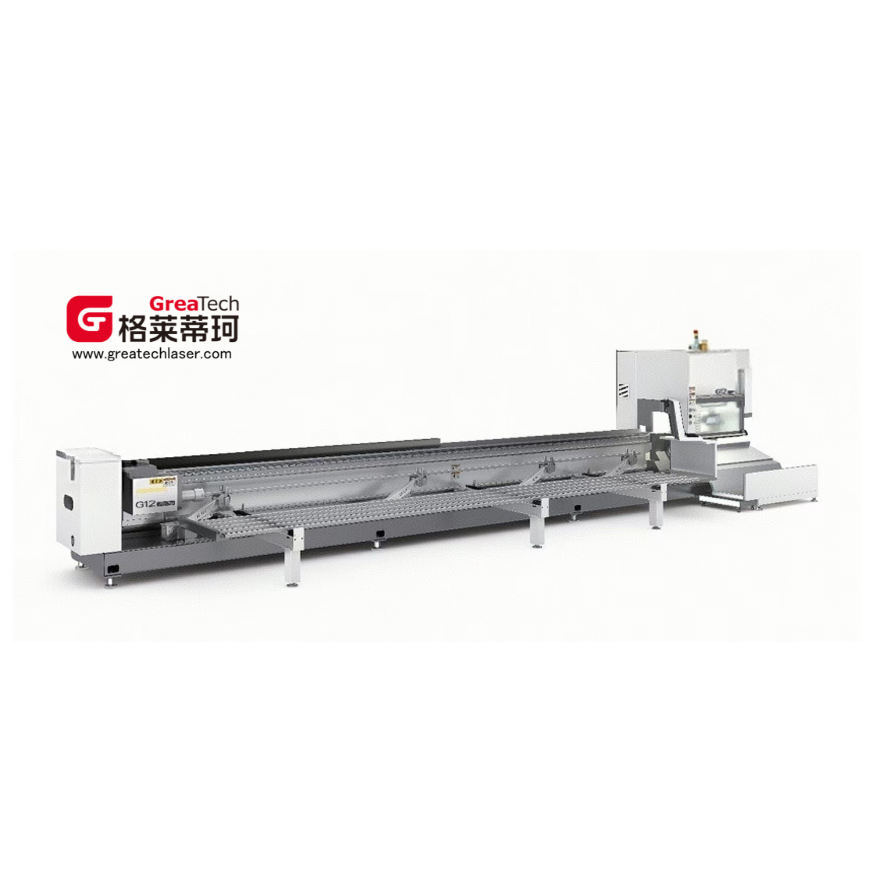
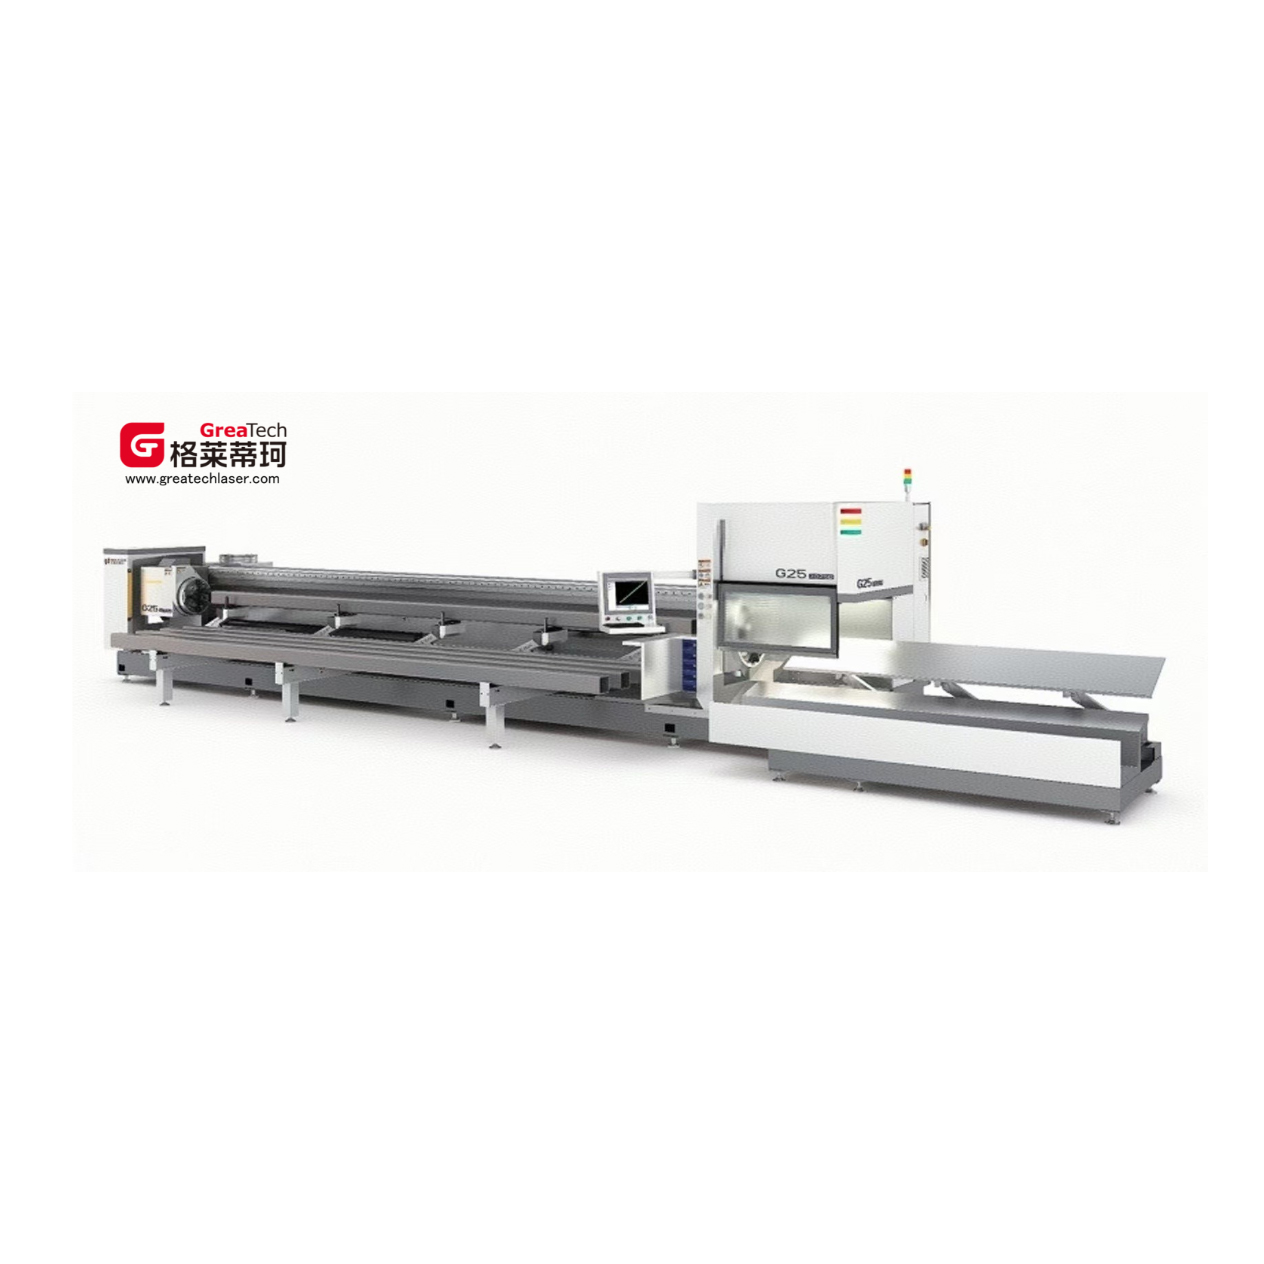
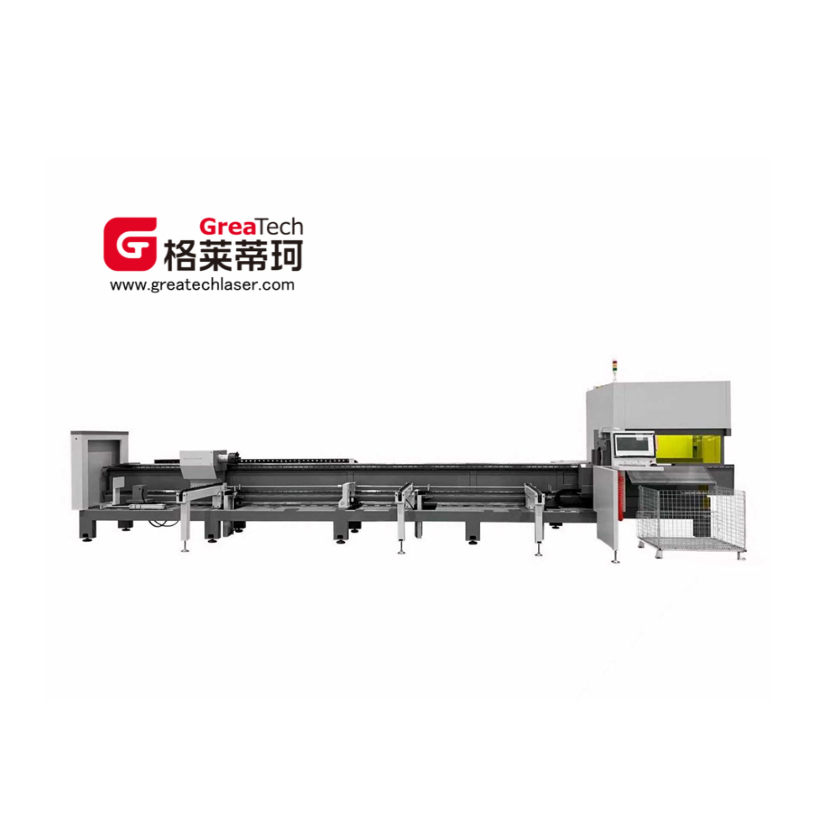
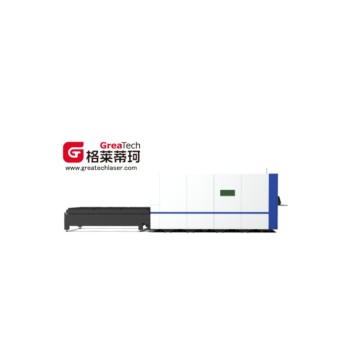
Machine de découpe laser de tubes G17-7017A (deux mandrins) - Fournisseurs et usines de découpe haute vitesse, économe en matériaux et de précision
Application
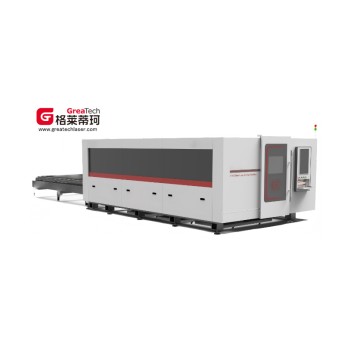
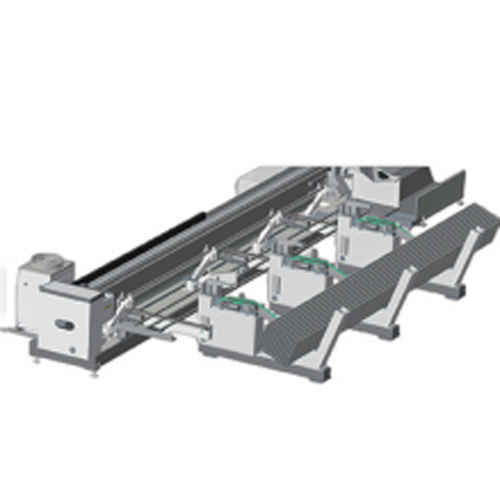
🔩 Le lit : Elle est constituée de plaques et de tubes soudés. Après un recuit à haute température (600 °C), elle est maintenue à cette température pendant 4,5 heures, puis refroidie lentement dans le four jusqu'à 200-300 °C avant d'être retirée pour un refroidissement à l'air. Ce procédé élimine les contraintes internes du bâti. Après l'ébauche, l'usinage de finition améliore considérablement la rigidité et la stabilité de la machine-outil et garantit sa précision stable à long terme. La structure de la machine-outil, à bras latéral et équipée d'un système d'alimentation automatique, permet d'améliorer l'efficacité d'alimentation et de simplifier le processus de découpage.
💪 Rigidité : Composée de plaques et de tubes soudés, la structure du lit est reliée aux lits horizontaux et verticaux par de multiples plaques tubulaires nervurées de renfort afin d'assurer sa rigidité.
🔧 Soudage : Les soudures sont réparties uniformément des deux côtés, et un soudage symétrique et décalé est adopté afin de réduire les déformations dues au soudage.
📋 Rapport de recuit : Chaque numéro de lit est accompagné d'un rapport de recuit.
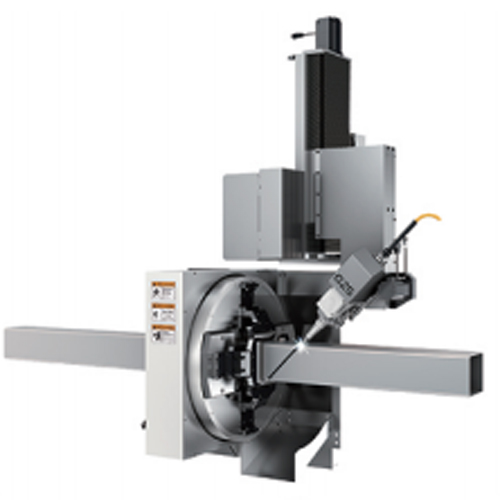
Dispositifs de faisceau et d'axe X, axe Z
Stabilité structurelle et contrôle du mouvement
Le faisceau est recuit pour éliminer les contraintes internes, garantissant ainsi la rigidité et la stabilité des composants mobiles de la tête laser. Lors du déplacement, un interrupteur de fin de course contrôle la course de limitation, et des amortisseurs élastiques situés aux deux extrémités assurent une limitation mécanique et garantissent la sécurité de fonctionnement du système.
Le dispositif de l'axe Z assure principalement le mouvement vertical de la tête laser. Ce mouvement est contrôlé par un système de commande numérique via un servomoteur, qui actionne un module linéaire. Ce dernier entraîne le déplacement vertical de la plaque coulissante de l'axe Z. Des capteurs de proximité, placés aux extrémités supérieure et inférieure, contrôlent la course et garantissent ainsi la sécurité et la fiabilité du mouvement.
Tête de coupe et pièces de suivi
Précision, protection et longévité
🛡️ Surveillance de la protection : L'étanchéité de la zone de protection, contrôlée en temps réel, prolonge efficacement la durée de vie du miroir de protection et assure une production stable.
🔄 Conception anti-collision : La conception anti-collision de la tête de coupe réduit considérablement le risque de retour en usine. Nul besoin de faire appel à un technicien : le client peut effectuer le remplacement lui-même, ce qui engendre des coûts de maintenance moindres.
🧹 Housse anti-poussière : Une plaque de protection anti-poussière est ajoutée à la zone de la lentille optique afin d'améliorer l'étanchéité de la chambre centrale et de prolonger la durée de vie de la lentille centrale.
📡 Suivi par détection capacitive : Doté d'un système de suivi automatique à détection capacitive de haute précision, sous le contrôle du système, il peut réaliser une fonction flottante sur l'axe Z très stable, évitant les erreurs de hauteur causées par la déformation due aux contraintes thermiques ou par les tuyaux inégaux lors de la découpe et du traitement des tuyaux.
Foire aux questions
Q Quel est l'objectif du traitement de recuit à haute température appliqué au bâti de la machine ?
Le bâti de la machine subit un recuit à 600 °C pendant 4,5 heures, puis est refroidi lentement à 200–300 °C avant d'être refroidi à l'air. Ce procédé est spécifiquement conçu pour éliminer les contraintes internes dans la structure soudée, ce qui améliore considérablement la rigidité, la stabilité et la précision à long terme de la machine-outil.
Q Comment la méthode de soudage contribue-t-elle à réduire la déformation du bâti de la machine ?
Des techniques de soudage symétriques et décalées sont mises en œuvre, les soudures étant réparties uniformément de part et d'autre de la structure. Cette approche minimise la concentration de chaleur et les déformations dues au soudage, préservant ainsi l'intégrité structurelle et la précision dimensionnelle du lit dans le temps.
Q Comment le mouvement de la tête laser selon l'axe Z est-il contrôlé et protégé ?
Le mouvement de l'axe Z est contrôlé par le système de commande numérique via un servomoteur, qui actionne un module linéaire pour déplacer la plaque de glissement de l'axe Z de haut en bas. Des capteurs de proximité situés aux extrémités supérieure et inférieure contrôlent les limites de course, garantissant un fonctionnement sûr et fiable lors de toutes les opérations de découpe.
Q Quels sont les avantages en matière de maintenance de la conception de la tête de coupe anti-collision ?
La conception anti-collision réduit les risques de dommages nécessitant un retour en usine pour réparation. Les clients peuvent remplacer eux-mêmes les composants de la tête de coupe, sans intervention d'un technicien après-vente sur site, ce qui diminue considérablement les coûts de maintenance et minimise les temps d'arrêt machine.
Q Comment le système de suivi par détection capacitive améliore-t-il la précision de coupe des tuyaux ?
Le système de suivi automatique par capteurs capacitifs de haute précision assure une fonction de flottement stable sur l'axe Z. Il ajuste en continu et en temps réel la hauteur de la tête laser, compensant les erreurs de hauteur dues aux déformations thermiques ou aux irrégularités de surface des tubes, garantissant ainsi des résultats de découpe constants et précis tout au long du processus.
Q Quelles mesures de protection sont mises en place pour prolonger la durée de vie de la lentille optique ?
Une plaque de protection anti-poussière est installée sur la zone de la lentille optique afin d'améliorer l'étanchéité de la chambre centrale et d'empêcher toute contamination par la poussière et les débris. De plus, la surveillance en temps réel de l'étanchéité de la zone de protection contribue à préserver l'intégrité du miroir de protection, prolongeant ainsi la durée de vie de la lentille centrale et garantissant une production stable.