

0102030405
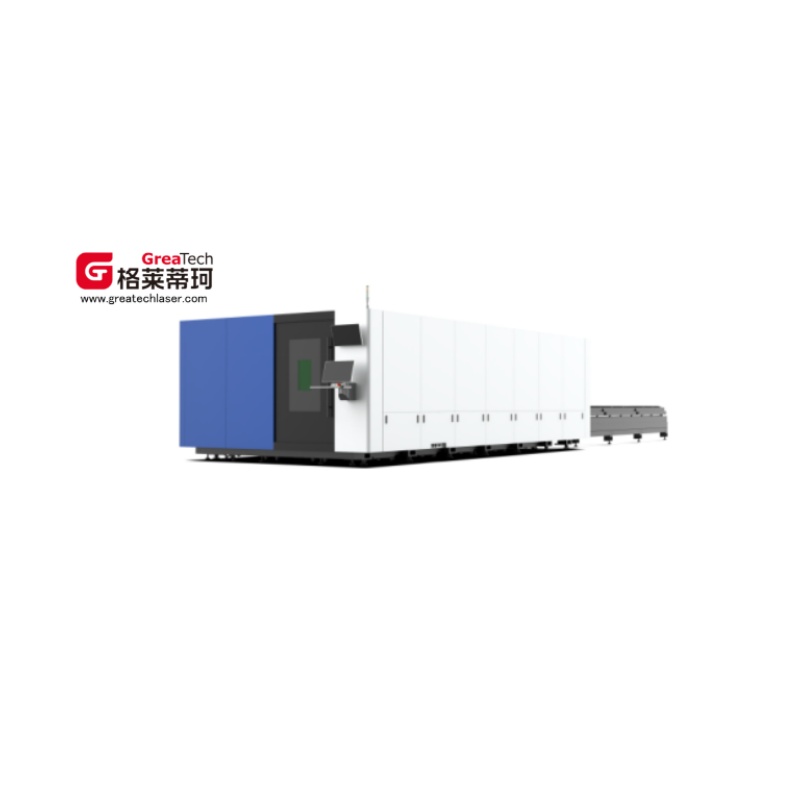
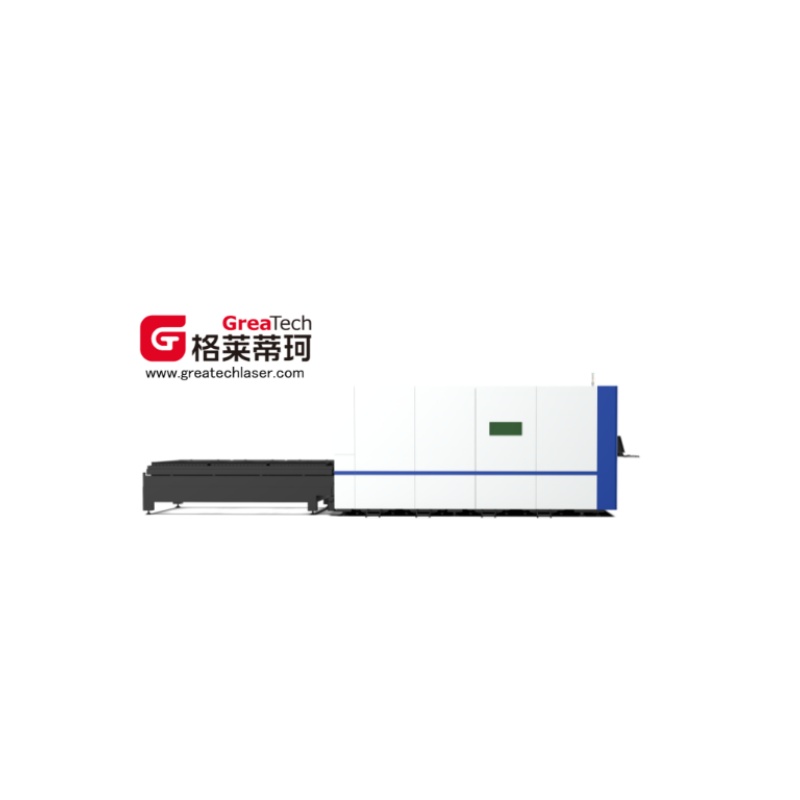
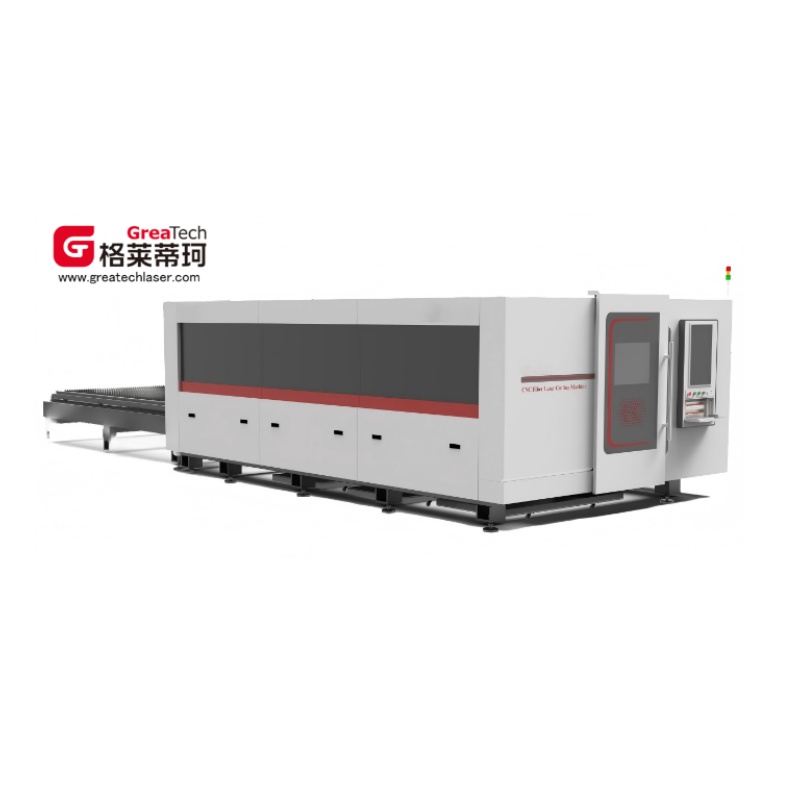
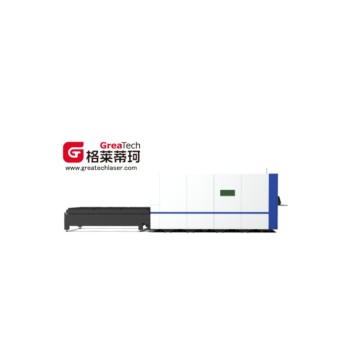
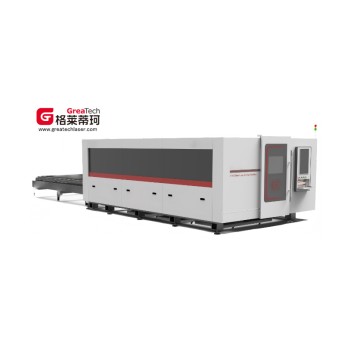
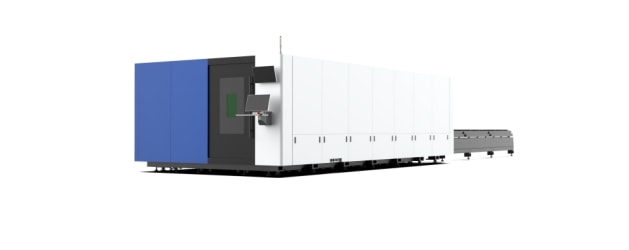
Machine de découpe laser à fibre entièrement fermée avec plateforme d'échange pour une production efficace, fournie par une usine chinoise.
Liste de configuration des périphériques
| Commande | Nom | Marque | Entreprise de branding Pays/Région |
| 1 | Laser à fibre | Chuangxin 12000W | Chine |
| 2 | servomoteur | HuiChuan | Chine |
| 3 | Tête de découpe laser | Potts 442 | Chine |
| 4 | Rail de plomb | Taïwan (Stabilité taïwanaise) | Taïwan |
| 5 | Étagère | Taïwan (Stabilité taïwanaise) | Taïwan |
| 6 | Boîte de réduction | Kefeng | Chine |
| 7 | Proportions | SMC Japon | Japon |
| 8 | Banc de machine-outil | HND | Chine |
| 9 | Traverse | HND | Chine |
| 10 | Unité de refroidissement à eau | Han Li | Chine |
| 11 | Élément d'appareil électrique | Schneider/Omron | France |
| 13 | Navarre | Système de bus Bachu 6000 | Chine |
* Note 1 : Si les clients achètent eux-mêmes la configuration spécifiée, nous leur recommandons de choisir la marque et le modèle indiqués. Toute modification de la configuration de l'appareil sera effectuée aux risques et périls du client quant à son impact sur les performances globales.
* Note 2 : La période de garantie pour l'équipement complet (à l'exclusion des composants fragiles tels que les fibres optiques conductrices et les lentilles, les consommables, les catastrophes naturelles hors du contrôle humain, la guerre, une utilisation incorrecte et les dommages intentionnels) est d'un an.
Paramètres de configuration de l'équipement
| Commande | Modèle | DF6025 Entièrement fermé |
| 1 | Surface de travail / Zone de travail | 6050 × 2530 × 30 mm |
| 2 | Précision du positionnement | ±0,03 mm/m |
| 3 | Précision de positionnement répétée | ±0,02 mm |
| 4 | Vitesse de fonctionnement maximale (liaison des axes X/Y) | 120 m/min |
| 5 | Accélération maximale (liaison des axes X/Y) | 1,5G |
| 6 | Course de l'axe Z | 315 mm |
| 7 | Temps d'échange au comptoir | 10–15 S (réglable) |
| 8 | Contrepoids de charge | 4800 kg |
| 9 | Taille de l'hôte / Dimensions globales de la machine principale | 14580 × 3930 × 2350 mm |
| 10 | Poids total de la machine | 12700 kg |
* Note 1 : La précision réalisable de la pièce est influencée par des facteurs tels que le type de pièce, les conditions de prétraitement, les dimensions de la tôle et la position de la tôle dans la zone de travail.
* Note 2 : Aucune modification des paramètres ci-dessus ne sera notifiée, et les spécifications techniques finales ainsi que l'accord de commande réel prévaudront.
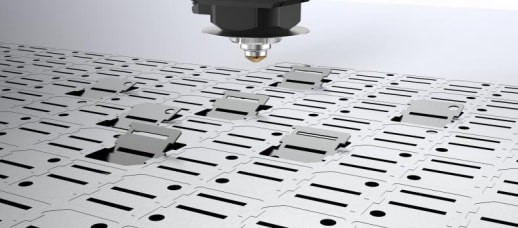
Présentation des échantillons coupés
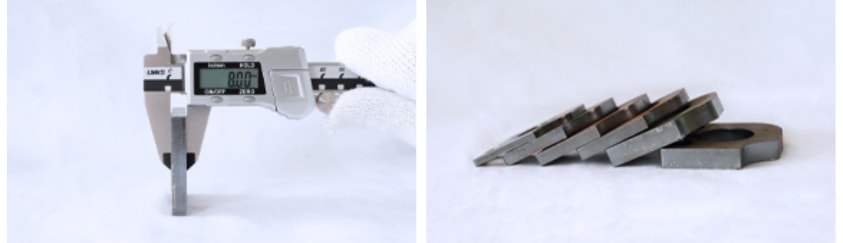
Les images sont fournies à titre indicatif uniquement.
Capacité de traitement des équipements
| Propriétés des matériaux | Jauge maximale (mm) | Épaisseur de soudure de qualité (mm) |
| Acier au carbone | 40 | 30 |
| Acier inoxydable | 45 | 30 |
| Aluminium | 40 | 30 |
| Métal jaune | 20 | 20 |
Analyse des coûts
| Projet | Option 1 | Option 2 |
| Matériel | Découpe de l'acier inoxydable | Découpe de l'acier au carbone |
| Puissance | 56 yuans/heure | 56 yuans/heure |
| Coût de la réduction du gaz auxiliaire | 16 yuans/heure | 10 yuans/heure |
| Coût des lentilles de protection et des buses de coupe | 4 yuans/heure | 4 yuans/heure |
| Coûts totaux | 76 yuans/heure | 70 yuans/heure |
Configuration des équipements principaux
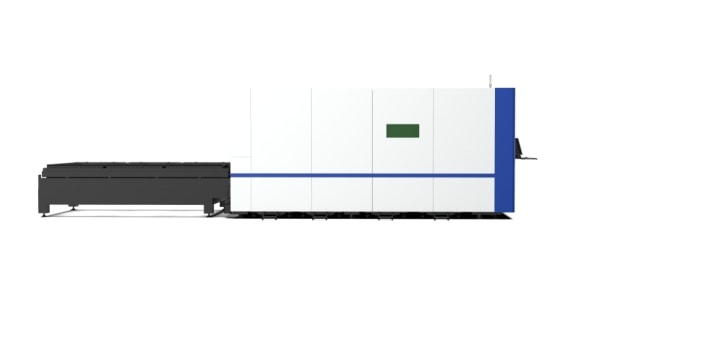
1 Conception de l'enceinte, sûre et écologique
La conception entièrement fermée garantit la sécurité et la protection de l'environnement, avec un nettoyage interne des poussières de coupe pour prévenir efficacement les risques pour la sécurité causés par le rayonnement laser et les projections d'étincelles.
2 Amélioration de l'efficacité de la coupe à grande vitesse
Avec une accélération maximale de 1,5G et une vitesse de liaison maximale de 120 m/min, elle permet une découpe par lots efficace pour améliorer l'efficacité de la production.
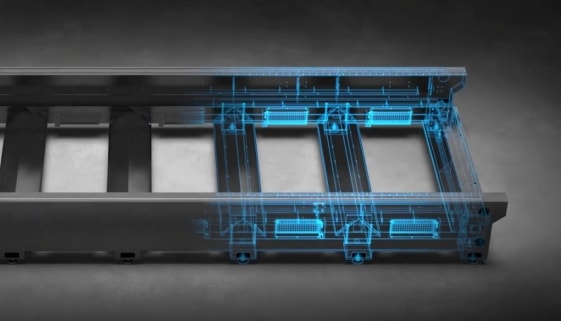
3 Structure de lit à double quille novatrice
Pour répondre aux exigences de traitement à haute efficacité, nous avons développé une conception à double os d'insertion de butée que nous avons nous-mêmes conçue et qui maintient la stabilité dimensionnelle pendant une coupe prolongée, assurant ainsi un fonctionnement fiable de l'équipement.
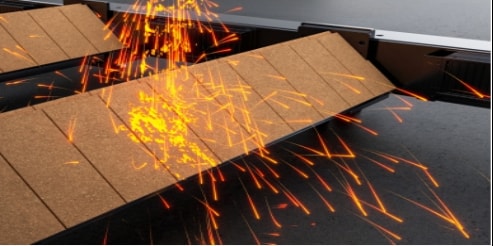
4 Nouvelle technologie anticombustion et d'isolation thermique
Ce nouveau type de technologie d'isolation thermique ignifuge réfractaire est adopté afin d'améliorer la durée de vie des équipements et d'assurer la précision de coupe.
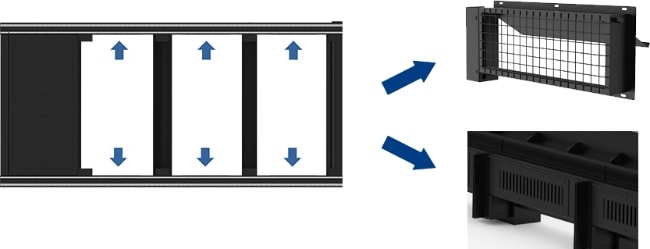
5 Mode de dépoussiérage intelligent par zone
La conception du conduit d'air de grand diamètre avec cloison multizone et registres à commande unique permet une reconnaissance intelligente des zones de coupe, améliorant considérablement l'efficacité de l'évacuation des fumées et de la dissipation de la chaleur.
6 Fonction de protection des portes
L'arrêt automatique à l'ouverture, l'alarme instantanée et une protection renforcée garantissent la sécurité de l'opérateur.
7 Fonction de détection anti-collision avec suivi
Le système est doté d'un dispositif anti-collision avec détection en temps réel de la déformation des panneaux, permettant l'évitement automatique des obstacles et réduisant les coûts de maintenance de la tête laser.
Installation et service
Préparatifs pour l'installation
Consultez le schéma d'encombrement de l'équipement pour connaître la configuration du plateau et faciliter le chargement/déchargement ainsi que l'entretien courant.
Exigences du site : Le site d'installation doit être de niveau, reposer sur des fondations solides et être exempt de tout affaissement. L'amplitude des vibrations doit être inférieure à 1 mm. Évitez toute installation à proximité d'équipements d'emboutissage de forte puissance.
| Numéro de commande | Projet | Paramètre |
| 1 | Tension d'alimentation | Système triphasé à cinq fils AC380V ±5% |
| 2 | Puissance du compresseur d'air (KW) | 22 kW / 50 ch |
| 3 | Découpe sans air (débit) | ≥ 1,0 m3/min |
| 4 | Découpe sans air comprimé (pression) | ≥ 0,8 MPa |
| 5 | Découpe sans air (teneur en huile) | ≤ 2 ppm |
| 6 | Découpe à l'air (décharge) | ≥ 4,2 m3/min |
| 7 | Découpe à l'air (pression) | ≥ 1,5 MPa |
| 8 | Découpe à l'air (teneur en huile) | ≤ 2,0 ppm |
| 9 | Débit de gaz du lyophilisateur | ≥ 6,8 m3/min |
| 10 | Filtration de niveau 5 | Classe P : Débit 3,8 m³/min, pression de service 1,6 MPa, précision de filtration pour les particules solides 1 μm, liquide 1 ppm |
| 11 | Filtration de niveau 5 | Classe P : Capacité de traitement 3,8 m³/min, pression de service 1,6 MPa, précision de filtration pour les particules solides 1 μm, pour les liquides 1 ppm |
| 12 | Filtration de niveau 5 | Classe S : Capacité de traitement 3,8 m³/min, pression de service 1,6 MPa, précision de filtration pour les particules solides 0,01 µm, pour les liquides 0,01 ppm |
| 13 | Filtration de niveau 5 | Classe S : Capacité de traitement 3,8 m³/min, pression de service 1,6 MPa, précision de filtration pour les particules solides 0,01 µm, pour les liquides 0,01 ppm |
| 14 | Oxygène | Pureté supérieure à 99,99 % |
| 15 | Pression de service du réservoir de stockage de gaz | ≥ 1,6 MPa |
| 16 | Filtration de niveau 5 | Classe Q : Capacité de traitement 3,8 m³/min, pression de service 1,6 MPa, précision de filtration pour les particules solides 3 μm, liquide 5 ppm |
| 17 | Résistance de mise à la terre | ≤ 4Ω |
| 18 | Température ambiante de l'installation laser | 5–40°C |
| 19 | Humidité d'installation laser | ≤ 70% |
| 20 | Température ambiante de l'installation laser | 5–40°C |
| 21 | Humidité d'installation laser | ≤ 70% |
| 22 | Exigences de l'opérateur | L'opérateur de la machine doit posséder une formation professionnelle de niveau secondaire ou supérieur et avoir de l'expérience en utilisation d'ordinateurs et de machines-outils à commande numérique. Il est recommandé d'équiper la machine d'un ordinateur de programmation. |
| Environnement d'installation | Données connexes | Notes |
| Exigence de température | 5 à 30 °C | Le laser simple doit être placé dans une salle d'isolation climatisée séparée. |
| Exigences en matière d'humidité | ||
| Exigences de base | Nivellement du terrain ; absence de fortes vibrations | 1. En cas de fortes vibrations, des rainures anti-vibrations supplémentaires doivent être installées. 2. Les fondations doivent garantir une résistance suffisante et ne doivent pas permettre de tassement. 3. Installez les fondations conformément aux plans d'installation fournis par notre société. |
| Note: 1. La zone d'installation de l'équipement doit bénéficier de bonnes conditions de ventilation et être exempte de poussière, de corrosion et de fuites d'eau. 2. L'armoire de commande et le laser constituent les composants essentiels de l'équipement. Il convient d'éviter les interférences électromagnétiques provenant d'appareils tels que les machines à souder à l'arc et les machines d'usinage par électroérosion afin de ne pas perturber le fonctionnement normal de l'équipement. | ||
Foire aux questions (FAQ)
Q Quelle est l'épaisseur de coupe maximale de la machine de découpe laser entièrement fermée DF6025 ?
La DF6025 peut couper l'acier au carbone et l'aluminium jusqu'à 40 mm, l'acier inoxydable jusqu'à 45 mm et le métal jaune jusqu'à 20 mm. L'épaisseur de soudure de qualité pour l'acier au carbone, l'acier inoxydable et l'aluminium est de 30 mm, et pour le métal jaune jusqu'à 20 mm.
Q Quelle est la précision de positionnement de la machine de découpe laser DF6025 ?
La DF6025 atteint une précision de positionnement de ±0,03 mm/m et une précision de positionnement répétée de ±0,02 mm, garantissant des résultats de coupe de haute précision pour les applications industrielles exigeantes.
Q Quelles sont les exigences environnementales et liées au site pour l'installation du DF6025 ?
Le site d'installation doit être de niveau, reposer sur des fondations solides et être exempt de tout affaissement. L'amplitude des vibrations doit être inférieure à 1 mm. La température ambiante doit être comprise entre 5 et 40 °C et l'humidité relative ne doit pas dépasser 70 %. La zone doit être bien ventilée et exempte de poussière, de corrosion et d'infiltration d'eau. Évitez toute installation à proximité d'équipements d'emboutissage ou de soudage à l'arc de forte puissance.
Q Quelle est la durée de la garantie de la machine de découpe laser DF6025 ?
L'équipement complet est garanti un an. Sont exclus de la garantie les composants fragiles tels que les fibres optiques conductrices et les lentilles, les consommables, les dommages causés par des catastrophes naturelles, la guerre, une mauvaise utilisation ou des actes de vandalisme.
Q Quel est le coût de fonctionnement horaire estimé du DF6025 ?
Le coût total estimé des opérations est d'environ 76 yuans/heure pour la découpe de l'acier inoxydable (y compris l'énergie, le gaz auxiliaire, la lentille de protection et les coûts de la buse de découpe), et d'environ 70 yuans/heure pour la découpe de l'acier au carbone.
Q Quelles sont les qualifications requises pour utiliser le DF6025 ?
Les opérateurs doivent posséder une formation professionnelle de niveau secondaire ou supérieur, ainsi qu'une expérience en utilisation d'ordinateurs et de machines-outils à commande numérique. Il est également recommandé d'équiper la machine d'un ordinateur de programmation dédié pour un fonctionnement optimal.