

0102030405
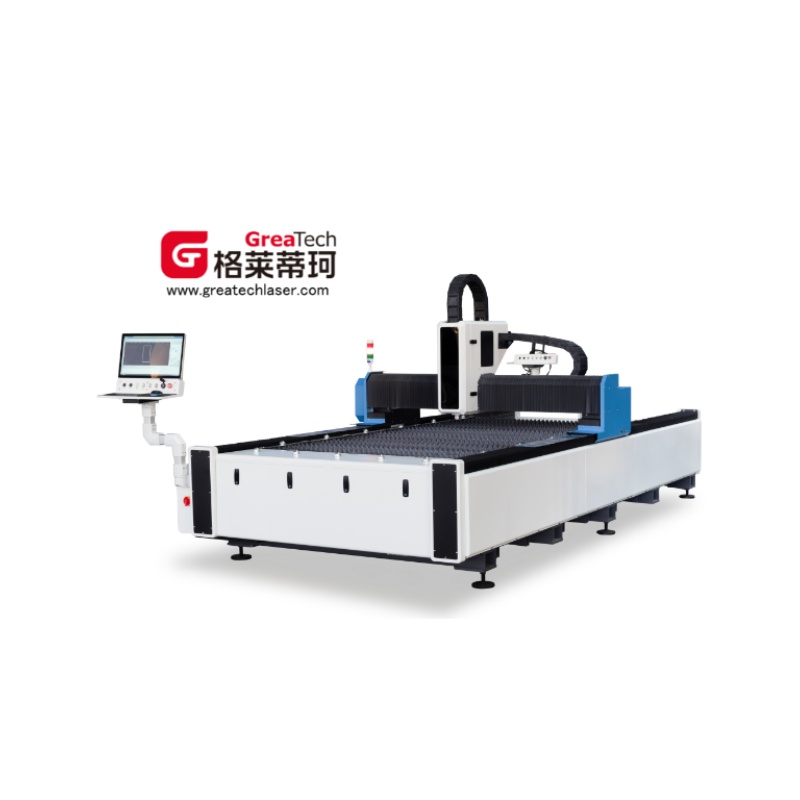
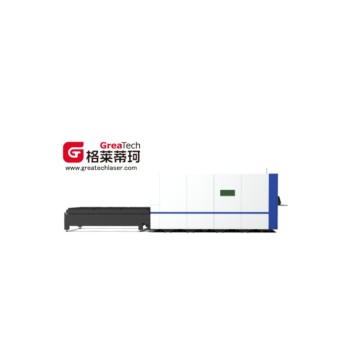
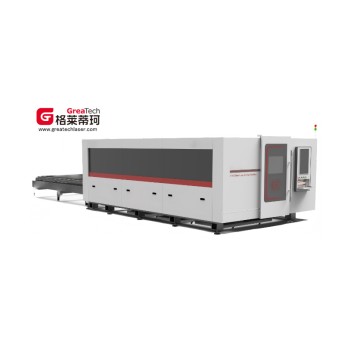
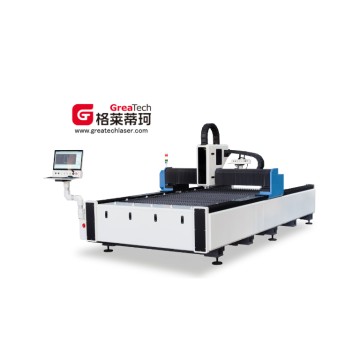
Machine de découpe laser haute vitesse DF3015 provenant de fournisseurs et d'usines chinoises - Précision et stabilité garanties
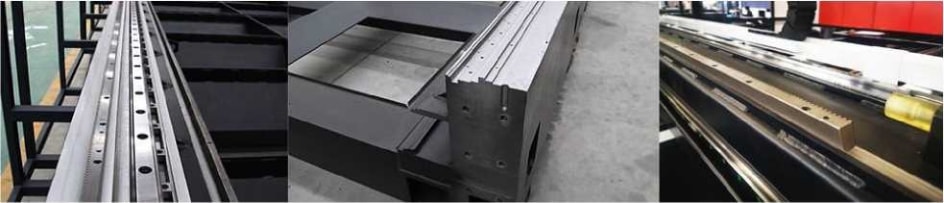
Soudage et usinage complets
1 La machine-outil est fabriquée à partir de plaques d'acier soudées et recuites pour réduire les contraintes, ce qui améliore considérablement sa stabilité, sa durabilité et sa précision.
2 La planéité et la rectitude du lit après finition sont garanties à ≤0,05 mm, et la planéité et la rectitude de la traverse sont garanties à ≤0,03 mm.
Caractéristiques du faisceau
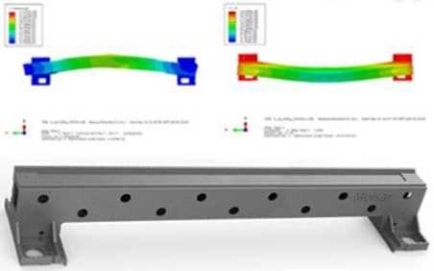
1 La conception de la traverse adopte une structure en nid d'abeille, qui est à la fois très résistante, très rigide et légère, assurant ainsi un effet dynamique supérieur de la traverse.
2 La conception utilise des plaques d'acier à haute rigidité pour le rivetage et le soudage. Après moulage monobloc, les composants subissent un ébauche, suivie d'un traitement thermique secondaire et d'une finition de précision. Ce procédé garantit la rigidité globale et la précision d'usinage de la traverse, assurant ainsi son intégrité même en fonctionnement normal à grande vitesse sur la machine-outil.
Traitement thermique du lit
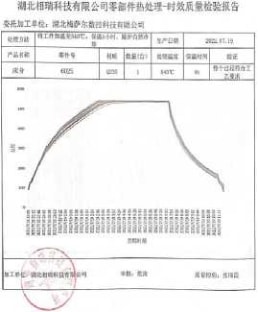
🔥 Processus de recuit : Le procédé de recuit segmenté et intermittent est appliqué avec une durée maximale de 12 heures, dont 4 heures à 540 °C. Le respect strict des normes de recuit des machines-outils industrielles garantit l'absence de déformation du bâti, l'élimination des contraintes et la durabilité du produit.
Processus d'assemblage des équipements
📐 Étape 1 — Nivellement
Utilisez un niveau de haute précision pour régler le niveau de la machine-outil à une précision de 0,1 mm. 🔭 Étape 2 — Alignement du rail de guidage
Utilisez un collimateur pour ajuster la planéité et la rectitude du lit et des rails de guidage de la traverse à une tolérance de ≤0,05 mm ; ajustez les crémaillères à une tolérance de ≤0,02 mm. 📏 Étape 3 — Réglage de l'angle à 90°
Utilisez des instruments spécialisés pour régler le cadre de lit et la traverse à un angle de 90°, en veillant à ce que l'erreur soit inférieure ou égale à 0,03 mm. 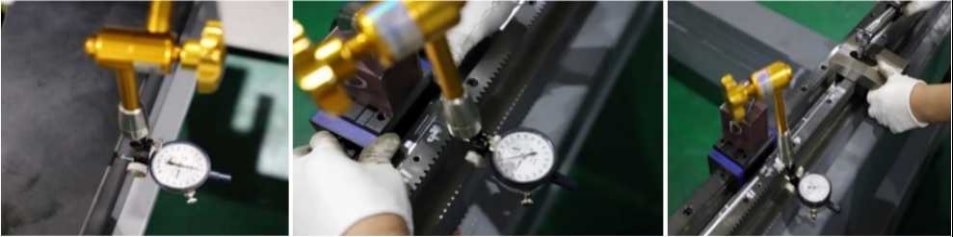
Installation et débogage du périphérique
Grâce à l'intégration de divers composants optiques et à l'utilisation d'un logiciel spécialisé, les machines-outils à commande numérique peuvent subir des tests de performance dynamique. Ces tests comprennent la mesure de la précision et de la répétabilité du positionnement, ainsi que l'analyse vibratoire, l'étude des caractéristiques dynamiques des crémaillères, l'analyse de la réponse des systèmes d'entraînement et l'évaluation des performances dynamiques des guidages. Le système offre une précision et une efficacité exceptionnelles, fournissant des données fiables pour la correction des erreurs de fonctionnement des machines-outils.
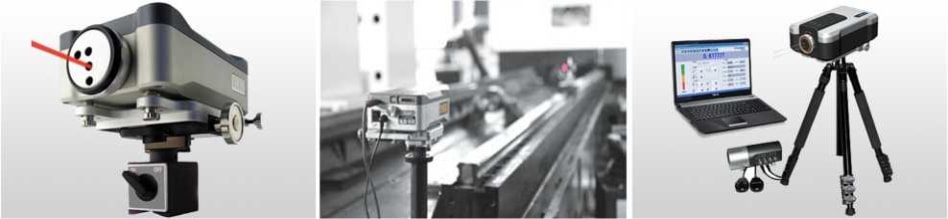
Testeur de siccité laser — Détecte les erreurs de rectitude des rails et des crémaillères linéaires, compense et corrige les erreurs pour garantir la précision de la machine-outil.
Assemblage de tôlerie et de composants électriques
La surface de la tôle est lisse et plane, avec un contrôle strict du jeu d'assemblage ; entièrement modernisée avec des armoires de rangement pour pièces de rechange ; équipée de vitres teintées de protection laser professionnelles conformes aux normes nationales pour garantir la sécurité.
Assemblage de circuit électrique
1 Une conception rationnelle avec séparation des systèmes électriques forts et faibles garantit la stabilité du produit, une maintenance facile et une forte capacité anti-interférences.
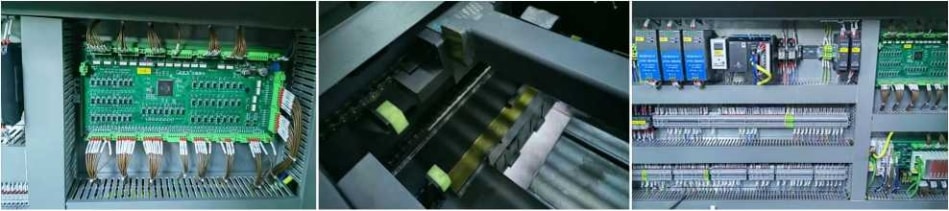
2 Chaque composant électrique est clairement défini et étiqueté afin de faciliter la maintenance.
Capacité et étendue de traitement
1 Idéal pour la découpe d'espaces : découpe plane 2D.
2 Secteurs d'application : Transport ferroviaire, automobile, engins de chantier, machines agricoles et forestières, fabrication de matériel électrique, fabrication d'ascenseurs, appareils ménagers, machines céréalières, machines textiles, usinage d'outils, machines pétrolières, machines alimentaires, articles de cuisine et sanitaires, décoration et publicité, services de traitement externe au laser et autres industries de fabrication et de transformation mécaniques.
3 Matériaux de découpe : Acier au carbone, acier inoxydable, alliage d'aluminium, laiton, cuivre, tôle décapée, tôle galvanisée, tôle d'acier au silicium, tôle électrolytique, alliage de titane, alliage de manganèse.
4 Schéma d'application de la technologie de découpe :
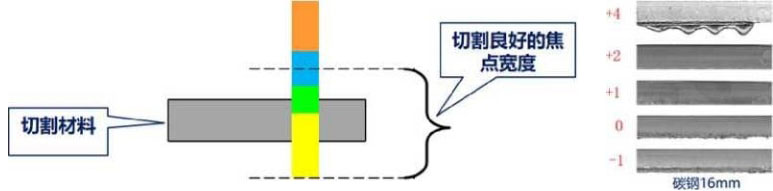
Pour les équipements d'une puissance supérieure à 12 000 W, lors de la découpe de plaques d'acier au carbone d'une épaisseur supérieure à 25 mm ou du traitement de motifs complexes tels que de petits trous, un fonctionnement à haute puissance et à pleine concentration est nécessaire pour garantir une production stable.
- La tête de coupe Focus ne surchauffe pas à la mise au point maximale.
- Utilisez une buse rapide de 1,6 à 1,8 mm ou une buse double couche standard de 2,0 mm pour la découpe.
- Réglez la pression d'air à 0,7–1,0 bar et la hauteur de la buse à 0,8–1,0 mm.
5 Plage de coupe : Acier au carbone : 0,5–16 mm | Acier inoxydable : 0,5–8 mm
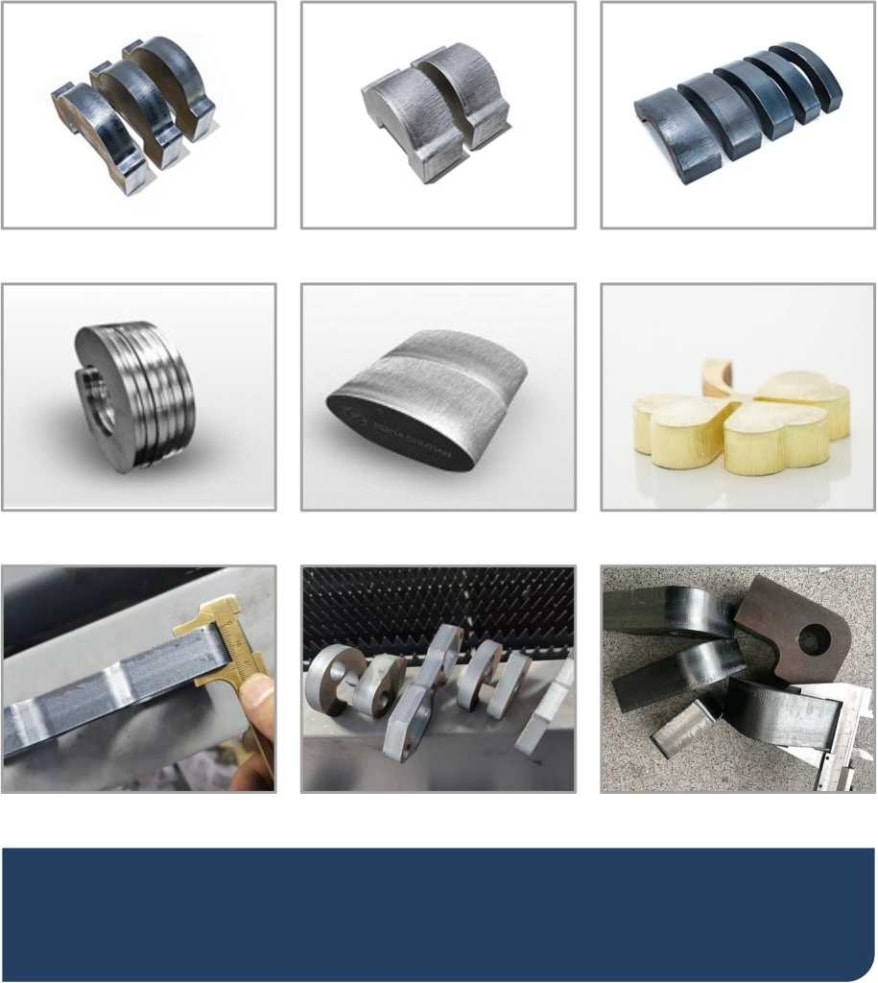
6 L'échantillon de coupe typique est illustré dans la figure ci-dessous :
La machine laser Hui Neng Da utilise une technologie de découpe avancée pour une précision optimale lors de la découpe d'échantillons. Les surfaces de coupe sont nettes, les bases lisses et exemptes de bavures et d'accumulation de scories, éliminant ainsi le besoin d'un traitement secondaire. Elle répond parfaitement aux exigences de découpe, notamment pour les matériaux de haute précision comme l'acier au carbone, l'acier inoxydable et les alliages d'aluminium, ainsi que pour le perçage de trous extrêmement petits dans les tôles épaisses et la découpe d'angles vifs dans les tôles épaisses en acier au carbone.
Composants fonctionnels
3.1 — Système CNC
- Caractéristiques technologiques : Perforation sans contact pour les tôles d'épaisseur moyenne, perforation ultrarapide pour les tôles épaisses, perforation multi-étapes, élimination des scories pendant la perforation, suppression des vibrations avec suivi de mouvement, commande pneumatique en boucle fermée et usinage de précision par couches. Ces innovations améliorent considérablement l'efficacité et la stabilité de la découpe haute puissance, renforçant ainsi la compétitivité de l'équipement.
- Gestion visuelle des déchets : En intégrant la photographie sur smartphone à la conception de l'agencement, le système de positionnement visuel de la machine-outil permet un recyclage très efficace des matériaux résiduels.
- Formats de dessin pris en charge : Prend en charge le traitement direct des dessins DXF et G-code natifs ; permet des opérations de lecture/écriture à haute vitesse et le traitement des fichiers LXDS et NRP générés par logiciel.
- Automation: Le système prend en charge des solutions automatisées telles que la découpe de bobines en ligne, la découpe de bobines à double tête, la découpe intégrée de plaques tubulaires et le traitement sectionnel de grande surface, permettant une expansion plus large du marché.
- Maintenance pratique : Assure le test et l'étalonnage de la mise au point, la détection de la contamination du chemin optique du papier photo et la surveillance à l'oscilloscope des données de fonctionnement du système servo.
- Dessin: Créez ou modifiez directement des tracés graphiques au sein du système de traitement logiciel sans outils tiers, améliorant ainsi l'efficacité du débogage et du réglage.
- Caractéristiques pratiques : Le système offre des fonctions modulaires standard, notamment l'arrêt en une seule touche, le nettoyage des buses, l'étalonnage automatique, l'autolubrification, des postes de travail interchangeables et l'extraction de poussière par zones, ce qui ajoute des arguments de vente supplémentaires à l'équipement.
3.2 — Logiciel de gestion des rejets de matériaux
Le logiciel de découpe plane est un ensemble de logiciels pour systèmes CNC de découpe laser plane, permettant de réaliser des fonctions de découpe rapide, de traitement de dessins, d'édition de trajectoires de découpe et de génération de formes.
- Gestion flexible et efficace des trajectoires de coupe : Plusieurs paramètres de coupe peuvent être appliqués à une même pièce. La trajectoire de coupe est indépendante de la forme géométrique, ce qui permet de la modifier sans altérer la géométrie d'origine. La coupe par arêtes partagées améliore considérablement l'utilisation de la matière. La modification de la séquence de coupe et des points d'entrée est rapide et facile. Une même pièce peut être usinée selon différentes méthodes, notamment la découpe, le marquage, le poinçonnage et le marquage par points.
- Traitement d'angle unique : Virages arrondis, virages serrés et décélération.
- Fonctions de rapport : Statistiques relatives au trajet, à la vitesse, au nombre de perforations, au temps, à la consommation de gaz et d'électricité.
Configuration du système
| Unité principale | Brève description | Remarques |
| Laser | Générateur laser de 3000 W | Chuangxin |
| Système optique | Membrane diélectrique importée | Grande-Bretagne |
| Tête de découpe laser | Outils RAY suisses | Jiaqiang (mise au point automatique) |
| Système de refroidissement spécial | Réservoir d'eau frigorifique spécial Laser | Wuhan Hanli |
| système entraîné par machine | Rail de guidage haute précision et haute vitesse de Taïwan | Taïwan Heqing |
| système entraîné par machine | Engrenages et cliquets de haute précision taïwanais | Spécialité de Taïwan |
| Réducteur (plat) | Nouvelle structure de sortie Boflan | Trésor de l'étoile du Japon |
| zone de découpe | 3000×1500mm | Soudage de la plaque tubulaire |
| servomoteur de l'axe X | servomoteur | HuiChuan |
| servomoteur de l'axe Y1 | servomoteur | HuiChuan |
| servomoteur de l'axe Y2 | servomoteur | HuiChuan |
| servomoteur de l'axe Z | servofrein | HuiChuan |
| Proportions | Proportions NNT | Proportions NNT |
| Système informatique | Ordinateur de contrôle industriel Renesas | HP Japon |
| composants électriques | Schneider de France | France |
| Interrupteur de fin de course | NPN | Zhejiang Feiling / SMC |
| logiciel de découpe | Système de découpe laser bidimensionnel | Laser HND |
| Système de suivi et de détection | Détection automatique de haute précision, exactitude ±0,1 mm | Laser HND |
| Machine-outil | Type de portique | Laser HND |
Principales caractéristiques techniques
| Paramètre | Valeur |
| Puissance moyenne maximale de sortie laser | 3000W |
| Largeur de ligne de coupe minimale | 0,2 mm (pour les matériaux inférieurs à 0,4 mm) |
| vitesse de coupe maximale | ≤60 m/min (0,4 mm selon le matériau) |
| Épaisseur de coupe maximale | |
| Temps de travail continu | ≥20 heures |
| Précision du positionnement | ±0,05 mm |
| Précision de positionnement répétée | ±0,03 mm |
| Fournir de l'électricité | Alimentation triphasée à cinq fils, 380 ± 10 V, 50 Hz, avec des fluctuations instantanées inférieures à 5 V |
| Poids approximatif de l'appareil | Environ 2500 kg |
Accessoires divers et documentation technique
| Nom | Quantité | Remarques |
| Instructions | 1 exemplaire | |
| lentilles de protection | 5 pièces | Offrir en cadeau |
| Buse de pulvérisation | 5 pièces | Offrir en cadeau |
Installation et service
Préparatifs pour l'installation
- Consultez le schéma d'encombrement de l'équipement pour connaître la configuration du plateau et faciliter le chargement/déchargement ainsi que l'entretien courant.
- Exigences du site : Le site d'installation doit être de niveau, reposer sur des fondations solides et être exempt de tout affaissement. L'amplitude des vibrations doit être inférieure à 1 mm. Évitez toute installation à proximité d'équipements d'emboutissage de forte puissance.
| Numéro de commande | Projet | Paramètre |
| 1 | Tension d'alimentation | Système triphasé à cinq fils AC380V±5% |
| 2 | Puissance du compresseur d'air (KW) | 15 kW / 16 kg |
| 3 | Découpe sans air (débit) | ≥1,0 m3/min |
| 4 | Découpe sans air comprimé (pression) | ≥0,8 MPa |
| 5 | Découpe sans air (teneur en huile) | ≤2 ppm |
| 6 | Découpe à l'air (décharge) | ≥4,2 m3/min |
| 7 | Découpe à l'air (pression) | ≥1,5 MPa |
| 8 | Découpe à l'air (teneur en huile) | ≤ 2,0 ppm |
| 9 | Débit de gaz du lyophilisateur | ≥6,8 m3/min |
| 10 | Pression du réservoir de stockage de gaz | ≥1,6 MPa |
| 11 | Filtration de niveau 5 (classe Q) | Capacité de traitement : 3,8 m³/min, pression de service : 1,6 MPa, précision de filtration : particules solides : 3 µm, liquide : 5 ppm |
| 12 | Filtration de niveau 5 (classe P) | Débit 3,8 m³/min, pression de service 1,6 MPa, précision de filtration pour les particules solides 1 μm, liquide 1 ppm |
| 13 | Filtration de niveau 5 (classe P) | Capacité de traitement : 3,8 m³/min, pression de service : 1,6 MPa, précision de filtration : particules solides : 1 µm, liquide : 1 ppm |
| 14 | Filtration de niveau 5 (classe S) | Capacité de traitement : 3,8 m³/min, pression de service : 1,6 MPa, précision de filtration : particules solides : 0,01 µm, liquide : 0,01 ppm |
| 15 | Filtration de niveau 5 (classe S) | Capacité de traitement : 3,8 m³/min, pression de service : 1,6 MPa, précision de filtration : particules solides : 0,01 µm, liquide : 0,01 ppm |
| 16 | Oxygène | Pureté supérieure à 99,99 % |
| 17 | Azote | Pureté supérieure à 99,99 % |
| 18 | Eau glacée (eau distillée) | 80 L / conductivité 10–30 US |
| 19 | Résistance à la terre | ≤4Ω |
| 20 | température ambiante de l'installation laser | 5–40°C |
| 21 | humidité de l'installation laser | ≤70% |
| 22 | exigences de l'opérateur | L'opérateur doit posséder un diplôme d'études secondaires ou supérieur et avoir de l'expérience en utilisation d'ordinateurs et de machines-outils à commande numérique. Il est recommandé d'équiper la machine d'un ordinateur de programmation. |
| Environnement d'installation | Données connexes | Notes |
| Exigences de température | 5 à 30 °C | Le laser simple doit être placé dans une salle d'isolation climatisée séparée. |
| Exigences en matière d'humidité | ||
| exigences fondamentales | Nivellement du terrain ; absence de fortes vibrations | 1. En cas de fortes vibrations, des rainures anti-vibrations supplémentaires doivent être installées. 2. Les fondations doivent garantir une résistance suffisante et ne doivent pas permettre de tassement. 3. Installez les fondations conformément aux plans d'installation fournis par notre société. |
| Note: 1. La zone d'installation de l'équipement doit être bien ventilée et exempte de poussière, de corrosion et de fuites d'eau. 2. L'armoire de commande et le laser constituent le cœur de l'équipement. Il convient d'éviter les interférences électromagnétiques provenant d'autres équipements, tels que les machines de soudage à l'arc et d'usinage par électroérosion, afin de ne pas perturber le fonctionnement normal de l'équipement. | ||
Foire aux questions
Quels matériaux la machine de découpe laser DF3015 peut-elle découper ?
La machine de découpe laser DF3015 prend en charge une large gamme de matériaux, notamment l'acier au carbone, l'acier inoxydable, l'alliage d'aluminium, le laiton, le cuivre, la tôle décapée, la tôle galvanisée, la tôle d'acier au silicium, la tôle électrolytique, l'alliage de titane et l'alliage de manganèse. La plage de découpe est de 0,5 à 16 mm pour l'acier au carbone et de 0,5 à 8 mm pour l'acier inoxydable.
Quelle est la précision de positionnement de la machine de découpe laser DF3015 ?
Le DF3015 atteint une précision de positionnement de ±0,05 mm et une précision de positionnement répétée de ±0,03 mm, ce qui le rend adapté aux applications de découpe industrielle de haute précision.
Quelles sont les exigences en matière d'alimentation électrique et de puissance pour cette machine ?
La machine nécessite une alimentation triphasée à cinq fils de 380 V ± 10 V, 50 Hz, avec des fluctuations instantanées inférieures à 5 V. La puissance moyenne maximale du laser est de 3 000 W. Un compresseur d'air de 15 kW/16 kg est également requis sur site.
Comment le traitement thermique du lit améliore-t-il la durabilité de la machine ?
Le bâti de la machine subit un recuit segmenté et intermittent d'une durée maximale de 12 heures, la température étant portée à 540 °C et maintenue pendant 4 heures. Ce procédé respecte scrupuleusement les normes de recuit des machines-outils industrielles, garantissant ainsi l'absence de déformation du bâti, la relaxation complète des contraintes internes et une amélioration significative de la durabilité globale du produit.
Quelles sont les fonctionnalités logicielles CNC prises en charge par le DF3015 ?
La DF3015 prend en charge un système logiciel CNC complet avec des fonctionnalités telles que le traitement direct des fichiers DXF et G-code, la gestion flexible des trajectoires de coupe, la coupe à bord partagé, le traitement unique des coins (arrondis, vifs et décélération), la gestion visuelle des déchets, les solutions automatisées de découpe de bobines et de plaques tubulaires, et un rapport détaillé sur la trajectoire, la vitesse, la consommation de gaz et d'électricité.
Quelles sont les exigences en matière d'environnement d'installation pour le DF3015 ?
Le site d'installation doit être de niveau, reposer sur des fondations solides et stables, et présenter une amplitude de vibration inférieure à 1 mm. La température ambiante doit être comprise entre 5 et 40 °C et l'humidité relative inférieure à 70 %. La zone doit être bien ventilée et exempte de poussière, de corrosion et d'infiltration d'eau. Il convient d'éviter la proximité de machines d'emboutissage de forte puissance ou de postes de soudage à l'arc afin de prévenir les interférences électromagnétiques. Idéalement, l'unité laser doit être installée dans une salle climatisée séparée.