

0102030405
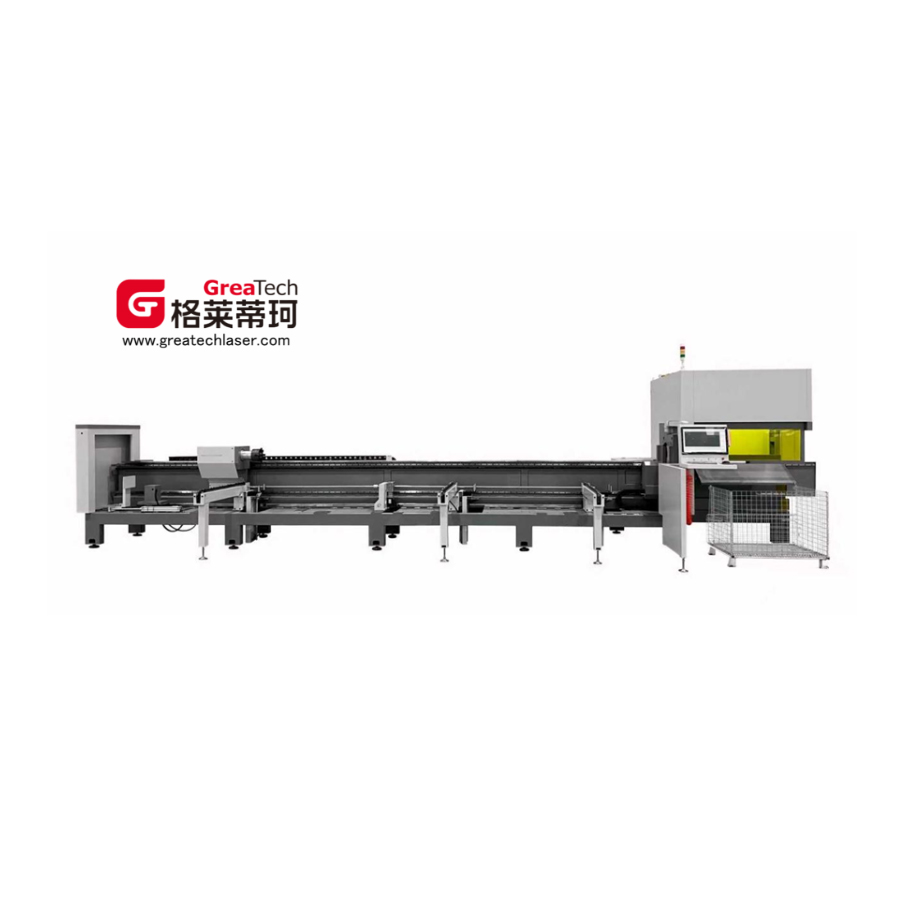
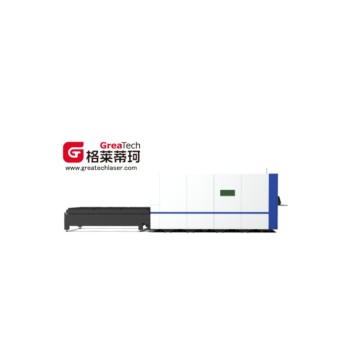
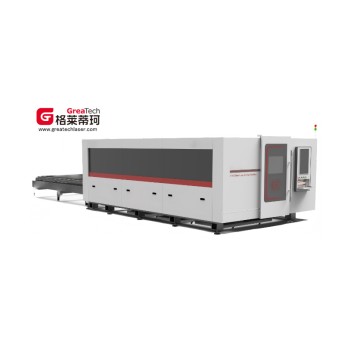
Machine de découpe laser haute vitesse pour tubes G17-7013 - Fournisseurs et usine chinois avec fonctionnalités d'économie de matériaux
Configuration des composants clés
| Numéro de commande | Nom du composant | Marque | Modèle / Origine |
| Composants clés | |||
| 1 | Laser à fibre | Meule | 2000 W / Marque nationale haut de gamme |
| 2 | Tête de coupe | BOUTEILLES | 2000 W / Marque nationale haut de gamme |
| 3 | Porte-bagages | Spécialité : Taïwan | Classe M2-6 / Taïwan, Chine |
| 4 | Boîte de réduction | TECHMECH / Modori | 090 / Allemagne |
| 5 | Rail de guidage linéaire | SMAGIC, Taïwan | CGH30 / Japon |
| 6 | Moteur (générateur / moteur à entraînement électrique) | HuiChuan / HoChuan | Moteur haute performance, vitesse maximale 4000 tr/min, configuration de type bus |
| 8 | Unité de refroidissement à eau | Hanli / Teyu | Marques nationales de premier plan |
| 10 | Élément de commande électronique | Schneider, France | Chine |
| 11 | Composant des voies respiratoires | AIRTAC, Taïwan | Chine |
| Composants de traitement | |||
| 11 | Cadre de lit principal | Développé par mes soins, Suzhou | 9 mètres / recuit à 600 °C |
| 12 | Mandrins (en option pour contre-pointe 0) | Développé par mes soins, Suzhou | Pince pneumatique KDN-130 / alimentation en air continu |
| 13 | Alimentation auxiliaire, cadre de support flottant servo | Développé par mes soins, Suzhou | 3 stents / capacité de charge de 80 kg |
| 14 | Dispositif d'alimentation entièrement automatique (en option) | Développé par mes soins, Suzhou | Alimentation continue automatique de 1,5 tonne de tuyaux standard pour le regroupement |
| 15 | Dispositif d'alimentation en matériaux / Cadre d'alimentation (en option) | Développé par mes soins, Suzhou | 20 kg par mètre, longueur de coupe maximale 2,0 mètres |
| Système logiciel | |||
| 15 | Système opérateur | Shanghai Baichu | Réseau de bus / Shanghai |
| 16 | Logiciel de correspondance des matériaux | Shanghai Baichu | Logiciel de découpe de tubes 3D / Shanghai |
| Autre | |||
| 17 | Direction des opérations | Voiture à conduite à gauche | Configuration standard |
| 18 | Emballage et transport | Emballage standard | Configuration standard |
⚡ Note: La machine industrielle fonctionne sous une tension de 380 ± 5 V. Il est recommandé aux clients d'installer un stabilisateur de tension adapté aux conditions réelles.
Paramètres techniques des composants
| Nom du composant | Attribut | Valeurs des paramètres |
| Laser | Puissance de sortie | 2000W |
| Modèle de travail | Fibre continue | |
| Diamètre des fibres | 50 μm | |
| Méthode de refroidissement | Refroidissement hydraulique | |
| Matériau découpable | Acier au carbone, acier inoxydable, alliage d'aluminium, cuivre, laiton et autres métaux | |
| Banc de tour | Structure | Soudage de la plaque tubulaire |
| Longueur | 8,5 mètres | |
| Cartouche | Modèle de mandrin | QL160 |
| Modèle de travail | Pneumatique | |
| Palier | 80 kg | |
| Tête de coupe | Distance focale | 125 mm |
| Longueur focale colinéaire | 100 mm | |
| Vitesse focale | 100 mm/s (mise au point manuelle non disponible) | |
| Pression d'air auxiliaire | ≤3 MPa | |
| Unité de refroidissement à eau | milieu de refroidissement | Eau distillée / Eau déminéralisée |
| Paramètres d'eau ambiante/gelée | 30/20 (réglable) | |
| Précision de la régulation de température | ±0,1 °C | |
| Capacité de la pompe | 10 L/Min | |
| Pompe de levage | 20 m |
Paramètres techniques complets de la machine
| Classe | Attribut | Valeurs des paramètres |
| Attribut d'environnement | Série d'appareils | Petite plateforme : série 125 |
| Dimensions extérieures (mm) | 9600 × 3300 × 2300 | |
| Poids total (tonnes) | Environ 3,2 T | |
| Consommation électrique totale (KW) | 20 à 25 ans | |
| Température de fonctionnement (℃) | 0 – 40 | |
| Étendue des travaux | Parcours de traitement (mm) | Diamètre du tuyau : 10–120 |
| Largeur de l'incision (mm) | 0,1–0,2 | |
| Course des axes Y/X/Z/U (mm) | 7000 / 150 / 250 / Rotation illimitée | |
| Précision/vitesse de positionnement | Précision de positionnement des axes X/Y (mm) | ±0,03\1000 (7000±0,06) |
| Répétabilité des axes X/Y (mm) | ±0,03 | |
| Précision de coupe | ±0,1 | |
| Répétabilité de la rotation de l'axe X (minutes d'arc) | ≤5 | |
| Vitesse de rotation maximale de l'axe X (tr/min) | 130 HuiChuan | |
| Vitesse et accélération | Accélération maximale des axes X et Y | 1,5G |
| Vitesse de ralenti maximale sur l'axe X (m/min) | 100 | |
| Vitesse de ralenti maximale de l'axe Y (m/min) | 130 HuiChuan | |
| Paramètres d'alimentation | Alimentation manuelle (mm) | 3000–7000 |
| Longueur d'alimentation automatique (mm) | 5800–6450 (non standard : 5000–7000) | |
| Cycle(s) d'alimentation cyclique | Charge initiale ≤50, charge ultérieure ≤20 | |
| Capacité de la machine de chargement (kg) | Semi-automatique : 200 ; Entièrement automatique : 1500 | |
| Charge maximale pour un seul tuyau – Alimentation manuelle (kg) | 80 | |
| Charge maximale pour un seul tuyau – Alimentation automatique (kg) | 80 | |
| Paramètres de coupe | Longueur de la queue (mm) | Bride externe 45 (bride interne 20) (en option avec contre-pointe 0) |
| Longueur de coupe minimale (mm) | Standard 2500 |
* Les spécifications techniques ci-dessus ont été établies à la suite d'essais réalisés le 1er mars 2025.
Composants clés et commande de mouvement
1. Cadre de lit
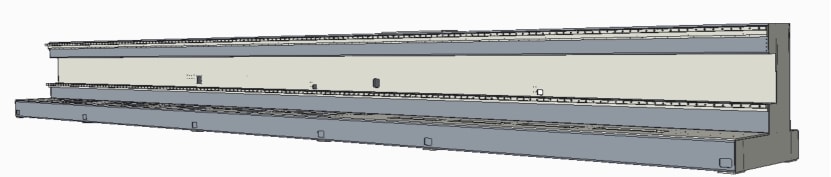
Le corps principal de l'appareil est fabriqué à l'aide de procédés de soudage de tôles et de tubes. Une fois le soudage terminé, la machine entière est envoyée dans un four de traitement thermique pour recuit à haute température à 600 °C La pièce est maintenue à température constante pendant 4,5 heures. Elle est ensuite refroidie lentement à 200–300 °C dans le four avant d'être retirée pour un refroidissement naturel à l'air libre, éliminant ainsi totalement les contraintes résiduelles internes générées lors du soudage et de l'usinage. Le processus comprend d'abord un ébauche pour éliminer la majeure partie des surépaisseurs, suivie d'opérations de finition de précision. Ces dernières améliorent considérablement la rigidité et la stabilité structurelle de la machine-outil, garantissant ainsi une précision d'usinage stable et fiable sur le long terme. La machine adopte une structure à montage latéral et est équipée d'un système d'alimentation automatique intégré. Ce système améliore non seulement l'efficacité du transport et du chargement des matériaux, mais simplifie également les opérations de chargement/déchargement des pièces et de transfert de matière, optimisant ainsi le niveau d'automatisation global et la facilité d'utilisation de la machine.
1.1 Rigidité structurelle
La structure principale du bâti est constituée d'un assemblage soudé de plaques et de tubes, renforcé par plusieurs nervures et plaques tubulaires. L'optimisation de la conception verticale et horizontale améliore significativement la rigidité structurelle globale de l'équipement, tant horizontalement que verticalement, et renforce considérablement sa résistance à la déformation et aux vibrations. Ainsi, l'équipement reste stable même sous forte charge prolongée, résiste à la déformation et garantit la précision d'usinage et la durabilité.
1.2 Procédé de soudage
Toutes les soudures principales respectent scrupuleusement les spécifications de soudage normalisées, les soudures étant réparties uniformément des deux côtés, selon des procédés de soudage symétriques et décalés. Ce procédé permet de répartir uniformément les contraintes de soudage, de minimiser les déformations thermiques et les contraintes résiduelles générées pendant le soudage, d'éviter les défauts tels que le gauchissement et la distorsion du bâti, et d'améliorer la qualité du formage par soudage et la régularité structurelle.
Rapport sur le traitement de recuit
Chaque lit est géré individuellement et fait l'objet d'une traçabilité indépendante, associée à un numéro de corps unique, et est accompagné d'un rapport d'inspection de recuit complet et traçable. Les contraintes internes résiduelles de soudage sont éliminées par un recuit de détente, et un dossier complet de documents de contrôle qualité conformes est conservé afin de répondre aux exigences d'acceptation et d'archivage.
2. Dispositifs de traverse et d'axe X/Z
2.1 Traitement structurel et protection de sécurité des traverses
Lors de sa fabrication, la traverse de l'équipement est soumise à un traitement thermique de recuit à haute température. Ce procédé permet d'éliminer efficacement les contraintes internes résiduelles générées lors de la transformation des matières premières, de la découpe et du soudage, évitant ainsi toute déformation, flexion ou fissuration due à la relaxation des contraintes lors d'une utilisation prolongée. Grâce à ce traitement de relaxation des contraintes, la traverse conserve une excellente rigidité structurelle et une stabilité dimensionnelle optimale, garantissant ainsi la précision de fonctionnement et la stabilité à long terme de tous les composants mobiles associés à la tête laser. En fonctionnement, des interrupteurs de fin de course électriques sont installés sur la trajectoire pour contrôler précisément la course utile du mécanisme et assurer un positionnement précis. Par ailleurs, des amortisseurs élastiques sont fixés aux extrémités de la trajectoire pour constituer une protection mécanique. Cette double protection, combinant limitation électrique et amortissement mécanique, prévient efficacement les chocs et les surcourses, améliorant ainsi la sécurité et la fiabilité de l'ensemble du système de transmission mécanique.
2.2 Conception fonctionnelle et commande du mécanisme de l'axe Z
La fonction principale du mécanisme de déplacement de l'axe Z est d'assurer un mouvement vertical stable et précis de la tête de traitement laser, permettant ainsi de s'adapter aux différentes hauteurs de traitement, aux réglages de mise au point et aux exigences de traitement de pièces d'épaisseurs variables. L'ensemble du mouvement vertical est contrôlé intelligemment par le système de commande numérique (CNC) de l'équipement : ce système envoie des instructions de mouvement aux servomoteurs de haute précision, qui fonctionnent de manière synchrone et transmettent la puissance aux composants d'entraînement linéaire. Entraîné par les actionneurs linéaires, le chariot coulissant de l'axe Z, sur lequel est montée la tête laser, effectue un déplacement linéaire alternatif de haut en bas le long du rail de guidage de précision. Afin de prévenir toute défaillance mécanique due à une course excessive lors du mouvement vertical, des capteurs de proximité à induction de haute sensibilité sont installés aux extrémités supérieure et inférieure de l'axe Z. Ces interrupteurs à induction peuvent détecter rapidement la position du curseur et renvoyer des signaux en temps réel pour couper l'alimentation électrique et arrêter le mouvement, ce qui limite strictement la plage de déplacement vertical du mécanisme, évite efficacement le blocage de l'équipement, l'abrasion des pièces et les dommages structurels, et garantit le fonctionnement continu, sûr et hautement fiable du mécanisme de transmission de l'axe Z dans tout le processus de traitement.
3. Tête de coupe et partie suivante
3.1 Surveillance en temps réel de l'état d'étanchéité dans la zone protégée
Cet équipement assure une surveillance en ligne en temps réel et par tous les temps des conditions d'étanchéité dans la zone protégée, identifie avec précision les problèmes tels que les fuites d'étanchéité et les anomalies d'étanchéité à l'air, et émet des alertes en temps opportun. Cette fonction optimise significativement la protection interne contre la poussière, la pollution et l'oxydation, ralentit efficacement l'érosion par les polluants, prolonge considérablement la durée de vie des lentilles de protection et garantit la stabilité de l'équipement lors d'un fonctionnement continu et prolongé. Elle contribue ainsi à la continuité et à la stabilité de la production et réduit les risques d'arrêts imprévus.
3.2 Conception structurelle de la tête de coupe intégrée résistante aux chocs
La tête de coupe est dotée d'une structure de protection contre les chocs extrêmement fiable, ce qui améliore considérablement sa protection physique, réduit significativement la probabilité de panne et la fréquence des interventions de réparation, et élimine les procédures complexes de maintenance sur site. Le système de démontage et de montage des accessoires a été optimisé pour une utilisation intuitive, simplifiant ainsi les opérations. Les clients peuvent effectuer eux-mêmes et rapidement le remplacement des composants et les opérations de maintenance courantes, ce qui réduit considérablement les temps d'arrêt pour maintenance, diminue les coûts d'exploitation et améliore la rentabilité de l'équipement.
3.3 Configuration de protection supplémentaire contre la poussière pour les lentilles optiques
Un couvercle anti-poussière spécial est installé au niveau de la lentille centrale afin de former une double barrière de protection étanche, renforçant ainsi l'étanchéité de la cavité centrale et empêchant les impuretés telles que la poussière, les brouillards d'eau et les débris de pénétrer dans l'espace optique interne. Ce couvercle évite les problèmes de contamination, d'usure et de rayures sur la lentille, protège efficacement les composants optiques centraux, prolonge la durée de vie des lentilles centrales et garantit la pureté de la transmission du signal optique ainsi que la précision du traitement.
3.4 Système de contrôle de suivi automatique par détection capacitive de haute précision
Le système est équipé d'un module de suivi automatique capacitif de haute précision, qui utilise des algorithmes intelligents pour un contrôle précis en boucle fermée. Il permet un suivi flottant très stable de l'axe Z, un ajustement adaptatif et en temps réel de la hauteur de coupe, évitant ainsi les erreurs de hauteur dues aux déformations thermiques, aux irrégularités de la surface du tube et aux déviations de la pièce pendant la découpe. Il stabilise la position du point de coupe, améliore la qualité et la régularité de la découpe, et s'adapte aux exigences de production, même dans des conditions de travail complexes.
5. Système de refroidissement
Ce système est équipé du refroidisseur d'eau laser professionnel Hanli, une marque reconnue en Chine, qui se distingue par son excellente stabilité de fonctionnement, sa grande précision de contrôle de la température et sa grande adaptabilité. L'ensemble de la machine est doté d'un double système de contrôle de température indépendant, permettant d'ajuster avec précision la température du laser et de la tête de découpe dans des zones distinctes. Ceci garantit un rendement stable de la source lumineuse laser tout en maintenant la tête de découpe dans sa plage de température de fonctionnement optimale, améliorant ainsi considérablement la fiabilité du traitement et la durée de vie de la machine. Le refroidisseur d'eau intègre de multiples fonctions de sécurité, notamment des alarmes de pression d'eau anormale, de dépassement des limites de température (haute et basse), de fluctuation de tension et diverses alarmes d'autodiagnostic. Il permet de surveiller en temps réel l'état de fonctionnement de l'équipement, d'identifier rapidement les dangers potentiels et d'éviter les arrêts ou les dommages aux composants essentiels dus à des anomalies des circuits d'eau, de température, d'alimentation électrique, etc., assurant ainsi une protection thermique complète, sûre et fiable pour les équipements de traitement laser.
Paramètres spécifiques du système de refroidissement spécial du laser
| Refroidisseur laser spécial à double température et double contrôle | |
| Alimentation électrique | 220 V / 50 Hz |
| milieu de refroidissement | Eau distillée / Eau déminéralisée |
| Précision du contrôle de la température de l'eau | ±0,1 °C |
| Régler à l'eau à température ambiante | Standard 30°C (réglable) |
5. Système de commande électrique (Bus Bachu)
Le système de commande électrique de la machine de découpe de tubes à fibres optiques constitue l'unité fonctionnelle centrale qui régit le fonctionnement global, le contrôle des mouvements et le réglage des paramètres de l'équipement. Il est principalement composé de trois éléments essentiels : le système de commande numérique (CNC) Bachu, le système d'asservissement de haute précision et le système électrique basse tension normalisé. Au cœur de cette solution de commande se trouve le système CNC Bachu haute performance. Reposant sur une plateforme de commande numérique éprouvée sous Windows, ce système se distingue par ses atouts majeurs, tels qu'une vitesse de calcul d'interpolation ultra-rapide, une capacité de traitement des données élevée et une interface utilisateur intuitive. Il permet de réaliser efficacement la planification de trajectoires complexes et l'exécution d'instructions en temps réel, améliorant ainsi considérablement la précision de coupe et la productivité du traitement des tubes à fibres optiques. Quant au système d'asservissement, il est équipé de servomoteurs à courant alternatif de marque importée et de variateurs dédiés. Cette configuration garantit une excellente stabilité de fonctionnement, une grande réactivité, une forte résistance aux surcharges et une capacité de charge élevée lors du fonctionnement continu et prolongé de la machine-outil. Par ailleurs, sa conception, avec des étapes de débogage simplifiées et une logique de fonctionnement intuitive, réduit le niveau de compétence technique requis pour l'exploitation et la maintenance de l'équipement. De plus, la machine de découpe de tubes à fibres optiques est ingénieusement équipée de touches programmables multifonctionnelles. Ces touches permettent de personnaliser les paramètres selon différents modes de traitement et de fonctionnement, réduisant ainsi le nombre de boutons physiques traditionnels sur le panneau de commande et simplifiant son agencement pour une interface plus claire et épurée. Toutes les fonctions prédéfinies et en temps réel de l'équipement sont présentées de manière intuitive via une interface de menu hiérarchique visuelle, permettant aux opérateurs de visualiser rapidement l'état de fonctionnement, de changer de fonction et d'ajuster les paramètres. Cette interface offre une utilisation quotidienne simple, pratique et intuitive, tout en réduisant les erreurs de manipulation et en améliorant la sécurité et la stabilité de la production.
5.1 Système CNC
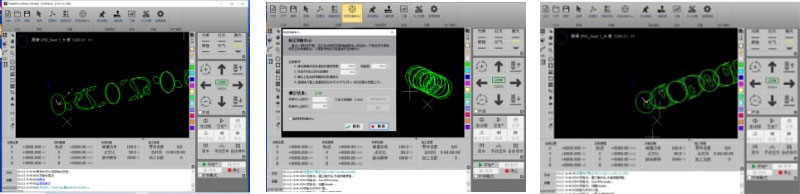
Le système de commande électrique de la machine de découpe de tubes à fibres optiques constitue l'unité fonctionnelle centrale qui régit le fonctionnement global, le contrôle des mouvements et le réglage des paramètres de l'équipement. Il est principalement composé de trois éléments essentiels : le système de commande numérique (CNC) Bachu, le système d'asservissement de haute précision et le système électrique basse tension normalisé. Au cœur de cette solution de commande se trouve le système CNC Bachu haute performance. Reposant sur une plateforme de commande numérique éprouvée sous Windows, ce système se distingue par ses atouts majeurs, tels qu'une vitesse de calcul d'interpolation ultra-rapide, une capacité de traitement des données élevée et une interface utilisateur intuitive. Il permet de réaliser efficacement la planification de trajectoires complexes et l'exécution d'instructions en temps réel, améliorant ainsi considérablement la précision de coupe et la productivité du traitement des tubes à fibres optiques. Quant au système d'asservissement, il est équipé de servomoteurs à courant alternatif de marque importée et de variateurs dédiés. Cette configuration garantit une excellente stabilité de fonctionnement, une grande réactivité, une forte résistance aux surcharges et une capacité de charge élevée lors du fonctionnement continu et prolongé de la machine-outil. Par ailleurs, sa conception, avec des étapes de débogage simplifiées et une logique de fonctionnement intuitive, réduit le niveau de compétence technique requis pour l'exploitation et la maintenance de l'équipement. De plus, la machine de découpe de tubes à fibres optiques est ingénieusement équipée de touches programmables multifonctionnelles. Ces touches permettent de personnaliser les paramètres selon différents modes de traitement et de fonctionnement, réduisant ainsi le nombre de boutons physiques traditionnels sur le panneau de commande et simplifiant son agencement pour une interface plus claire et épurée. Toutes les fonctions prédéfinies et en temps réel de l'équipement sont présentées de manière intuitive via une interface de menu hiérarchique visuelle, permettant aux opérateurs de visualiser rapidement l'état de fonctionnement, de changer de fonction et d'ajuster les paramètres. Cette interface offre une utilisation quotidienne simple, pratique et intuitive, tout en réduisant les erreurs de manipulation et en améliorant la sécurité et la stabilité de la production.
5.3 Autres fonctions du système CNC
- Contrôle du suivi de la hauteur de surface de la canalisation (fonction de suivi)
- Défaire
- fonction de retour du point d'arrêt
- Trouver Edge
- Fonction de compensation de suture
- fonction de contrôle de coupure d'impulsion
- Fonction de saut de grenouille
- Importer plusieurs pièces
- Mise en page
- Conversion rapide et traitement par lots
- Formatage automatique efficace
- La base de données de processus correspondante peut être configurée en fonction des différents matériaux et épaisseurs.
- Détection des contours et traitement d'optimisation graphique
- Optimisation automatique du parcours de coupe
- Un savoir-faire d'expert parfait avec un processus d'ajustement manuel flexible
- Permet l'étiquetage et le marquage de petits trous
- Microconnect
- Compensation de soudure
6.4 Fonctions d'alarme multiples
Le système CN de la machine possède une fonction d'autocontrôle, d'alarme et de protection automatique, et l'état externe possède une fonction d'affichage d'alarme et de protection automatique.
6. Système électrique basse tension
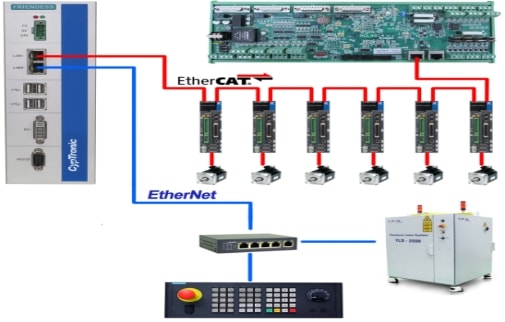
Le système électrique basse tension est situé à l'intérieur de l'armoire électrique et sert d'interface pour l'ensemble du système de commande électrique. Tous les composants nécessaires au système de commande électrique, notamment les alimentations, les relais, les disjoncteurs, les contacteurs et les servomoteurs, sont installés dans l'armoire électrique. Le moteur utilisé est un moteur à bus, ce qui réduit le nombre de câbles.
Schéma de connexion
Demande en eau, électricité et gaz
⚡ Demande d'électricité
| Demande d'électricité | Données connexes | Notes |
| triphasé à cinq fils Boîte de distribution 380~400 VCA / 50 Hz | 380 V ± 2 % / 50 Hz | 1. Si la fluctuation de tension dépasse 5 %, un stabilisateur de tension doit être installé. Une alimentation triphasée à cinq fils d'au moins 45 kVA est recommandée. 2. L'alimentation triphasée doit maintenir un déséquilibre inférieur à 2,5 % (Remarque : la tension 400 VCA/50 Hz/380 V ±2 %/50 Hz ne doit pas subir de surtensions soudaines ni de coupures de courant, car celles-ci pourraient endommager le laser). 3. Le diamètre d'un seul fil de câble ne doit pas être inférieur à 10 carrés. 4. L'alimentation électrique doit être effectivement mise à la terre avec une résistance ≤3Ω. 5. Trois interfaces de disjoncteur sont nécessaires pour le câblage de la machine de découpe. |
💧 Besoins en eau de refroidissement
| Besoins en eau de refroidissement | Données connexes | Notes |
| Eau glacée | Eau distillée / Eau déminéralisée | 30L, conductivité inférieure à 10 μS |
🔵 Demande de gaz de protection
| Gaz protecteur | Données connexes | Notes |
| Oxygène | Pureté : ≥99,6 % Les gaz dont la pureté est inférieure à 99,6 % peuvent affecter les performances et la qualité de la coupe. | La découpe de l'acier au carbone et de diverses plaques de fer par découpe assistée par oxygène permet d'obtenir des résultats de haute qualité et efficaces. |
| Pression : 1 MPa Débit ≥ 1 m³/min | ||
| Azote | Pureté : ≥99,99 % Les gaz dont la pureté est inférieure à 99,99 % peuvent nuire aux performances et à la qualité de la coupe. | La découpe des tôles d'acier inoxydable et galvanisées est réalisée par découpe assistée à l'azote, ce qui permet d'obtenir des résultats de haute qualité. |
| Pression : 2,5 MPa Débit : ≥ 2,5 m³/min | ||
| 1. Le gaz en bouteille nécessite l'installation d'un réducteur de pression sur la bouteille. 2. Vanne de réduction de pression d'oxygène (O₂) : plage de pression de sortie réglable de 0,4 MPa à 1,2 MPa, plage de fluctuation de pression de 1 %. 3. Vanne de réduction de pression d'azote (N₂) : plage de pression de sortie réglable de 0,4 MPa à 5 MPa, plage de fluctuation de pression de 1 %. | ||
| Air | Pression de service ≥ 1,3 MPa | 1. Si la découpe à l'air est nécessaire, l'utilisateur doit fournir un compresseur, un sécheur frigorifique, un réservoir d'air et une filtration en quatre étapes (précision de filtration 0,01 micron). 2. Le gaz contenu dans la machine de découpe air-laser doit être exempt d'eau et d'huile, car ces contaminants peuvent compromettre la qualité de la découpe et réduire la durée de vie de diverses lentilles. 3. La température du point de condensation ne doit pas dépasser 5°C. 4. Teneur en huile ≤ 0,003 ppm, particules solides ≤ 0,01 μm |
| Débit ≥ 1,8 m³/min | ||
🏭 Environnement d'installation
| Environnement d'installation | Données connexes | Notes |
| Exigence de température | 5 ~ 30°C | Le laser simple doit être placé dans une salle d'isolation climatisée séparée. |
| Exigences en matière d'humidité | ||
| Exigences de base | Nivellement du site Aucune vibration forte | 1. En cas de fortes vibrations, des rainures anti-vibrations supplémentaires doivent être installées. 2. Les fondations doivent garantir une résistance suffisante et ne doivent pas permettre de tassement. 3. Installez les fondations conformément aux plans d'installation fournis par notre société. |
| Note: La zone d'installation de l'équipement doit bénéficier d'une bonne ventilation et être exempte de poussière, de corrosion et de fuites. L'armoire de commande et le laser étant les composants essentiels de l'équipement, leur exposition à des dispositifs tels que les machines de soudage à l'arc et d'usinage par électroérosion doit être évitée. Les interférences électromagnétiques provenant de l'équipement doivent être évitées afin de ne pas perturber son fonctionnement normal. | ||
Foire aux questions (FAQ)
Q
Quels matériaux cette machine de découpe laser de tubes peut-elle découper ? Cette machine permet la découpe d'une large gamme de métaux, notamment l'acier au carbone, l'acier inoxydable, l'alliage d'aluminium, le cuivre (cuivre violet), le laiton et d'autres métaux. La découpe assistée par oxygène est recommandée pour l'acier au carbone et les tôles de fer, tandis que la découpe assistée par azote offre des résultats de haute qualité pour l'acier inoxydable et les tôles galvanisées.
Q
Quels sont le diamètre maximal des tuyaux et la longueur de coupe que cette machine peut traiter ? La machine peut usiner des tubes de 10 à 120 mm de diamètre. La course de l'axe Y est de 7 000 mm et la longueur d'alimentation automatique est réglable de 5 800 à 6 450 mm (certains modèles non standard peuvent prendre en charge des longueurs de 5 000 à 7 000 mm). La longueur de coupe minimale en configuration standard est de 2 500 mm.
Q
Quelles sont les exigences en matière d'alimentation électrique pour l'installation de cette machine ? La machine nécessite une alimentation triphasée à cinq fils de 380 V ± 2 % / 50 Hz, d'une puissance minimale de 45 kVA. Si la fluctuation de tension dépasse 5 %, un stabilisateur de tension doit être installé. L'alimentation doit être mise à la terre avec une résistance ≤ 3 Ω et la section des câbles ne doit pas être inférieure à 10 mm². Le câblage requiert trois interfaces de disjoncteur.
Q
Quel type d'eau de refroidissement est nécessaire, et en quelle quantité ? La machine nécessite de l'eau distillée ou déminéralisée comme fluide de refroidissement, avec une conductivité inférieure à 10 μS. Environ 30 litres d'eau de refroidissement sont nécessaires. Le système de régulation de température indépendant à double circuit maintient le laser et la tête de découpe à leurs températures de fonctionnement optimales, avec une précision de ±0,1 °C.
Q
Quel système de commande numérique cette machine utilise-t-elle, et quelles sont ses principales caractéristiques ? La machine utilise le système CNC de type bus Shanghai Baichu (Bachu), basé sur une plateforme de commande numérique PC sous Windows. Ses principales caractéristiques comprennent un calcul d'interpolation ultra-rapide, le suivi de la hauteur de surface (fonction de suivi), le retour au point d'arrêt, l'optimisation automatique de la trajectoire de coupe, un logiciel de découpe de tubes 3D, la configuration de la base de données de processus par matériau et épaisseur, la compensation de soudure, la microconnexion et de multiples fonctions de protection avec alarme et autocontrôle.
Q
Quelles sont les exigences en matière d'environnement d'installation pour cette machine ? La machine doit être installée dans un environnement dont la température ambiante est comprise entre 5 et 30 °C et l'humidité relative inférieure à 70 %. Le site d'installation doit être bien ventilé, exempt de poussière, de corrosion et de fuites, et reposer sur des fondations planes, stables et sans vibrations, présentant une capacité portante suffisante. L'armoire de commande et le laser doivent être maintenus à l'écart des machines à souder à l'arc, des équipements d'usinage par électroérosion et de toute source de fortes interférences électromagnétiques.