

0102030405
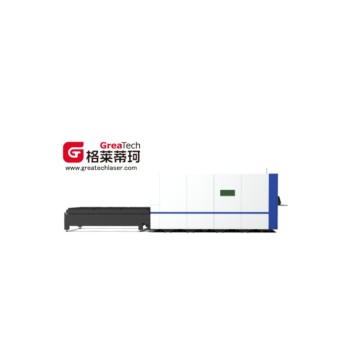
Machine de découpe laser haute vitesse pour tubes G17-7017A - Fournisseurs et usine chinois pour un traitement efficace des métaux
Application
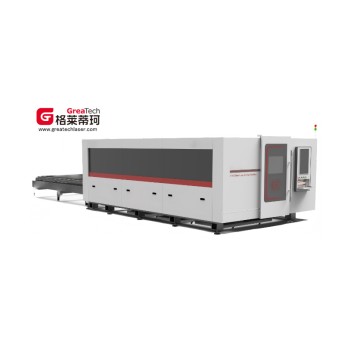
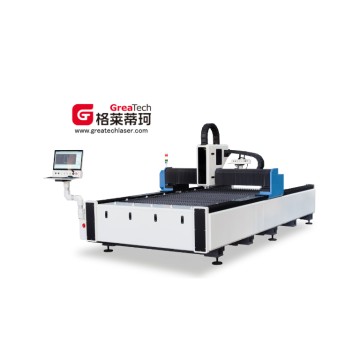
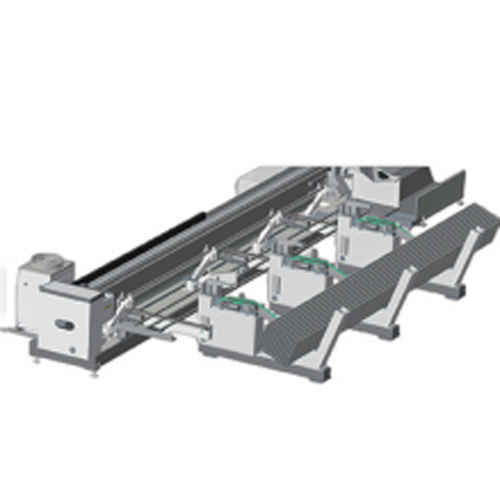
🔩 Le lit : Fabriquée à partir de plaques et de tubes soudés, la machine subit un recuit à haute température (600 °C), suivi d'un maintien à température pendant 4,5 heures, puis d'un refroidissement lent dans le four jusqu'à 200-300 °C avant d'être sortie pour un refroidissement à l'air. Ce procédé élimine les contraintes internes du bâti. Après l'ébauche, l'usinage de finition améliore considérablement la rigidité et la stabilité de la machine-outil et garantit sa précision stable à long terme. La structure à bras latéral, équipée d'un système d'alimentation automatique, permet d'optimiser l'efficacité d'avance et de simplifier le processus de découpage.
💪 Rigidité : Composée de plaques et de tubes soudés, la structure du lit est reliée aux lits horizontaux et verticaux par de multiples plaques tubulaires nervurées de renfort afin d'assurer sa rigidité.
🔧 Soudage : Les soudures sont réparties uniformément des deux côtés, et un soudage symétrique et décalé est adopté afin de réduire les déformations dues au soudage.
📋 Rapport de recuit : Chaque numéro de lit est accompagné d'un rapport de recuit.
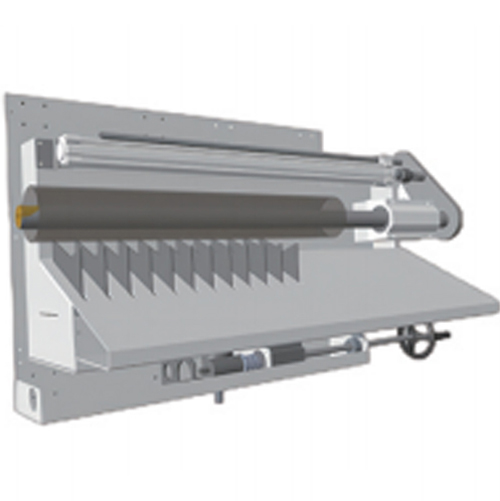
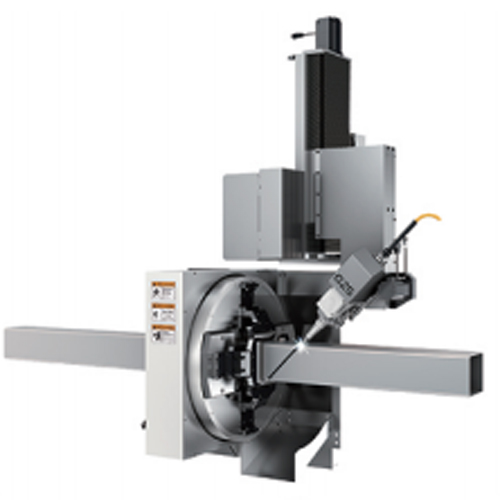
Dispositifs de faisceau et d'axe X, axe Z
- 📐 Faisceau: Le faisceau est recuit pour éliminer les contraintes internes, garantissant ainsi la rigidité et la stabilité des composants mobiles de la tête laser. Lors du déplacement, un interrupteur de fin de course contrôle la course de limitation, et des amortisseurs élastiques situés aux deux extrémités assurent une limitation mécanique et garantissent la sécurité de fonctionnement du système.
- ⚙️ Dispositif de l'axe Z : Ce système assure principalement le mouvement vertical de la tête laser. Ce mouvement est contrôlé par un système de commande numérique via un servomoteur, qui actionne un module linéaire. Ce dernier entraîne la plaque coulissante de l'axe Z pour un mouvement de va-et-vient. Des capteurs de proximité, situés aux extrémités supérieure et inférieure, contrôlent la course et garantissent la sécurité et la fiabilité du mouvement.
Tête de coupe et pièces de suivi
- 🛡️ L'étanchéité de la zone de protection est contrôlée en temps réel, ce qui prolonge efficacement la durée de vie du miroir de protection et assure une production stable.
- 🔒 Le conception anti-collision La tête de coupe amovible réduit considérablement la probabilité de retour en usine. Nul besoin de faire appel à un technicien après-vente : le client peut la remplacer lui-même, ce qui engendre des coûts de maintenance moindres.
- 🧹 UN plaque de recouvrement étanche à la poussière est ajouté à la zone de la lentille optique pour améliorer le niveau d'étanchéité de la chambre centrale et prolonger la durée de vie de la lentille centrale.
- 📡 Équipé d'un système de suivi automatique par détection capacitive de haute précision, il peut réaliser une fonction flottante très stable sur l'axe Z sous contrôle système, évitant les erreurs de hauteur causées par la déformation due aux contraintes thermiques ou par des tuyaux inégaux lors de la découpe et du traitement des tuyaux.
Foire aux questions (FAQ)
Q Quel est l'objectif du processus de recuit à haute température pour le bâti de la machine ?
Le bâti de la machine subit un recuit à 600 °C pendant 4,5 heures, puis est refroidi lentement à 200–300 °C avant d'être refroidi à l'air. Ce procédé élimine les contraintes internes dans la structure soudée, garantissant ainsi la rigidité, la stabilité dimensionnelle et la précision à long terme de la machine-outil.
Q Comment le dispositif de l'axe Z contrôle-t-il le mouvement de la tête laser ?
Le dispositif de l'axe Z utilise un servomoteur commandé par un système de commande numérique pour actionner un module linéaire qui déplace verticalement le plateau coulissant de l'axe Z. Des capteurs de proximité aux deux extrémités limitent la course, garantissant un fonctionnement sûr et fiable tout au long du processus de découpe.
Q Quels mécanismes de sécurité sont prévus pour le mouvement de la poutre et de l'axe X ?
La poutre est équipée de fins de course pour contrôler sa course, ainsi que de butées élastiques à ses deux extrémités pour une limitation mécanique. Ces deux dispositifs de sécurité empêchent les dépassements et protègent les composants structurels de la machine pendant son fonctionnement.
Q Comment la conception anti-collision de la tête de coupe permet-elle de réduire les coûts de maintenance ?
La tête de coupe est dotée d'un système anti-collision qui minimise les risques de dommages pendant son fonctionnement. En cas de collision, les clients peuvent remplacer eux-mêmes les composants endommagés, sans intervention sur site d'un technicien après-vente, ce qui réduit considérablement les temps d'arrêt et les coûts de maintenance.
Q Quel rôle joue le système de suivi par détection capacitive lors de la découpe de tuyaux ?
Le système de suivi automatique par capteurs capacitifs de haute précision contrôle en continu la distance entre la tête de coupe et la surface du tuyau. Il assure une fonction de flottement stable sur l'axe Z, compensant les variations de hauteur dues aux déformations thermiques ou aux irrégularités de la surface du tuyau et garantissant ainsi une qualité de coupe constante.
Q Comment la zone de la lentille optique est-elle protégée de la poussière et des contaminations ?
Une plaque de protection anti-poussière est installée sur la zone de la lentille optique afin d'améliorer l'étanchéité de la chambre centrale. Associée à une surveillance en temps réel de l'étanchéité de la zone de protection, cette conception prolonge considérablement la durée de vie du miroir de protection et de la lentille centrale, garantissant ainsi une production stable et continue.