

0102030405
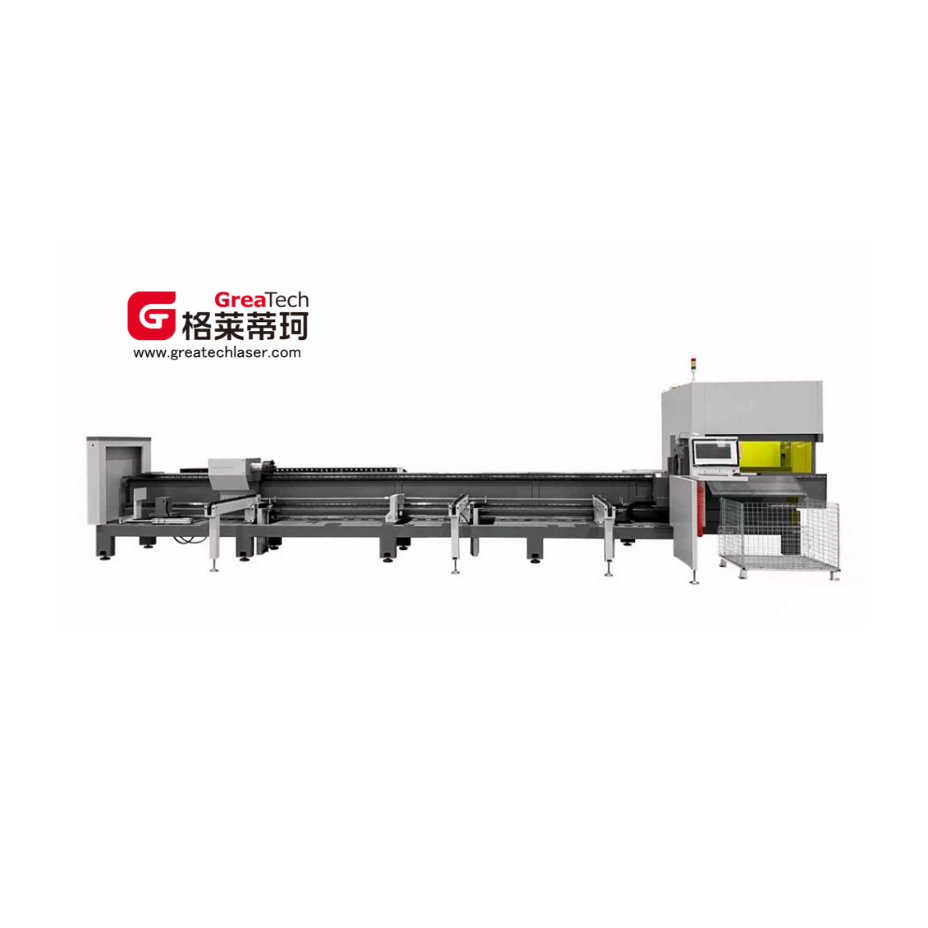
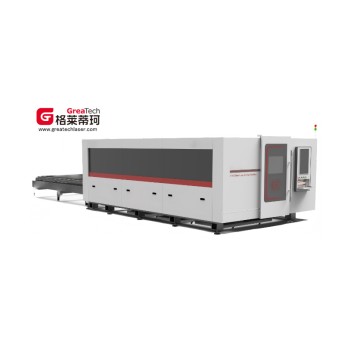
Machine de découpe laser haute vitesse pour tubes G17-7017A - Fournisseurs et usine chinois pour une utilisation efficace des matériaux
Configuration des composants clés
| Numéro de commande | Nom du composant | Marque | Modèle / Origine |
|---|---|---|---|
| Composants clés | |||
| 1 | Laser à fibre | Meule | 3000W – une marque domestique haut de gamme |
| 2 | Tête de coupe | BOUTEILLES | 3000W – une marque domestique haut de gamme |
| 3 | Porte-bagages | Spécialité : Taïwan | Classe M2-6 / Taïwan, Chine |
| 4 | Boîte de réduction | TECHMECH / Modori | 090 / Allemagne |
| 5 | Rail de guidage linéaire | DTX / SMG | CGH30 / Taïwan, Chine |
| 6 | Toute machine génératrice d'énergie ou entraînée par l'énergie | HuiChuan / HoChuan | Moteur haute performance avec une vitesse maximale de 4000 tr/min et une configuration de type bus |
| 8 | Unité de refroidissement à eau | Hanli / Teyu | Marques nationales de premier plan |
| 10 | Élément de commande électronique | Schneider, France | Chine |
| 11 | Composant des voies respiratoires | AIRTAC, Taïwan | Chine |
| Composant de traitement | |||
| 11 | Cadre de lit principal | Développé par mes soins, Suzhou | 9 mètres / recuit à 600 °C |
| 12 | Mandrins (en option pour contre-pointe 0) | Développé par mes soins, Suzhou | Pince pneumatique DRK-170 / alimentation en air continu |
| 13 | Alimentation auxiliaire, cadre de support flottant servo | Développé par mes soins, Suzhou | 3 stents / capacité de charge de 150 kg |
| 15 | Dispositif d'alimentation en matériaux, cadre d'alimentation (en option) | Développé par mes soins, Suzhou | 20 kg par mètre, avec une longueur de coupe maximale de 2,0 mètres |
| Système logiciel | |||
| 15 | Système opérateur | Shanghai Baichu | Réseau de bus / Shanghai |
| 16 | Logiciel de correspondance des matériaux | Shanghai Baichu | Logiciel de découpe de tubes 3D / Shanghai |
| Autre | |||
| 17 | Direction des opérations | Voiture à conduite à gauche | Configuration standard |
| 18 | Emballage et transport | Emballage standard | Configuration standard |
Remarque : La machine industrielle fonctionne sous 380 ± 5 V. Il est recommandé aux clients d’installer un stabilisateur de tension adapté aux conditions réelles.
Paramètres techniques des composants
| Nom du composant | Attribut | Valeurs des paramètres |
|---|---|---|
| Laser | Puissance de sortie | 3000W |
| Modèle de travail | Fibre continue | |
| Diamètre des fibres | 50 μm | |
| Méthode de refroidissement | Refroidissement hydraulique | |
| Matériau découpable | Acier au carbone, acier inoxydable, alliage d'aluminium, cuivre violet, laiton et autres métaux | |
| Banc de tour | Structure | Soudage de la plaque tubulaire |
| Longueur | 8,5 mètres | |
| Cartouche | Modèle de mandrin | RDK160 |
| Modèle de travail | Pneumatique | |
| Palier | 150 kg | |
| Tête de coupe | Distance focale | 125 mm |
| Longueur focale colinéaire | 100 mm | |
| Vitesse focale | 100 mm/s (mise au point manuelle non disponible) | |
| Pression d'air auxiliaire | ≤3 MPa | |
| Unité de refroidissement à eau | milieu de refroidissement | Eau distillée / Eau déminéralisée |
| Paramètres d'eau ambiante / d'eau gelée | 30/20 (réglable) | |
| Précision de la régulation de température | ±0,1 °C | |
| Capacité de la pompe | 10 L/min | |
| Pompe de levage | 20 m |
Paramètres techniques complets de la machine
| Classe | Attribut | Valeurs des paramètres |
|---|---|---|
| Attribut d'environnement | Série d'appareils | Petite plateforme : série 125 |
| Dimensions extérieures (mm) | 9600*3300*2300 | |
| Poids total (tonnes) | Environ 3,5T | |
| Consommation électrique totale (KW) | 20~25 | |
| Température de fonctionnement (℃) | 0-40 | |
| Étendue des travaux | Parcours de traitement (mm) | Diamètre du tuyau : 10-120 |
| Largeur de l'incision (mm) | 0,1-0,2 | |
| Course des axes Y/X/Z/U (mm) | Rotation 7000/150/250/Illimitée | |
| Réinitialisation de la précision/vitesse | Précision de positionnement des axes X/Y (mm) | ±0,03\1000 (7000±0,06) |
| Répétabilité des axes X/Y (mm) | ±0,03 | |
| Précision de coupe | ±0,1 | |
| Répétabilité de la rotation de l'axe X (minutes d'arc) | ≤5 | |
| Vitesse de rotation maximale de l'axe X (tr/min) | 130 HuiChuan | |
| Vitesse et accélération | Accélération maximale des axes X et Y | 1,5G |
| Vitesse de ralenti maximale sur l'axe X (m/min) | 100 | |
| Vitesse de ralenti maximale de l'axe Y (m/min) | 130 HuiChuan | |
| Paramètres d'alimentation | Alimentation manuelle (mm) | 3000-6800 |
| Longueur d'alimentation automatique (mm) | 5800~6200 | |
| Cycle(s) d'alimentation cyclique | Charge initiale ≤50, charge ultérieure ≤20 | |
| Capacité de la machine de chargement (kg) | Semi-automatique : 200 ; Entièrement automatique : 1500 | |
| Capacité de charge maximale (kg) pour un seul tuyau en alimentation manuelle | 150 | |
| Capacité de charge maximale (kg) pour un seul tuyau en alimentation automatique | 150 | |
| Paramètres de coupe | Longueur de la queue (mm) | ≥45 mm |
| Longueur de coupe minimale (mm) | Norme 2000 |
*Les spécifications techniques ci-dessus ont été établies à la suite d'essais réalisés le 1er mars 2025.
Composants clés et commande de mouvement
1. Cadre de lit
Fabriquée par soudage de tôles et de tubes, la machine subit un recuit à haute température à 600 °C, suivi d'un maintien en température de 4,5 heures. Après un refroidissement lent à 200-300 °C dans le four, elle est refroidie à l'air afin d'éliminer les contraintes internes du bâti. Le processus comprend un ébauche suivie d'une finition de précision, ce qui améliore considérablement la rigidité et la stabilité de la machine-outil tout en garantissant une précision stable à long terme. Dotée d'une structure latérale avec un système d'alimentation automatique intégré, cette conception optimise l'efficacité d'alimentation et simplifie la manutention des matériaux.
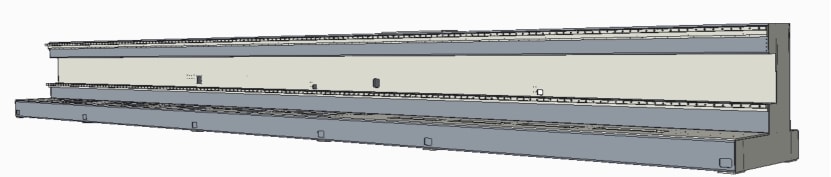
1.1 Rigidité : La structure du lit est soudée à l'aide de plaques et de tubes, et renforcée par de multiples plaques tubulaires nervurées afin d'assurer une rigidité transversale et longitudinale.
1.2 Soudage : Les soudures des deux côtés sont réparties uniformément, symétriquement et en quinconce, afin de minimiser la déformation due au soudage.
Rapport de recuit : Chaque numéro de lit possède un rapport de recuit
2. Dispositifs de traverse et d'axe X/Z
2.1 La traverse subit un traitement thermique pour éliminer les contraintes internes, garantissant ainsi la rigidité et la stabilité des composants mobiles de la tête laser. En fonctionnement, des interrupteurs de fin de course contrôlent la course de positionnement, tandis que des amortisseurs élastiques aux deux extrémités assurent un maintien mécanique pour garantir la sécurité du système.
2.2 Le mécanisme de l'axe Z permet principalement le déplacement vertical de la tête laser. Ce mouvement est contrôlé par le système CNC via des servomoteurs qui actionnent des actionneurs linéaires pour déplacer le curseur de l'axe Z de haut en bas. Des capteurs de proximité aux deux extrémités limitent la course, garantissant ainsi un fonctionnement sûr et fiable.
3. Tête de coupe et partie suivante
3.1 La surveillance en temps réel de l'étanchéité dans la zone protégée prolonge efficacement la durée de vie du miroir de protection et assure une production stable.
3.2 La conception de la tête de coupe résistante aux chocs réduit considérablement les retours en usine, éliminant ainsi la nécessité d'interventions sur site. Les clients peuvent effectuer les remplacements eux-mêmes, ce qui engendre des coûts de maintenance moindres.
3.3 Une plaque de protection contre la poussière est ajoutée à la zone de la lentille optique afin d'améliorer l'étanchéité de la chambre centrale et de prolonger la durée de vie de la lentille centrale.
3.4 Le système est équipé d'un système de suivi automatique à détection capacitive de haute précision, qui permet un flottement très stable de l'axe Z sous le contrôle du système, évitant les erreurs de hauteur causées par la déformation due aux contraintes thermiques ou les irrégularités de la surface du tuyau pendant la découpe.
4. Système de refroidissement
Le système utilise les refroidisseurs d'eau pour laser professionnels Hanli, une marque chinoise réputée, qui offrent une excellente stabilité et une grande précision. Il est doté d'une régulation de température à deux canaux, permettant un réglage indépendant de la température du laser et de la tête de découpe, assurant ainsi une stabilité optimale de ces deux éléments. Les fonctions incluent : alarme de pression d'eau, alarme de température haute/basse, alarme de tension et diverses alarmes de défaut.
Paramètres spécifiques du système de refroidissement spécial du laser :
| Refroidisseur laser spécial à double température et double contrôle | |
|---|---|
| Alimentation électrique | 220 V/50 Hz |
| milieu de refroidissement | Eau distillée / Eau déminéralisée |
| précision du contrôle de la température de l'eau | ±0,1 °C |
| Régler à l'eau à température ambiante | Standard 30 °C (réglable) |
5. Système de commande électrique (Bus Bachu)
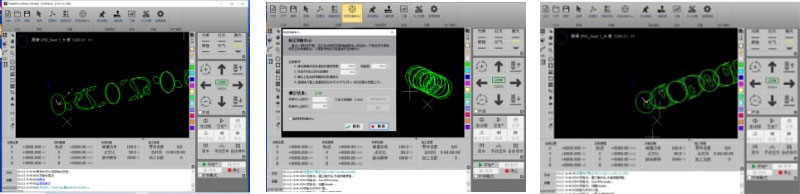
Le système de commande électrique de la machine de découpe de tubes à fibres optiques se compose de trois éléments principaux : le système CNC Bachu, le système servo et le système électrique basse tension. Le système intègre un système CNC Bachu haute performance, une plateforme CNC sous Windows, reconnue pour ses calculs d'interpolation rapides et son utilisation intuitive. Le système servo utilise des servomoteurs et des variateurs AC importés, offrant des performances stables, une réactivité dynamique et une capacité de charge élevée, le tout avec des commandes conviviales. Les touches programmables de la machine permettent de personnaliser les fonctions dans différents modes de fonctionnement, réduisant ainsi le nombre de boutons physiques et simplifiant le panneau de commande. Toutes les fonctions sont accessibles via une interface de menu, garantissant une utilisation intuitive.
5.1 Système CNC
5.2 Avantages du système CNC :
- 1) Le système est doté d'une commande par bus en temps réel et de paramètres de coupe adaptatifs, offrant une efficacité deux fois supérieure à la norme du secteur pour la découpe d'angles, avec un suivi d'angle stable et une qualité de coupe fiable. Il prend en charge le traitement graphique partiel, le positionnement à tout moment lors des opérations d'arrêt/pause et le démarrage à partir de n'importe quelle position. Parmi les autres fonctionnalités, citons la découpe à hauteur fixe, la détection automatique des bords, l'engagement d'outils externes et le relevage d'outils.
- 2) Il permet de régler séparément la puissance du laser, la fréquence, la forme du laser, le type de gaz, la pression du gaz et la hauteur de suivi pour le processus de perforation et le processus de découpe.
- 3) Prend en charge la perforation segmentée, la perforation progressive et la pré-perforation. Permet de paramétrer séparément les processus de perforation et de découpe, notamment la puissance du laser, sa fréquence, son type, le type de gaz, la pression du gaz et la hauteur de suivi.
- 4) Fonctions de tri automatique et manuel flexibles et polyvalentes, prenant en charge les séquences de traitement partiellement fixes par groupe. La fonction unique de navigation dans les séquences offre une vue plus interactive des séquences de traitement qu'une simulation.
- 5) Configurez le fil conducteur et la compensation de la couture de coupe selon le principe WYSIWYG (What You See Is What You Get). Le système distingue automatiquement le moule intérieur du moule extérieur, détermine la direction de la compensation de la couture de coupe en fonction de ces moules et vérifie le fil conducteur.
- 6) Calibrage unique en une seule touche pour les tubes carrés horizontaux, avec positionnement automatique du centre de rotation.
5.3 Autres fonctions du système CNC
- ● Contrôle du suivi de la hauteur de surface de la canalisation (fonction de suivi)
- ● Annuler
- ● Fonction de retour du point d'arrêt
- ● Trouver le bord
- ● Fonction de compensation des sutures
- ● Fonction de contrôle de coupure d'impulsion
- ● Fonction de saut de grenouille
- ● Importer plusieurs pièces
- ● Mise en page
- ● Conversion rapide et traitement par lots
- ● Formatage automatique efficace
- ● La base de données de processus correspondante peut être configurée en fonction des différents matériaux et épaisseurs.
- ● Détection des contours et traitement d'optimisation graphique
- ● Optimisation automatique du parcours de coupe
- ● Un savoir-faire expert parfait avec un processus de réglage manuel flexible
- ● Permet l'étiquetage et le marquage de petits trous
- ● Microconnect
- ● Compensation de soudure
5.4 Fonctions d'alarme multiples
Le système CN de la machine possède une fonction d'autocontrôle, d'alarme et de protection automatique, et l'état externe possède une fonction d'affichage d'alarme et de protection automatique.
6. Système électrique basse tension
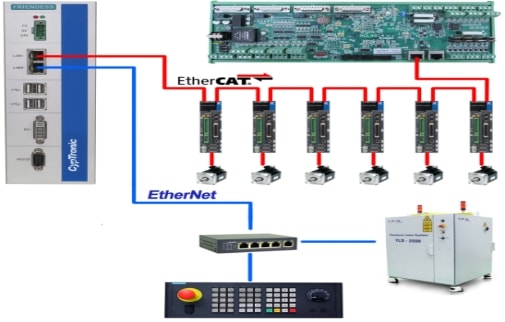
Le système électrique basse tension est situé à l'intérieur de l'armoire électrique et sert d'interface pour l'ensemble du système de commande électrique. Tous les composants nécessaires au système de commande électrique, notamment les alimentations, les relais, les disjoncteurs, les contacteurs et les servomoteurs, sont installés dans l'armoire électrique. Le moteur utilisé est un moteur à bus, ce qui réduit le nombre de câbles.
Schéma de connexion
Schéma de connexion
Demande en eau, électricité et gaz
| Demande d'électricité | Données connexes | Notes |
|---|---|---|
| triphasé à cinq fils Boîte de distribution 380~400 VCA/50 Hz | 380 V ± 2 % / 50 Hz | 1. Si la fluctuation de tension dépasse 5 %, un stabilisateur de tension doit être installé. Une alimentation triphasée à cinq fils d'au moins 45 kVA est recommandée. 2. L'alimentation triphasée doit maintenir un déséquilibre inférieur à 2,5 % (Remarque : la tension 400 VCA/50 Hz/380 V ±2 %/50 Hz ne doit pas subir de surtensions soudaines ni de coupures de courant, car celles-ci pourraient endommager le laser). 3. Le diamètre d'un seul fil de câble ne doit pas être inférieur à 10 carrés. 4. L'alimentation électrique doit être effectivement mise à la terre avec une résistance ≤3Ω. 5. Trois interfaces de disjoncteur sont nécessaires pour le câblage de la machine de découpe. |
| Besoins en eau de refroidissement | Données connexes | Notes |
|---|---|---|
| Eau glacée | Eau distillée / Eau déminéralisée | 30L, conductivité inférieure à 10 μS |
| Demande de gaz de protection | Données connexes | Notes |
|---|---|---|
| Oxygène | Pureté : ≥99,6 % Les gaz dont la pureté est inférieure à 99,6 % peuvent affecter les performances et la qualité de la coupe. | La découpe de l'acier au carbone et de diverses plaques de fer par découpe assistée par oxygène permet d'obtenir des résultats de haute qualité et efficaces. |
| Pression : 1 MPa Débit ≥ 1 m³/min | ||
| Azote | Pureté : ≥99,99 % Les gaz dont la pureté est inférieure à 99,99 % peuvent nuire aux performances et à la qualité de la coupe. | La découpe des tôles d'acier inoxydable et galvanisées est réalisée par découpe assistée à l'azote, ce qui permet d'obtenir des résultats de haute qualité. |
| Pression : 2,5 MPa Débit : ≥ 2,5 m³/min | ||
| 1. Le gaz en bouteille nécessite l'installation d'un réducteur de pression sur la bouteille. 2. Vanne de réduction de pression d'oxygène (O2) : La plage de pression de sortie réglable est de 0,4 MPa à 1,2 MPa, avec une plage de fluctuation de pression de 1 %. 3. Vanne de réduction de pression d'azote (N2) : La plage de pression de sortie réglable est de 0,4 MPa à 5 MPa, avec une plage de fluctuation de pression de 1 %. | ||
| Air | Pression de service ≥ 1,3 MPa | 1. Si la découpe à l'air est nécessaire, l'utilisateur doit fournir un compresseur, un sécheur frigorifique, un réservoir d'air et une filtration en quatre étapes (précision de filtration 0,01 micron). 2. Le gaz contenu dans la machine de découpe air-laser doit être exempt d'eau et d'huile, car ces contaminants peuvent compromettre la qualité de la découpe et réduire la durée de vie de diverses lentilles. 3. La température du point de condensation ne doit pas dépasser 5°C. 4. Teneur en huile ≤ 0,003 ppm, particules solides ≤ 0,01 μm |
| Débit ≥ 1,8 m³/min | ||
Foire aux questions (FAQ)
Quelles sont les exigences en matière d'alimentation électrique pour le fonctionnement de cette machine de découpe laser ?
La machine fonctionne sous 380 V ± 2 % / 50 Hz (système triphasé à cinq fils). Si votre installation locale subit des fluctuations de tension supérieures à 5 %, un stabilisateur de tension externe (d'une puissance minimale de 45 kVA est recommandée) doit être installé afin de protéger les composants laser.
Quel gaz faut-il utiliser pour découper différents matériaux métalliques ?
L'oxygène (≥99,6 % de pureté) est optimal pour les tôles d'acier au carbone et de fer ; l'azote (≥99,99 % de pureté) est idéal pour les tôles d'acier inoxydable et galvanisées ; l'air comprimé propre (sans huile et sec, pression de service ≥1,3 MPa) peut également être utilisé comme alternative économique.
Quels sont les principaux composants de base dont est équipée cette machine de découpe de tubes au laser ?
La machine est équipée d'un laser à fibre Ricke de 3000 W, d'une tête de découpe autofocus BOCI de 3000 W, d'un système d'exploitation CNC Shanghai Baichu Bus, de servomoteurs haute performance HuiChuan et d'une unité de refroidissement à eau à double température Hanli.
Comment le bâti de la machine assure-t-il la précision et la stabilité de coupe à long terme ?
Le cadre principal du lit est constitué de plaques et de tubes soudés, renforcés par des nervures internes. Il subit un traitement thermique de recuit à haute température (600 °C) afin d'éliminer les contraintes internes et d'éviter toute déformation structurelle au fil des années d'utilisation.
Quel type d'eau de refroidissement est nécessaire pour le groupe frigorifique ?
Le système nécessite 30 litres d'eau distillée ou d'eau déminéralisée avec une conductivité inférieure à 10 μS pour assurer une dissipation thermique adéquate et éviter l'entartrage à l'intérieur des canaux de refroidissement optiques.
Quelles sont les fonctionnalités logicielles CNC incluses pour le traitement de découpe de tubes ?
Le système comprend le logiciel de découpe de tubes Bachu 3D prenant en charge le suivi automatique, la détection automatique des bords, l'étalonnage en une seule touche pour les tubes carrés, le retour au point d'interruption, le contrôle de la découpe par impulsion et la compensation intelligente des joints de coupe.