

0102030405
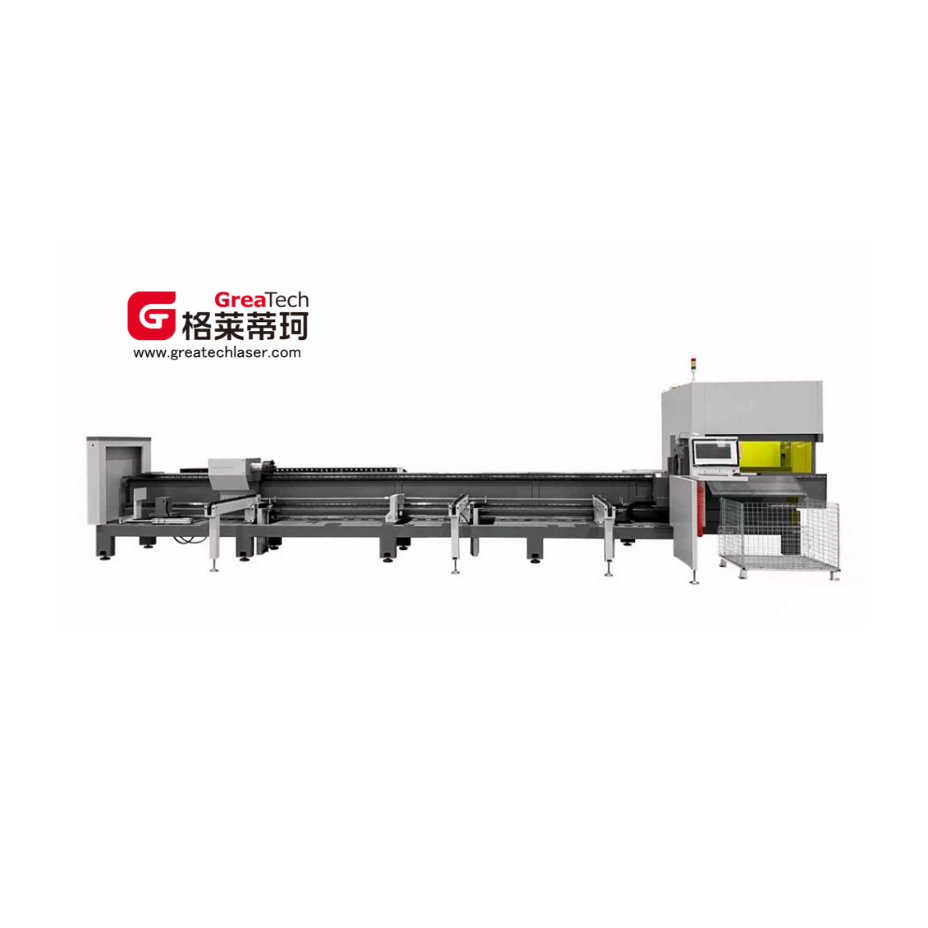
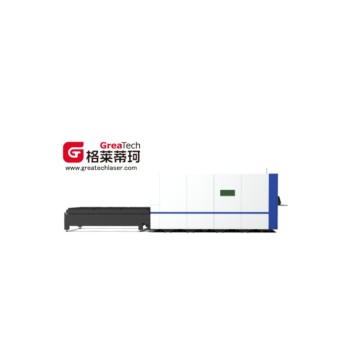
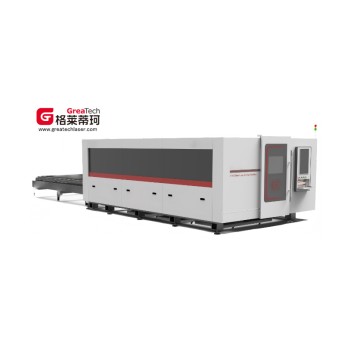
Machine de découpe laser haute vitesse pour tubes G17-7017A - Fournisseurs et usine chinois pour une utilisation efficace des matériaux
Configuration des composants clés
| Numéro de commande | Nom du composant | Marque | Modèle / Origine |
| Composants clés | |||
| 1 | Laser à fibre | Meule | 3000W – une marque domestique haut de gamme |
| 2 | Tête de coupe | BOUTEILLES | 3000W – une marque domestique haut de gamme |
| 3 | Porte-bagages | Spécialité : Taïwan | Classe M2-6 / Taïwan, Chine |
| 4 | Boîte de réduction | TECHMECH / Modori | 090 / Allemagne |
| 5 | Rail de guidage linéaire | DTX / SMG | CGH30 / Taïwan, Chine |
| 6 | Moteur | HuiChuan / HoChuan | Moteur haute performance avec une vitesse maximale de 4000 tr/min et une configuration de type bus |
| 8 | Unité de refroidissement à eau | Hanli / Teyu | Marques nationales de premier plan |
| 10 | Élément de commande électronique | Schneider, France | Chine |
| 11 | Composant des voies respiratoires | AIRTAC, Taïwan | Chine |
| Composants de traitement | |||
| 11 | Cadre de lit principal | Développé par mes soins, Suzhou | 9 mètres / recuit à 600 °C |
| 12 | Mandrins (en option pour contre-pointe 0) | Développé par mes soins, Suzhou | Pince pneumatique DRK-170 / alimentation en air continu |
| 13 | Alimentation auxiliaire, cadre de support flottant servo | Développé par mes soins, Suzhou | 3 stents / capacité de charge de 150 kg |
| 15 | Dispositif d'alimentation en matériaux, cadre d'alimentation (en option) | Développé par mes soins, Suzhou | 20 kg par mètre, avec une longueur de coupe maximale de 2,0 mètres |
| Système logiciel | |||
| 15 | Système opérateur | Shanghai Baichu | Réseau de bus / Shanghai |
| 16 | Logiciel de correspondance des matériaux | Shanghai Baichu | Logiciel de découpe de tubes 3D / Shanghai |
| Autre | |||
| 17 | Direction des opérations | Voiture à conduite à gauche | Configuration standard |
| 18 | Emballage et transport | Emballage standard | Configuration standard |
⚡ Remarque : La machine industrielle fonctionne sous une tension de 380 ± 5 V. Il est recommandé aux clients d'installer un stabilisateur de tension adapté aux conditions réelles.
Paramètres techniques des composants
| Nom du composant | Attribut | Valeurs des paramètres |
| Laser | Puissance de sortie | 3000W |
| Modèle de travail | Fibre continue | |
| Diamètre des fibres | 50 μm | |
| Méthode de refroidissement | Refroidissement hydraulique | |
| Matériau découpable | Acier au carbone, acier inoxydable, alliage d'aluminium, cuivre, laiton et autres métaux | |
| Banc de tour | Structure | Soudage de la plaque tubulaire |
| Longueur | 8,5 mètres | |
| Cartouche | Modèle de mandrin | RDK160 |
| Modèle de travail | Pneumatique | |
| Palier | 150 kg | |
| Tête de coupe | Distance focale | 125 mm |
| Longueur focale colinéaire | 100 mm | |
| Vitesse focale | 100 mm/s (mise au point manuelle non disponible) | |
| Pression d'air auxiliaire | ≤3 MPa | |
| Unité de refroidissement à eau | milieu de refroidissement | Eau distillée / Eau déminéralisée |
| Paramètres d'eau ambiante / d'eau gelée | 30/20 (réglable) | |
| Précision de la régulation de température | ±0,1 °C | |
| Capacité de la pompe | 10 L/Min | |
| Pompe de levage | 20 m |
Paramètres techniques complets de la machine
| Classe | Attribut | Valeurs des paramètres |
| Attribut d'environnement | Série d'appareils | Petite plateforme : série 125 |
| Dimensions extérieures (mm) | 9600 × 3300 × 2300 | |
| Poids total (tonnes) | Environ 3,5T | |
| Consommation électrique totale (KW) | 20~25 | |
| Température de fonctionnement (℃) | 0–40 | |
| Étendue des travaux | Parcours de traitement (mm) | Diamètre du tuyau : 10–120 |
| Largeur de l'incision (mm) | 0,1–0,2 | |
| Course des axes Y/X/Z/U (mm) | 7000 / 150 / 250 / Rotation illimitée | |
| Réinitialisation de la précision/vitesse | Précision de positionnement des axes X/Y (mm) | ±0,03\1000 (7000±0,06) |
| Répétabilité des axes X/Y (mm) | ±0,03 | |
| Précision de coupe | ±0,1 | |
| Répétabilité de la rotation de l'axe X (minutes d'arc) | ≤5 | |
| Vitesse de rotation maximale de l'axe X (tr/min) | 130 HuiChuan | |
| Vitesse et accélération | Accélération maximale des axes X et Y | 1,5G |
| Vitesse de ralenti maximale sur l'axe X (m/min) | 100 | |
| Vitesse de ralenti maximale de l'axe Y (m/min) | 130 HuiChuan | |
| Paramètres d'alimentation | Alimentation manuelle (mm) | 3000–6800 |
| Longueur d'alimentation automatique (mm) | 5800~6200 | |
| Cycle(s) d'alimentation cyclique | Charge initiale ≤50, charge ultérieure ≤20 | |
| Capacité de la machine de chargement (kg) | Semi-automatique : 200 ; Entièrement automatique : 1500 | |
| Capacité de charge maximale (kg) – Tuyau unique, alimentation manuelle | 150 | |
| Capacité de charge maximale (kg) – Tuyau unique, alimentation automatique | 150 | |
| Paramètres de coupe | Longueur de la queue (mm) | ≥45 mm |
| Longueur de coupe minimale (mm) | Norme 2000 |
📋 Remarque : Les spécifications techniques ci-dessus ont été établies à la suite d'essais réalisés le 1er mars 2025.
Composants clés et commande de mouvement
1. Cadre de lit
Fabriquée par soudage de tôles et de tubes, la machine subit un recuit à haute température à 600 °C, suivi d'un maintien en température de 4,5 heures. Après un refroidissement lent à 200–300 °C dans le four, elle est refroidie à l'air afin d'éliminer les contraintes internes du bâti. Le processus comprend un ébauche suivie d'une finition de précision, ce qui améliore considérablement la rigidité et la stabilité de la machine-outil tout en garantissant une précision stable à long terme. Dotée d'une structure latérale avec un système d'alimentation automatique intégré, cette conception optimise l'efficacité d'alimentation et simplifie la manutention des matériaux.
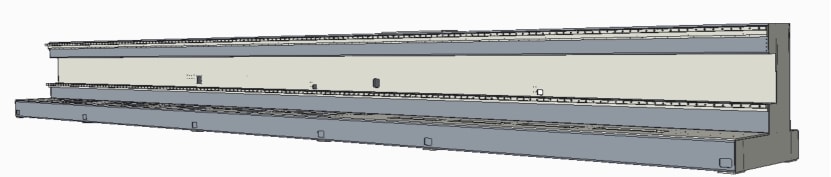
1.1 Rigidité : La structure du lit est soudée à l'aide de plaques et de tubes, et renforcée par de multiples plaques tubulaires nervurées afin d'assurer une rigidité transversale et longitudinale.
1.2 Soudage : Les soudures des deux côtés sont réparties uniformément, symétriquement et en quinconce, afin de minimiser la déformation due au soudage.
Rapport de recuit : Chaque numéro de lit possède son propre rapport de recuit.
1.2 Soudage : Les soudures des deux côtés sont réparties uniformément, symétriquement et en quinconce, afin de minimiser la déformation due au soudage.
Rapport de recuit : Chaque numéro de lit possède son propre rapport de recuit.
2. Dispositifs de traverse et d'axe X/Z
2.1 La traverse subit un traitement thermique pour éliminer les contraintes internes, garantissant ainsi la rigidité et la stabilité des composants mobiles de la tête laser. En fonctionnement, des interrupteurs de fin de course contrôlent la course de positionnement, tandis que des amortisseurs élastiques aux deux extrémités assurent un maintien mécanique pour garantir la sécurité du système.
2.2 Le mécanisme de l'axe Z permet principalement le déplacement vertical de la tête laser. Ce mouvement est contrôlé par le système CNC via des servomoteurs qui actionnent des actionneurs linéaires pour déplacer le curseur de l'axe Z de haut en bas. Des capteurs de proximité aux deux extrémités limitent la course, garantissant ainsi un fonctionnement sûr et fiable.
2.2 Le mécanisme de l'axe Z permet principalement le déplacement vertical de la tête laser. Ce mouvement est contrôlé par le système CNC via des servomoteurs qui actionnent des actionneurs linéaires pour déplacer le curseur de l'axe Z de haut en bas. Des capteurs de proximité aux deux extrémités limitent la course, garantissant ainsi un fonctionnement sûr et fiable.
3. Tête de coupe et partie suivante
3.1 La surveillance en temps réel de l'étanchéité dans la zone protégée prolonge efficacement la durée de vie du miroir de protection et assure une production stable.
3.2 La conception de la tête de coupe résistante aux chocs réduit considérablement les retours en usine, éliminant ainsi la nécessité d'interventions sur site. Les clients peuvent effectuer les remplacements eux-mêmes, ce qui engendre des coûts de maintenance moindres.
3.3 Une plaque de protection contre la poussière est ajoutée à la zone de la lentille optique afin d'améliorer l'étanchéité de la chambre centrale et de prolonger la durée de vie de la lentille centrale.
3.4 Le système est équipé d'un système de suivi automatique à détection capacitive de haute précision, qui permet un flottement très stable de l'axe Z sous le contrôle du système, évitant les erreurs de hauteur causées par la déformation due aux contraintes thermiques ou les irrégularités de la surface du tuyau pendant la découpe.
3.2 La conception de la tête de coupe résistante aux chocs réduit considérablement les retours en usine, éliminant ainsi la nécessité d'interventions sur site. Les clients peuvent effectuer les remplacements eux-mêmes, ce qui engendre des coûts de maintenance moindres.
3.3 Une plaque de protection contre la poussière est ajoutée à la zone de la lentille optique afin d'améliorer l'étanchéité de la chambre centrale et de prolonger la durée de vie de la lentille centrale.
3.4 Le système est équipé d'un système de suivi automatique à détection capacitive de haute précision, qui permet un flottement très stable de l'axe Z sous le contrôle du système, évitant les erreurs de hauteur causées par la déformation due aux contraintes thermiques ou les irrégularités de la surface du tuyau pendant la découpe.
4. Système de refroidissement
Le système utilise les refroidisseurs d'eau pour laser professionnels Hanli, une marque chinoise réputée, qui offrent une excellente stabilité et une grande précision. Il est doté d'une régulation de température à deux canaux, permettant un réglage indépendant de la température du laser et de la tête de découpe, assurant ainsi une stabilité optimale de ces deux éléments. Les fonctions incluent : alarme de pression d'eau, alarme de température haute/basse, alarme de tension et diverses alarmes de défaut.
Paramètres spécifiques – Système de refroidissement spécial laser
| Refroidisseur laser spécial à double température et double contrôle | |
| Alimentation électrique | 220 V / 50 Hz |
| milieu de refroidissement | Eau distillée / Eau déminéralisée |
| Précision du contrôle de la température de l'eau | ±0,1 °C |
| Régler à l'eau à température ambiante | Standard 30°C (réglable) |
5. Système de commande électrique (Bus Bachu)
Le système de commande électrique de la machine de découpe de tubes à fibres optiques se compose de trois éléments principaux : le système CNC Bachu, le système servo et le système électrique basse tension. Le système intègre un système CNC Bachu haute performance, une plateforme CNC sous Windows, reconnue pour ses calculs d'interpolation rapides et son utilisation intuitive. Le système servo utilise des servomoteurs et des variateurs AC importés, offrant des performances stables, une réactivité dynamique et une capacité de charge élevée, le tout avec des commandes conviviales. Les touches programmables de la machine permettent de personnaliser les fonctions dans différents modes de fonctionnement, réduisant ainsi le nombre de boutons physiques et simplifiant le panneau de commande. Toutes les fonctions sont accessibles via une interface de menu, garantissant une utilisation intuitive.
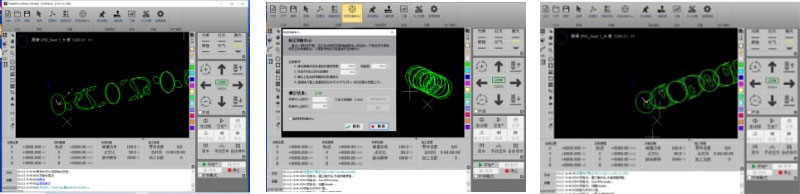
5.1 Système CNC
5.2 Avantages du système CNC
1) Ce système offre une commande en temps réel par bus et des paramètres de coupe adaptatifs, doublant ainsi l'efficacité standard du secteur pour la découpe d'angles grâce à un suivi d'angle stable et une qualité de coupe fiable. Il prend en charge le traitement graphique partiel, le positionnement à tout moment lors des arrêts et pauses, et le démarrage à partir de n'importe quelle position. Parmi ses autres fonctionnalités figurent la découpe à hauteur fixe, la détection automatique des bords, l'engagement d'outils externes et le relevage d'outils.
2) Il permet de régler séparément la puissance du laser, sa fréquence, sa forme, le type de gaz, la pression du gaz et la hauteur de suivi pour les processus de perforation et de découpe.
3) Il prend en charge la perforation segmentée, la perforation progressive et la pré-perforation. Il permet de paramétrer séparément les processus de perforation et de découpe, notamment la puissance du laser, sa fréquence, son type, le type de gaz, la pression du gaz et la hauteur de suivi.
4) Des fonctions de tri automatique et manuel flexibles et polyvalentes prennent en charge les séquences de traitement partiellement fixes par groupe. La fonction unique de navigation dans les séquences offre une visualisation plus interactive des séquences de traitement qu'une simulation.
5) Configurez le fil conducteur et la compensation de la couture de coupe selon le principe WYSIWYG (What You See Is What You Get). Le système distingue automatiquement le moule intérieur du moule extérieur, détermine la direction de la compensation de la couture de coupe en fonction de ces moules et vérifie le fil conducteur.
6) Calibrage unique en une seule touche pour les tubes carrés horizontaux, avec positionnement automatique du centre de rotation.
2) Il permet de régler séparément la puissance du laser, sa fréquence, sa forme, le type de gaz, la pression du gaz et la hauteur de suivi pour les processus de perforation et de découpe.
3) Il prend en charge la perforation segmentée, la perforation progressive et la pré-perforation. Il permet de paramétrer séparément les processus de perforation et de découpe, notamment la puissance du laser, sa fréquence, son type, le type de gaz, la pression du gaz et la hauteur de suivi.
4) Des fonctions de tri automatique et manuel flexibles et polyvalentes prennent en charge les séquences de traitement partiellement fixes par groupe. La fonction unique de navigation dans les séquences offre une visualisation plus interactive des séquences de traitement qu'une simulation.
5) Configurez le fil conducteur et la compensation de la couture de coupe selon le principe WYSIWYG (What You See Is What You Get). Le système distingue automatiquement le moule intérieur du moule extérieur, détermine la direction de la compensation de la couture de coupe en fonction de ces moules et vérifie le fil conducteur.
6) Calibrage unique en une seule touche pour les tubes carrés horizontaux, avec positionnement automatique du centre de rotation.
5.3 Autres fonctions du système CNC
- Contrôle du suivi de la hauteur de surface de la canalisation (fonction de suivi)
- Défaire
- fonction de retour du point d'arrêt
- Trouver Edge
- Fonction de compensation de suture
- fonction de contrôle de coupure d'impulsion
- Fonction de saut de grenouille
- Importer plusieurs pièces
- Mise en page
- Conversion rapide et traitement par lots
- Formatage automatique efficace
- La base de données de processus correspondante peut être configurée en fonction des différents matériaux et épaisseurs.
- Détection des contours et traitement d'optimisation graphique
- Optimisation automatique du parcours de coupe
- Un savoir-faire d'expert parfait avec un processus d'ajustement manuel flexible
- Permet l'étiquetage et le marquage de petits trous
- Microconnect
- Compensation de soudure
5.4 Fonctions d'alarme multiples
Le système CN de la machine possède une fonction d'autocontrôle, d'alarme et de protection automatique, et l'état externe possède une fonction d'affichage d'alarme et de protection automatique.
6. Système électrique basse tension
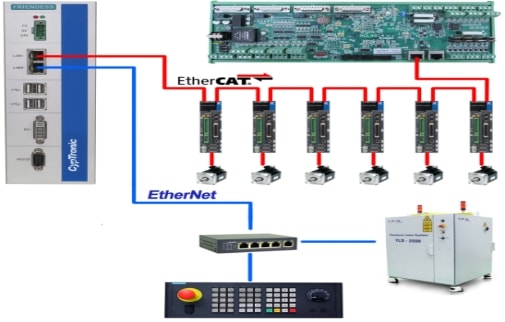
Le système électrique basse tension est situé à l'intérieur de l'armoire électrique et sert d'interface pour l'ensemble du système de commande électrique. Tous les composants nécessaires au système de commande électrique, notamment les alimentations, les relais, les disjoncteurs, les contacteurs et les servomoteurs, sont installés dans l'armoire électrique. Le moteur utilisé est un moteur à bus, ce qui réduit le nombre de câbles.
Schéma de connexion : Tous les schémas de câblage et les schémas de circuits sont fournis dans la documentation relative aux schémas de connexion fournie avec la machine.
Besoins en eau, électricité et gaz
Besoins en électricité
| Demande d'électricité | Données connexes | Notes |
| Boîte de distribution triphasée à cinq fils 380~400 VCA / 50 Hz | 380 V ± 2 % / 50 Hz | 1. Si la fluctuation de tension dépasse 5 %, un stabilisateur de tension doit être installé. Une alimentation triphasée à cinq fils d'au moins 45 kVA est recommandée. 2. L'alimentation triphasée doit maintenir un déséquilibre inférieur à 2,5 % (Remarque : la tension 400 VCA/50 Hz/380 V ±2 %/50 Hz ne doit pas subir de surtensions soudaines ni de coupures de courant, car celles-ci pourraient endommager le laser). 3. Le diamètre d'un seul fil de câble ne doit pas être inférieur à 10 carrés. 4. L'alimentation électrique doit être effectivement mise à la terre avec une résistance ≤3Ω. 5. Trois interfaces de disjoncteur sont nécessaires pour le câblage de la machine de découpe. |
Besoins en eau de refroidissement
| Besoins en eau de refroidissement | Données connexes | Notes |
| Eau glacée | Eau distillée / Eau déminéralisée | 30L, conductivité inférieure à 10 μS |
Exigences en gaz protecteurs
| Demande de gaz de protection | Données connexes | Notes |
| Oxygène | Pureté : ≥99,6 % Les gaz dont la pureté est inférieure à 99,6 % peuvent affecter les performances et la qualité de la coupe. | La découpe de l'acier au carbone et de diverses plaques de fer par découpe assistée par oxygène permet d'obtenir des résultats de haute qualité et efficaces. |
| Pression : 1 MPa Débit ≥ 1 m³/min | ||
| Azote | Pureté : ≥99,99 % Les gaz dont la pureté est inférieure à 99,99 % peuvent nuire aux performances et à la qualité de la coupe. | La découpe des tôles d'acier inoxydable et galvanisées est réalisée par découpe assistée à l'azote, ce qui permet d'obtenir des résultats de haute qualité. |
| Pression : 2,5 MPa Débit : ≥ 2,5 m³/min | ||
| 1. Le gaz en bouteille nécessite l'installation d'un réducteur de pression sur la bouteille. 2. Vanne de réduction de pression d'oxygène (O₂) : La plage de pression de sortie réglable est de 0,4 MPa à 1,2 MPa, avec une plage de fluctuation de pression de 1 %. 3. Vanne de réduction de pression d'azote (N₂) : La plage de pression de sortie réglable est de 0,4 MPa à 5 MPa, avec une plage de fluctuation de pression de 1 %. | ||
| Air | Pression de service ≥ 1,3 MPa | 1. Si la découpe à l'air est nécessaire, l'utilisateur doit fournir un compresseur, un sécheur frigorifique, un réservoir d'air et une filtration en quatre étapes (précision de filtration 0,01 micron). 2. Le gaz contenu dans la machine de découpe air-laser doit être exempt d'eau et d'huile, car ces contaminants peuvent compromettre la qualité de la découpe et réduire la durée de vie de diverses lentilles. 3. La température du point de condensation ne doit pas dépasser 5°C. 4. Teneur en huile ≤ 0,003 ppm, particules solides ≤ 0,01 μm |
| Débit ≥ 1,8 m³/min | ||
Foire aux questions (FAQ)
Q Quelle est la puissance du laser utilisé par cette machine de découpe de tubes à fibres optiques, et quels matériaux peut-elle découper ?
Cette machine est équipée d'un laser à fibre de 3 000 W (marque Ricke). Elle permet de découper avec une grande précision et une grande efficacité une large gamme de matériaux métalliques, notamment l'acier au carbone, l'acier inoxydable, l'alliage d'aluminium, le cuivre, le laiton et d'autres métaux.
Q Quelles sont les exigences en matière d'alimentation électrique pour l'installation de cette machine de découpe de tubes au laser ?
La machine fonctionne sur une alimentation triphasée à cinq fils de 380 V ± 2 % / 50 Hz. Une puissance minimale de 45 kVA est recommandée. Si la fluctuation de tension dépasse 5 %, un stabilisateur de tension doit être installé. L'alimentation doit être correctement mise à la terre avec une résistance ≤ 3 Ω et la section du câble ne doit pas être inférieure à 10 mm².
Q Quel type d'eau de refroidissement est nécessaire, et en quelle quantité ?
Le système de refroidissement de la machine nécessite de l'eau distillée ou déminéralisée d'une conductivité inférieure à 10 μS. Environ 30 litres sont nécessaires. L'unité de refroidissement à eau à double canal permet une régulation indépendante de la température pour le laser et la tête de découpe, avec une précision de ±0,1 °C.
Q Quels gaz auxiliaires sont pris en charge et quels niveaux de pureté sont requis ?
La machine est compatible avec trois gaz d'assistance : l'oxygène (O₂), l'azote (N₂) et l'air. L'oxygène doit présenter une pureté ≥ 99,6 % à 1 MPa ; l'azote, une pureté ≥ 99,99 % à 2,5 MPa. Pour la découpe à l'air comprimé, l'utilisateur doit fournir un compresseur équipé d'un système de filtration à quatre étages (précision de 0,01 micron) afin de garantir l'absence d'eau et d'huile dans le gaz.
Q Quels sont le diamètre maximal des tuyaux et la longueur de coupe que cette machine peut traiter ?
La machine accepte des tubes de 10 à 120 mm de diamètre. La course de l'axe Y est de 7 000 mm, avec des longueurs d'alimentation automatique comprises entre 5 800 et 6 200 mm et une alimentation manuelle jusqu'à 6 800 mm. La capacité de charge maximale par tube est de 150 kg, aussi bien en mode manuel qu'en mode automatique.
Q Quel système de commande numérique cette machine utilise-t-elle, et quels sont ses principaux avantages ?
La machine utilise le système CNC Bachu Bus, une plateforme PC sous Windows avec contrôle par bus en temps réel. Ses principaux avantages sont les suivants : paramètres de coupe adaptatifs, efficacité de coupe d’angle deux fois supérieure à la norme industrielle, prise en charge de la perforation segmentée et progressive, détection automatique des bords, fonction de retour au point d’arrêt, trajectoire de coupe auto-optimisée et base de données de processus complète, configurable par type et épaisseur de matériau.