

0102030405
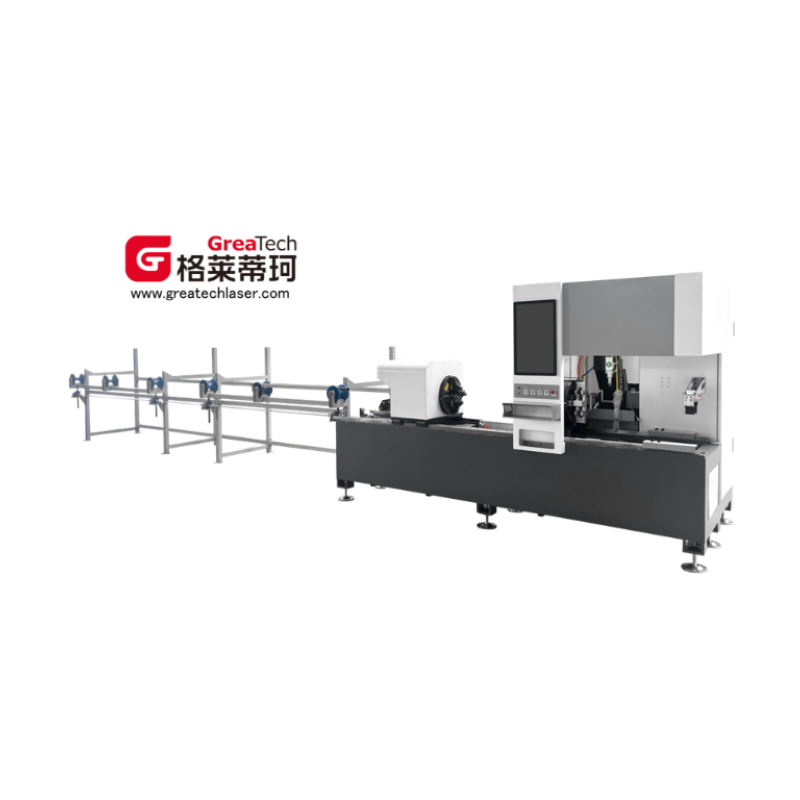
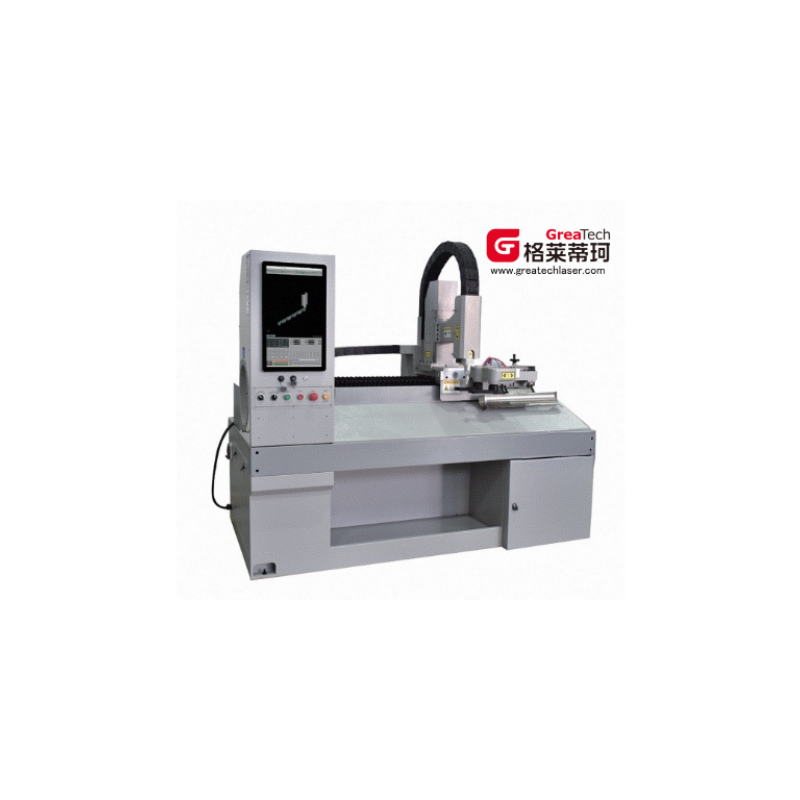
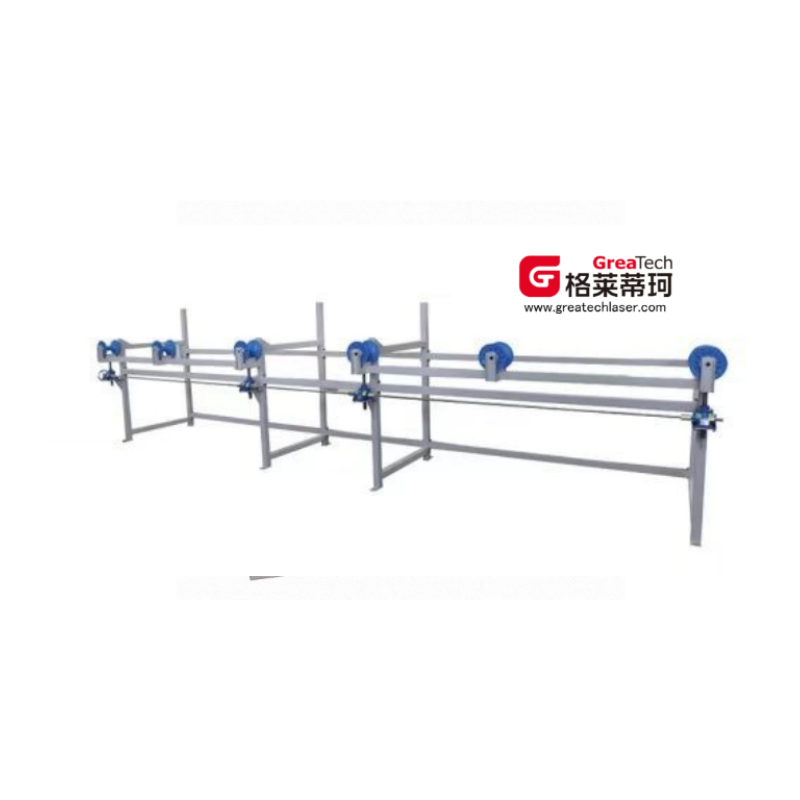
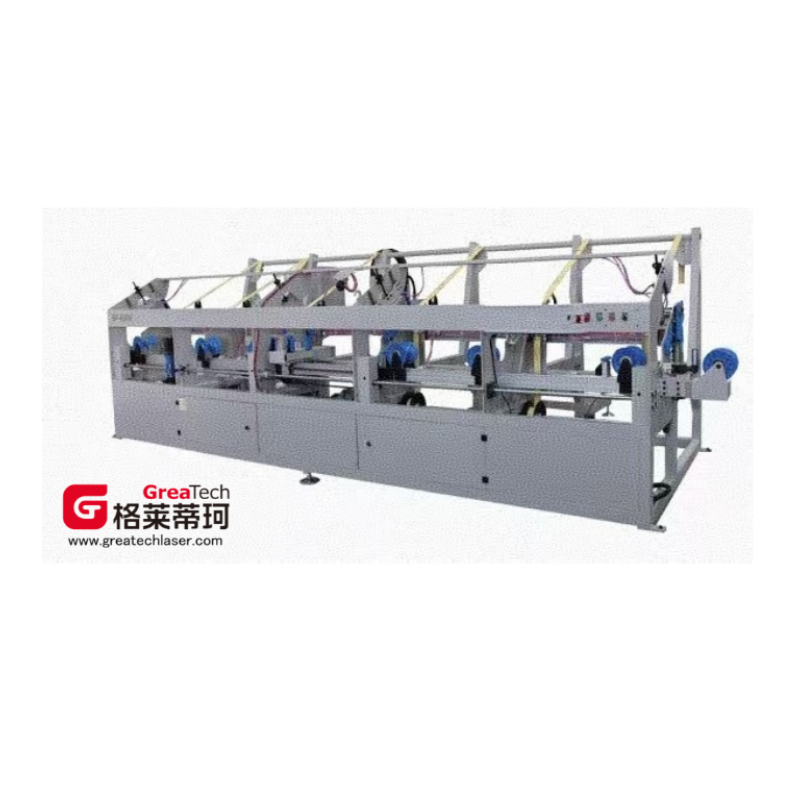
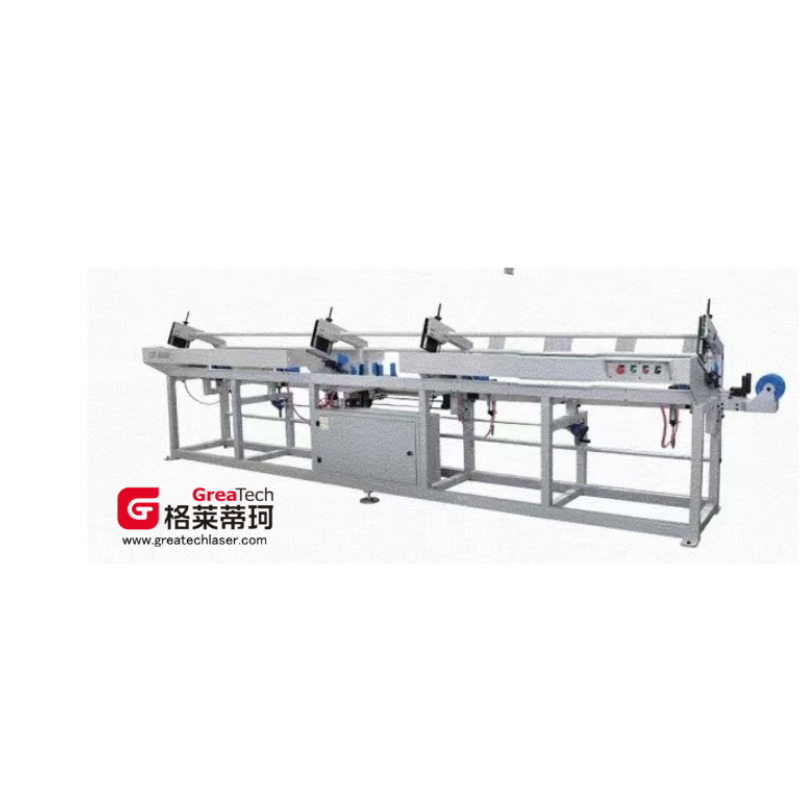
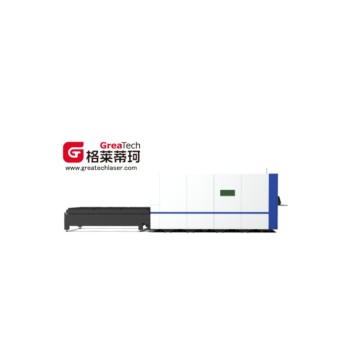
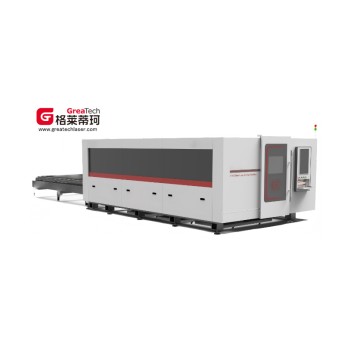
Machine de découpe laser haute vitesse pour tubes G9S - Fabricant chinois spécialisé dans la découpe de tubes efficace et précise
Configuration des composants clés
| Numéro de commande | Nom du composant | Marque | Modèle / Origine |
| Composants clés | |||
| 1 | Laser à fibre | MAX / Raycus | 1500–3000 W / Marques nationales haut de gamme |
| 2 | Tête de coupe | OSPR / RAYTOOLS | 1500–3000 W / Marques nationales haut de gamme |
| 3 | Porte-bagages | Spécifique et précis | Taïwan, Chine |
| 4 | Boîte de réduction | Nouveau Bao, Japon | 090 / Chine |
| 5 | Rail de guidage linéaire | TDX | Taïwan, Chine |
| 6 | Moteur | Acide | Moteur haute performance, vitesse maximale 4000 tr/min, configuration de type bus |
| 8 | Unité de refroidissement à eau | Hanli / Teyu | Marques nationales de premier plan |
| 10 | Élément de commande électronique | Delixi / Schneider | Chine |
| 11 | Composant des voies respiratoires | AIRTAC, Taïwan | Chine |
| Composants de traitement | |||
| 12 | Cartouche | Développé par mes soins, Suzhou | RY-90 |
| 13 | Alimentation auxiliaire | Développé par mes soins, Suzhou | Transfert servo |
| Système logiciel | |||
| 14 | Système opérateur | Développé par mes soins, Suzhou | Système de découpe tridimensionnel |
| Autre | |||
| 15 | Direction des opérations | Voiture à conduite à gauche | Configuration standard |
| 16 | Emballage et transport | Emballage standard | Configuration standard |
Paramètres techniques complets de la machine
| Classe | Attribut | Valeurs des paramètres |
| Attribut d'environnement | Série d'appareils | Plateforme compacte : Série 80 |
| Dimensions extérieures (mm) | 8610 × 1800 × 1820 | |
| Poids total (tonnes) | Environ 1,5T | |
| Consommation électrique totale (KW) | 20 à 25 ans | |
| Température de fonctionnement (℃) | 0 – 40 | |
| Étendue des travaux | Parcours de traitement (mm) | Diamètre du tuyau : 10–90 |
| Largeur de l'incision (mm) | 0,1 – 0,2 | |
| Plage de déclenchement | Course de serrage simple du mandrin (mm) | 10–90 |
| Course des axes Y/X/Z/U (mm) | 6500 / 150 / 250 / Rotation illimitée | |
| Réinitialisation de la précision/vitesse | Précision de positionnement des axes X/Y (mm) | ±0,05/1000 (7000±0,06) |
| Répétabilité des axes X/Y (mm) | ±0,05 | |
| Répétabilité de la rotation de l'axe X (minutes d'arc) | ≤5 | |
| Vitesse de rotation maximale de l'axe X (tr/min) | 130 HuiChuan | |
| Vitesse et accélération | Accélération maximale des axes X et Y | 1,5G |
| Vitesse de ralenti maximale sur l'axe X (m/min) | 100 | |
| Vitesse de ralenti maximale de l'axe Y (m/min) | 130 HuiChuan | |
| Longueur d'alimentation automatique (mm) | 4000 ~ 6500 | |
| Diamètre d'alimentation automatique (mm) | 15–90 | |
| Capacité de la machine de chargement (kg) | 1500 | |
| Paramètres de coupe | Longueur de la queue (mm) | Collier externe 45 |
| Longueur de coupe minimale (mm) | Standard 600 (1500 en option) — Personnalisable |
* Les spécifications techniques ci-dessus ont été établies à la suite d'essais réalisés le 1er mars 2023.
Demande en eau, électricité et gaz
| Demande d'électricité | Données connexes | Notes |
| Boîte de distribution triphasée à cinq fils 380~400 VCA/50 Hz | 380 V ± 2 % / 50 Hz | 1. Si la fluctuation de tension dépasse 5 %, un stabilisateur de tension doit être installé. Une alimentation triphasée à cinq fils d'au moins 45 kVA est recommandée. 2. L'alimentation triphasée doit maintenir un déséquilibre inférieur à 2,5 % (Remarque : la tension 400 VCA/50 Hz/380 V ±2 %/50 Hz ne doit pas subir de surtensions soudaines ni de coupures de courant, car celles-ci pourraient endommager le laser). 3. Le diamètre d'un seul fil de câble ne doit pas être inférieur à 10 carrés. 4. L'alimentation électrique doit être effectivement mise à la terre avec une résistance ≤3Ω. 5. Trois interfaces de disjoncteur sont nécessaires pour le câblage de la machine de découpe. |
| Besoins en eau de refroidissement | Données connexes | Notes |
| Eau glacée | Eau distillée / Eau déminéralisée | 30L, conductivité inférieure à 10 μS |
| Demande de gaz de protection | Données connexes | Notes |
| Oxygène | Pureté : ≥99,6 % Les gaz dont la pureté est inférieure à 99,6 % peuvent affecter les performances et la qualité de la coupe. | La découpe de l'acier au carbone et de diverses plaques de fer par découpe assistée par oxygène permet d'obtenir des résultats de haute qualité et efficaces. |
| Pression : 1 MPa Débit ≥ 1 m³/min | ||
| Azote | Pureté : ≥99,99 % Les gaz dont la pureté est inférieure à 99,99 % peuvent nuire aux performances et à la qualité de la coupe. | La découpe des tôles d'acier inoxydable et galvanisées est réalisée par découpe assistée à l'azote, ce qui permet d'obtenir des résultats de haute qualité. |
| Pression : 2,5 MPa Débit : ≥ 2,5 m³/min | ||
| 1. Le gaz en bouteille nécessite l'installation d'un réducteur de pression sur la bouteille. 2. Vanne de réduction de pression d'oxygène (O₂) : La plage de pression de sortie réglable est de 0,4 MPa à 1,2 MPa, avec une plage de fluctuation de pression de 1 %. 3. Vanne de réduction de pression d'azote (N₂) : La plage de pression de sortie réglable est de 0,4 MPa à 5 MPa, avec une plage de fluctuation de pression de 1 %. | ||
| Air | Pression de service ≥ 1,3 MPa | 1. Si la découpe à l'air est nécessaire, l'utilisateur doit fournir un compresseur, un sécheur frigorifique, un réservoir d'air et une filtration en quatre étapes (précision de filtration 0,01 micron). 2. Le gaz contenu dans la machine de découpe air-laser doit être exempt d'eau et d'huile, car ces contaminants peuvent compromettre la qualité de la découpe et réduire la durée de vie de diverses lentilles. 3. La température du point de condensation ne doit pas dépasser 5°C. 4. Teneur en huile ≤ 0,003 ppm, particules solides ≤ 0,01 μm |
| Débit ≥ 1,8 m³/min | ||
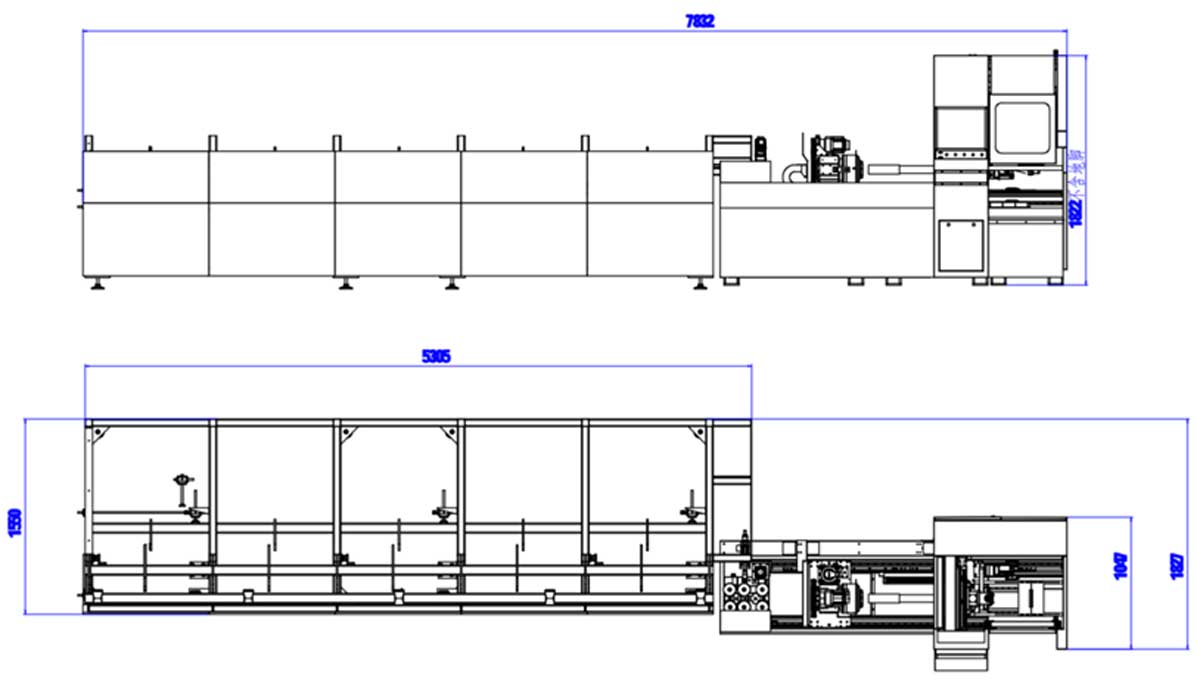
| Environnement d'installation | Données connexes | Notes |
| Exigence de température | 5 ~ 30°C | Le laser simple doit être placé dans une salle d'isolation climatisée séparée. |
| Exigences en matière d'humidité | ||
| Exigences de base | Nivellement du site Aucune vibration forte | 1. En cas de fortes vibrations, des rainures anti-vibrations supplémentaires doivent être installées. 2. Les fondations doivent garantir une résistance suffisante et ne doivent pas permettre de tassement. 3. Installez les fondations conformément aux plans d'installation fournis par notre société. |
| Note: La zone d'installation de l'équipement doit être bien ventilée et exempte de poussière, de corrosion et de fuites. L'armoire de commande et le laser étant les composants essentiels de l'équipement, leur exposition à des dispositifs tels que les machines de soudage à l'arc et d'usinage par électroérosion doit être évitée. Les interférences électromagnétiques provenant de l'équipement doivent être évitées afin de ne pas perturber son fonctionnement normal. | ||
Foire aux questions (FAQ)
Q Quelles sont les options de puissance laser disponibles pour la machine de découpe de tubes laser ?
La machine prend en charge les sources laser à fibre allant de 1500 W à 3000 WCes outils proviennent de marques nationales de premier plan telles que MAX et Raycus. La puissance appropriée peut être sélectionnée en fonction du type de matériau, de son épaisseur et de la vitesse de coupe requise.
Q Quels diamètres de tuyaux cette machine peut-elle traiter ?
La machine est conçue pour traiter des tuyaux d'un diamètre compris entre 10 mm à 90 mmLa course de serrage unique du mandrin couvre également 10 à 90 mm, et la plage de diamètre d'alimentation automatique est de 15 à 90 mm.
Q Quel type de gaz d'assistance est recommandé pour la découpe de différents matériaux ?
Oxygène (pureté ≥ 99,6 %) Elle est recommandée pour la découpe de plaques d'acier au carbone et de fer, offrant une efficacité et une qualité élevées. Azote (pureté ≥ 99,99 %) Idéal pour les tôles d'acier inoxydable et galvanisées, il permet des coupes nettes et sans oxydation. La découpe à l'air comprimé est également possible avec un compresseur équipé d'un système de filtration à quatre étages.
Q Quelles sont les exigences en matière d'alimentation électrique pour l'installation ?
UN triphasé à cinq fils 380 V ± 2 % / 50 Hz Une alimentation électrique d'une capacité minimale de 45 kVA est requise. Cette alimentation doit être correctement mise à la terre (résistance ≤ 3 Ω) et les fluctuations de tension ne doivent pas excéder 5 %. Le câblage de la machine de découpe nécessite trois interfaces de disjoncteur.
Q Quelles sont les exigences en matière d'environnement d'installation pour cette machine ?
La machine doit être installée dans une zone où la température ambiante est de 5–30°C L'humidité doit être inférieure à 70 %. Le sol doit être de niveau et exempt de fortes vibrations. La zone doit être bien ventilée, exempte de poussière, de corrosion et de fuites. Le laser et l'armoire de commande doivent être maintenus à l'écart des équipements de soudage à l'arc ou d'usinage par électroérosion afin d'éviter les interférences électromagnétiques.
Q Quelle est la longueur de coupe minimale, et peut-elle être personnalisée ?
La longueur de coupe minimale standard est 600 mm, avec une configuration optionnelle de 1500 mm. Des longueurs de coupe minimales personnalisées sont également disponibles sur demande pour répondre à des exigences de production spécifiques.