French
English Chinese Simplified Chinese Traditional French German Portuguese Spanish Russian Japanese Korean Arabic Irish Greek Turkish Italian Danish Romanian Indonesian Czech Afrikaans Swedish Polish Basque Catalan Esperanto Hindi Lao Albanian Amharic Armenian Azerbaijani Belarusian Bengali Bosnian Bulgarian Cebuano Chichewa Corsican Croatian Dutch Estonian Filipino Finnish Frisian Galician Georgian Gujarati Haitian Hausa Hawaiian Hebrew Hmong Hungarian Icelandic Igbo Javanese Kannada Kazakh Khmer Kurdish Kyrgyz Latin Latvian Lithuanian Luxembou.. Macedonian Malagasy Malay Malayalam Maltese Maori Marathi Mongolian Burmese Nepali Norwegian Pashto Persian Punjabi Serbian Sesotho Sinhala Slovak Slovenian Somali Samoan Scots Gaelic Shona Sindhi Sundanese Swahili Tajik Tamil Telugu Thai Ukrainian Urdu Uzbek Vietnamese Welsh Xhosa Yiddish Yoruba Zulu Kinyarwanda Tatar Oriya Turkmen Uyghur Abkhaz Acehnese Acholi Alur Assamese Awadish Aymara Balinese Bambara Bashkir Batak Karo Bataximau Longong Batak Toba Pemba Betawi Bhojpuri Bicol Breton Buryat Cantonese Chuvash Crimean Tatar Sewing Divi Dogra Doumbe Dzongkha Ewe Fijian Fula Ga Ganda (Luganda) Guarani Hakachin Hiligaynon Hunsrück Iloko Pampanga Kiga Kituba Konkani Kryo Kurdish (Sorani) Latgale Ligurian Limburgish Lingala Lombard Luo Maithili Makassar Malay (Jawi) Steppe Mari Meitei (Manipuri) Minan Mizo Ndebele (Southern) Nepali (Newari) Northern Sotho (Sepéti) Nuer Occitan Oromo Pangasinan Papiamento Punjabi (Shamuki) Quechua Romani Rundi Blood Sanskrit Seychellois Creole Shan Sicilian Silesian Swati Tetum Tigrinya Tsonga Tswana Twi (Akan) Yucatec Maya
enquête
Leave Your Message

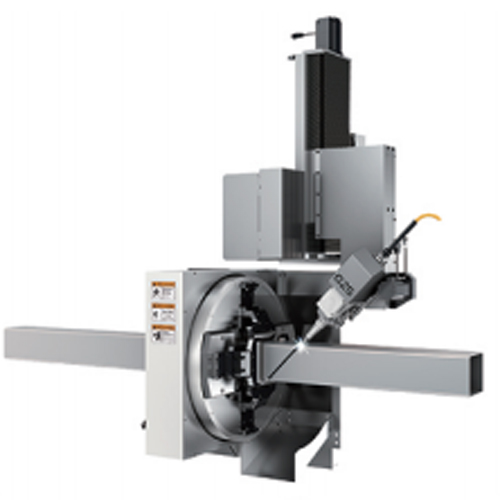
Machine de découpe laser de tubes G17-7017A (à deux mandrins)

✓ Haute vitesse : Le mandrin possède une vitesse de rotation élevée de 130 tr/min et une accélération de 1,2 G, avec une efficacité de coupe élevée, une configuration standard et un prix global de la machine offrant un avantage concurrentiel important.

✓ Économie de matériaux : Évitement des mandrins, résidus ultra-courts de 20 à 45 mm, voire nuls, battant des records industriels et augmentant l'utilisation des matériaux.

✓ Compatibilité étendue : Diamètre de tuyau de Ф10~160mm, compatible avec les tuyaux ronds, les tuyaux carrés, les tuyaux elliptiques, les tuyaux de forme spéciale, etc., avec des avantages évidents pour les tuyaux à parois minces.

✓ Mandrin de haute précision : Contrôle stable en temps réel de la force de serrage pour une précision d'usinage plus stable ; le mandrin est lubrifié automatiquement en interne, réduisant ainsi la maintenance, et la structure fonctionne de manière plus stable.

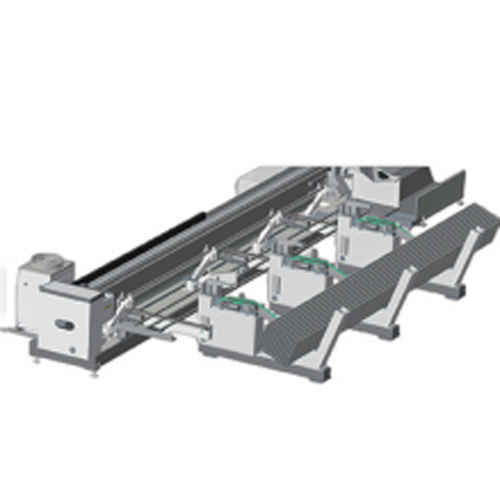
✓ Alimentation automatique : Structure de machine-outil suspendue latéralement, machine d'alimentation semi-automatique standard, avec un cycle d'alimentation élevé de 18-19 s.

✓ Stabilité : Associé à un support pneumatique pour éviter le balancement du tuyau, il permet une coupe d'une grande stabilité.

✓ Faible coût : Pas de consommables coûteux ; les principales pertes sont les frais d'électricité, les lentilles de protection et les buses en cuivre (13 à 15 yuans par heure au total).

    Application

    Le lit :Elle est constituée de plaques et de tubes soudés. Après un recuit à haute température (600 °C), elle est maintenue à cette température pendant 4,5 heures, puis refroidie lentement dans le four jusqu'à 200-300 °C avant d'être retirée pour un refroidissement à l'air. Ce procédé élimine les contraintes internes du bâti. Après l'ébauche, l'usinage de finition améliore considérablement la rigidité et la stabilité de la machine-outil et garantit sa précision stable à long terme. La structure de la machine-outil, à bras latéral et équipée d'un système d'alimentation automatique, permet d'améliorer l'efficacité d'alimentation et de simplifier le processus de découpage.
    Rigidité: Composée de plaques et de tubes soudés, la structure du lit est reliée aux lits horizontaux et verticaux par de multiples plaques tubulaires nervurées de renfort afin d'assurer sa rigidité.
    Soudage: Les soudures sont réparties uniformément des deux côtés, et un soudage symétrique et décalé est adopté afin de réduire les déformations dues au soudage.
    Rapport de recuit : Chaque numéro de lit est accompagné d'un rapport de recuit.
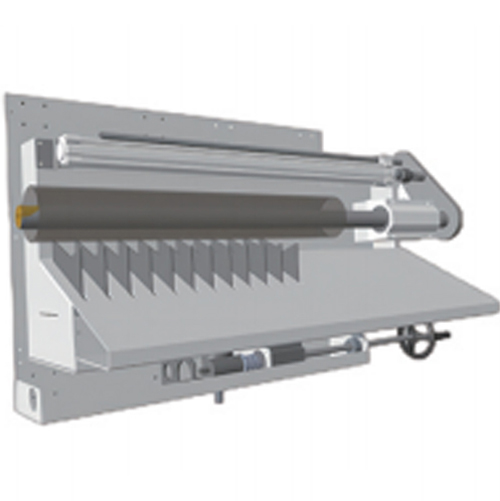
    • Machine de découpe laser de tuyaux G17-7017A (à deux mandrins) 1
    • Machine de découpe laser de tuyaux G17-7017A (à deux mandrins) 2
    • Machine de découpe laser de tuyaux G17-7017A (à deux mandrins) 3

    Dispositifs de faisceau et d'axe X, axe Z

    Le faisceau est recuit pour éliminer les contraintes internes, garantissant ainsi la rigidité et la stabilité des composants mobiles de la tête laser. Lors du déplacement, un interrupteur de fin de course contrôle la course de limitation, et des amortisseurs élastiques situés aux deux extrémités assurent une limitation mécanique et garantissent la sécurité de fonctionnement du système.
    Le dispositif de l'axe Z assure principalement le mouvement vertical de la tête laser. Ce mouvement est contrôlé par un système de commande numérique via un servomoteur, qui actionne un module linéaire. Ce dernier entraîne le déplacement vertical de la plaque coulissante de l'axe Z. Des capteurs de proximité, placés aux extrémités supérieure et inférieure, contrôlent la course et garantissent ainsi la sécurité et la fiabilité du mouvement.

    Tête de coupe et pièces de suivi

    L'étanchéité de la zone de protection, contrôlée en temps réel, prolonge efficacement la durée de vie du miroir de protection et assure une production stable.
    La conception anti-collision de la tête de coupe réduit considérablement le risque de retour en usine. Nul besoin de faire appel à un technicien : le client peut effectuer le remplacement lui-même, ce qui engendre des coûts de maintenance moindres.
    Une plaque de protection anti-poussière est ajoutée à la zone de la lentille optique afin d'améliorer l'étanchéité de la chambre centrale et de prolonger la durée de vie de la lentille centrale.
    Doté d'un système de suivi automatique à détection capacitive de haute précision, sous le contrôle du système, il peut réaliser une fonction flottante sur l'axe Z très stable, évitant les erreurs de hauteur causées par la déformation due aux contraintes thermiques ou par des tuyaux inégaux lors de la coupe et du traitement des tuyaux ;
    Request A Quote
    Need a Consultation? Contact Us 24/7
    Describe your specific request*
    bg-contact