

01020304
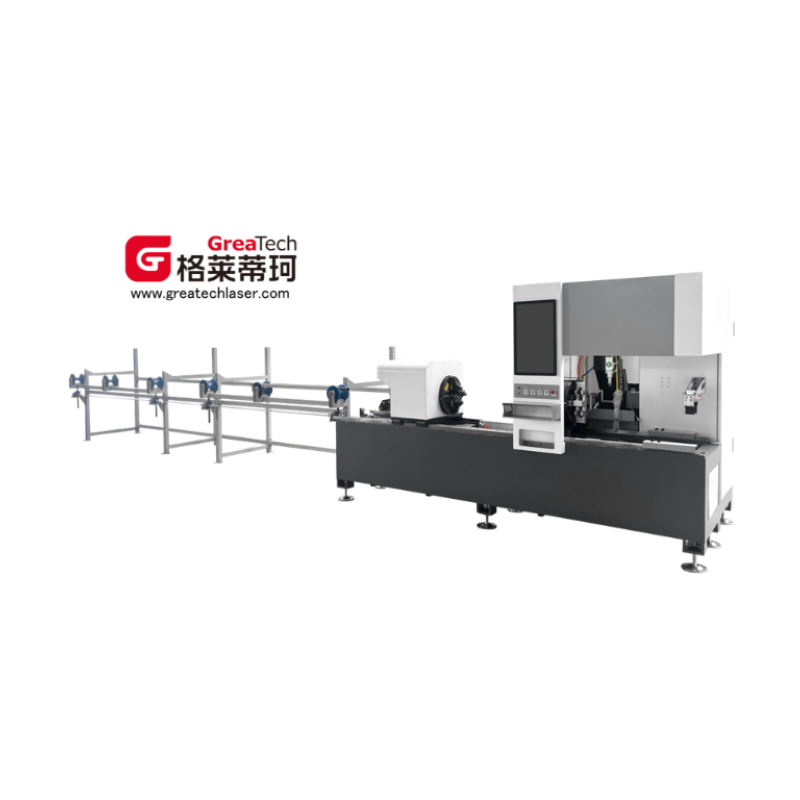
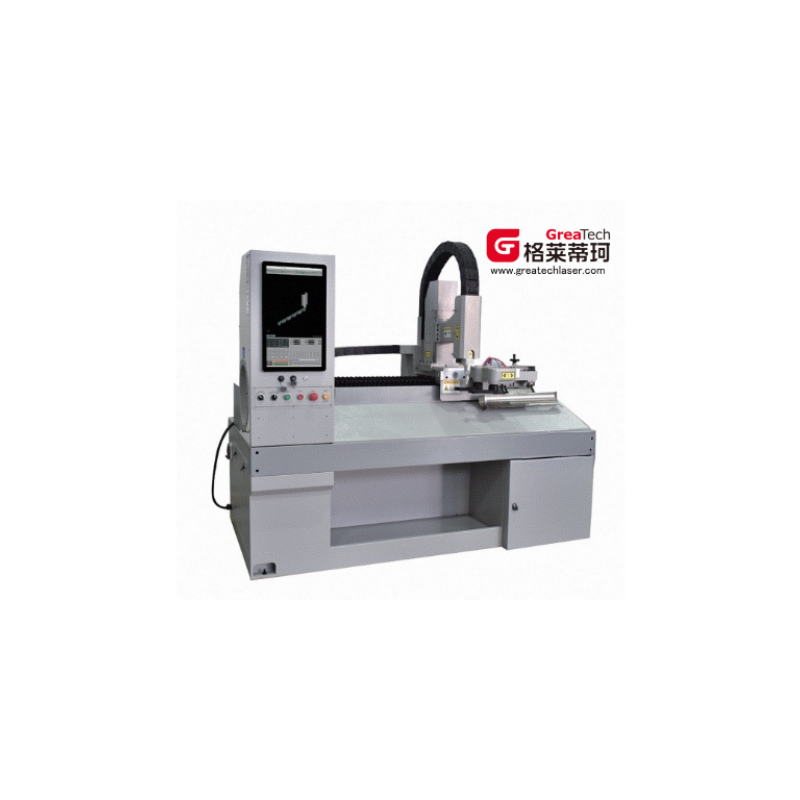
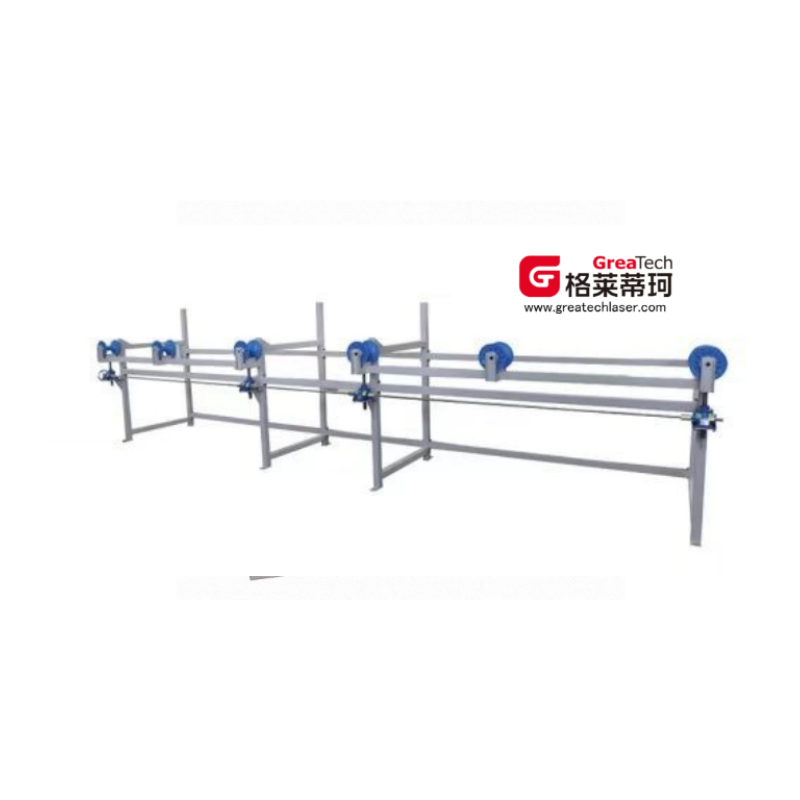
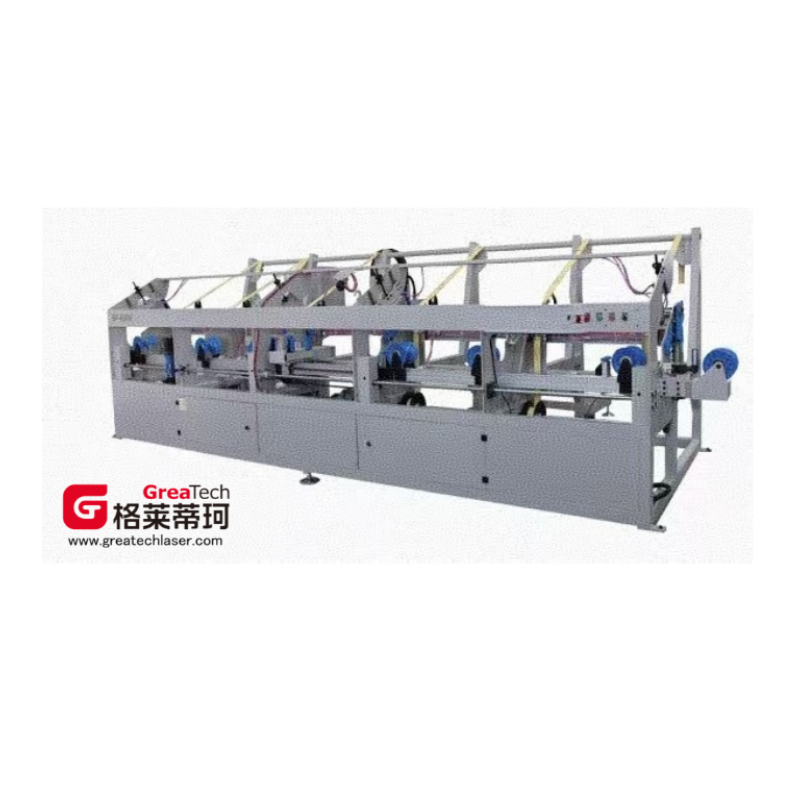
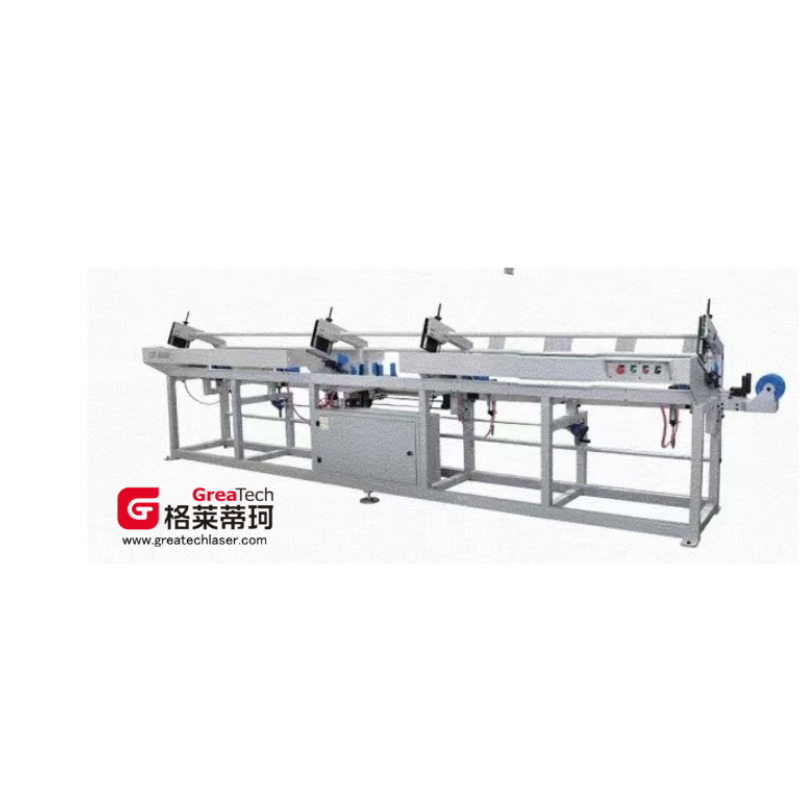
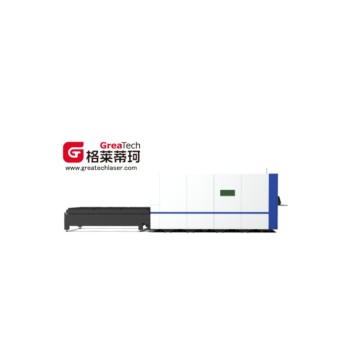
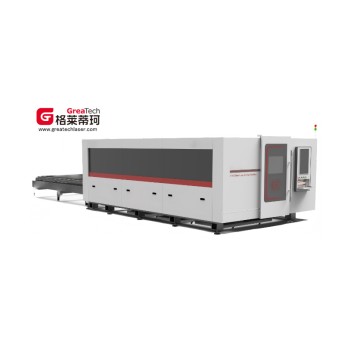
Machine de découpe laser de tubes - G9S
Configuration des composants clés
| numéro de commande | Nom du composant | marque | Modèle/Origine |
| Composants clés | |||
| 1 | laser à fibre | MAX/Raycus | 1500-3000 W / Marques nationales haut de gamme |
| 2 | Tête de coupe | OSPR/RAYTOOLS | 1500-3000 W / Marques nationales haut de gamme |
| 3 | porte-bagages | Spécifique et précis | Taïwan, Chine |
| 4 | boîte de réduction | Nouveau Bao, Japon | 090/Chine |
| 5 | rail de guidage linéaire | TDX | Taïwan, Chine |
| 6 | toute machine génératrice d'énergie ou entraînée par l'énergie | Acide | Moteur haute performance avec une vitesse maximale de 4000 tr/min et une configuration de type bus |
| 8 | unité de refroidissement à eau | Hanli/Teyu | Marques nationales de premier plan |
| 10 | élément de commande électronique | Delixi/Schneider | Chine |
| 11 | composante des voies respiratoires | AIRTAC, Taïwan | Chine |
| Composant de traitement | |||
| 12 | cartouche | Développé par mes soins, Suzhou | RY-90 |
| 13 | Alimentation auxiliaire | Développé par mes soins, Suzhou | transfert servo |
| système logiciel | |||
| 14 | système opérateur | Développé par mes soins, Suzhou | système de découpe tridimensionnel |
| autre | |||
| 15 | direction des opérations | Voiture à conduite à gauche | configuration standard |
| 16 | emballage et transport | Emballage standard | configuration standard |
paramètres techniques complets de la machine
| classe | attribut | valeurs des paramètres |
| attribut d'environnement | Série d'appareils | Plateforme compacte : Série 80 |
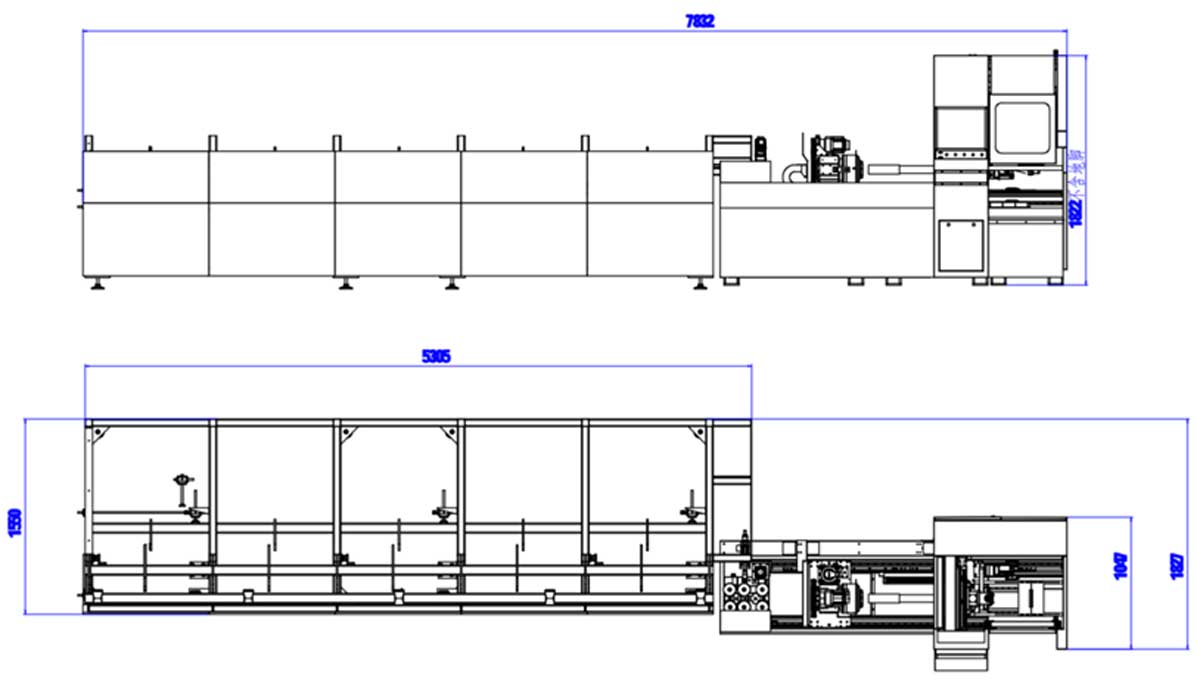
| Dimensions extérieures (mm) | 8610*1800*1820 | |
| Poids total (tonnes) | Environ 1,5T | |
| Consommation électrique totale (KW) | 20~25 | |
| température de fonctionnement (℃) | 0-40 | |
| gamme de travaux | Parcours de traitement (mm) | Diamètre du tuyau : 10-90 |
| Largeur de l'incision (mm) | 0,1-0,2 | |
| Plage de déplacement | Course de serrage simple du mandrin (mm) | 10-90 |
| Course des axes Y/X/Z/U (mm) | Rotation 6500/150/250/Illimitée | |
| Réinitialisation de la précision/vitesse | Précision de positionnement des axes X/Y (mm) | ±0,05/1000 (7000±0,06) |
| Répétabilité des axes X/Y (mm) | ±0,05 | |
| Répétabilité de la rotation de l'axe X (minutes d'arc) | ≤5 | |
| Vitesse de rotation maximale de l'axe X (tr/min) | 130 HuiChuan | |
| vitesse et accélération | Accélération maximale de l'axe X/Y | 1,5G |
| Vitesse de ralenti maximale sur l'axe X (m/min) | 100 | |
| Vitesse de ralenti maximale de l'axe Y (m/min) | 130 HuiChuan | |
| Longueur d'alimentation automatique (mm) | 4000~6500 | |
| Diamètre d'alimentation automatique (mm) | 15-90 | |
| Capacité de la machine de chargement (kg) | 1500 | |
| paramètres de coupe | Longueur de la queue (mm) | Collier externe 45 |
| Longueur de coupe minimale (mm) | Modèle standard 600 (1500 en option) Personnalisable |
*Les spécifications techniques ci-dessus ont été établies suite à des tests effectués le 1er mars 2023.
demande en eau, électricité et gaz
| Demande d'électricité | données connexes | Notes |
| Boîte de distribution triphasée à cinq fils 380~400 VCA/50 Hz | 380 V ± 2 % / 50 Hz | 1. Si la fluctuation de tension dépasse 5 %, un stabilisateur de tension doit être installé. Une alimentation triphasée à cinq fils d'au moins 45 kVA est recommandée. 2. L'alimentation triphasée doit maintenir un déséquilibre inférieur à 2,5 % (Remarque : la tension de 400 V CA/50 Hz/380 V ±2 %/50 Hz ne doit pas subir de surtensions ni de coupures de courant, car celles-ci pourraient endommager le laser). 3. Le diamètre d'un conducteur ne doit pas être inférieur à 10 mm². 4. L'alimentation doit être correctement mise à la terre avec une résistance ≤ 3 Ω. 5. Trois interfaces de disjoncteur sont nécessaires pour le câblage de la machine de découpe. |
| besoins en eau de refroidissement | données connexes | Notes |
| Eau glacée | Eau distillée/Eau déminéralisée | 30L, conductivité inférieure à 10 μS |
| demande de gaz protecteurs | données connexes | Notes |
| oxygène | Pureté : ≥99,6 % Les gaz dont la pureté est inférieure à 99,6 % peuvent affecter les performances et la qualité de la coupe. | La découpe de l'acier au carbone et de diverses plaques de fer par découpe assistée par oxygène permet d'obtenir des résultats de haute qualité et efficaces. |
| Pression : 1 MPa Débit ≥ 1 m³/min | ||
| azote | Pureté : ≥99,99 % Les gaz dont la pureté est inférieure à 99,99 % peuvent nuire aux performances et à la qualité de la coupe. | La découpe des tôles d'acier inoxydable et galvanisées est réalisée par découpe assistée à l'azote, ce qui permet d'obtenir des résultats de haute qualité. |
| Pression : 2,5 MPa Débit : ≥ 2,5 m³/min | ||
| 1. Le gaz en bouteille nécessite l'installation d'un réducteur de pression sur la bouteille. 2. Vanne de réduction de pression d'oxygène (O2) : La plage de pression de sortie réglable est de 0,4 MPa à 1,2 MPa, avec une plage de fluctuation de pression de 1 %. 3. Vanne de réduction de pression d'azote (N2) : La plage de pression de sortie réglable est de 0,4 MPa à 5 MPa, avec une plage de fluctuation de pression de 1 %. | ||
| air | Pression de service ≥ 1,3 MPa | 1. Si la découpe à l'air est nécessaire, l'utilisateur doit fournir un compresseur, un sécheur frigorifique, un réservoir d'air et une filtration en quatre étapes (précision de filtration 0,01 micron). 2. Le gaz contenu dans la machine de découpe air-laser doit être exempt d'eau et d'huile, car ces contaminants peuvent compromettre la qualité de la découpe et réduire la durée de vie de diverses lentilles. 3. La température du point de condensation ne doit pas dépasser 5°C. 4. Teneur en huile ≤ 0,003 ppm, particules solides ≤ 0,01 μm |
| Débit ≥ 1,8 m³/min | ||
| environnement d'installation | données connexes | Notes |
| exigence de température | 5~30° | Le laser simple doit être placé dans une salle d'isolation climatisée séparée. |
| Exigences en matière d'humidité | ||
| exigences fondamentales | nivellement du site Aucune vibration forte | 1. En cas de fortes vibrations, des rainures anti-vibrations supplémentaires doivent être installées. 2. Les fondations doivent garantir une résistance suffisante et ne doivent pas permettre de tassement. 3. Installez les fondations conformément aux plans d'installation fournis par notre société. |
| Note: La zone d'installation des équipements doit bénéficier d'une bonne ventilation et être exempte de poussière, de corrosion et de fuites. Contrôle L'armoire et le laser sont les composants principaux de l'équipement, et toute exposition à des appareils tels que les machines de soudage à l'arc et les machines d'usinage par électroérosion doit être évitée. Les interférences électromagnétiques provenant de l'équipement doivent être évitées afin de ne pas perturber son fonctionnement normal. | ||